

- Evaluation of Mechanical Properties of Unidirectional CFRP and GFRP Laminates with 0° and 90° Orientations
Jaeki Kwon*, Dongwoo Shin**, Jaegwan Kim***, Jungkyu Shin****, Taejun Sohn****, Jungil Jeon****†
* Youngwire, 50, Gwanchanggongdan-gil, Jugyo-myeon, Boryeong-si, Chungcheongnam-do, 33448, Republic of Korea
** StarWorks, 10, Nammaegongwon-ro 2-gil, Gyeongsan-si, Gyeongsangbuk-do, 38615, Republic of Korea Korea
*** Textile Center, 227, Palgong-ro, Dong-gu, Daegu 41028, Republic of Korea
**** YH Auto, 95, Gwanchanggongdan-gil, Jugyo-myeon, Boryeong-si, Chungcheongnam-do, 33448, Republic of Korea- 0° 및 90° 단방향 CFRP 및 GFRP 적층판의 기계적 특성 평가
권재기* · 신동우** · 김재관*** · 신정규**** · 손태준**** · 전정일****†
This article is an open access article distributed under the terms of the Creative Commons Attribution Non-Commercial License (http://creativecommons.org/licenses/by-nc/4.0) which permits unrestricted non-commercial use, distribution, and reproduction in any medium, provided the original work is properly cited.
In this study, the tensile, compressive, and in-plane shear properties of 0° and 90° unidirectional (UD) CFRP and GFRP laminates fabricated with the same epoxy resin and vacuum-assisted resin infusion process were evaluated and compared. In the 0° UD condition, CFRP exhibited 66.0% higher tensile strength, 172.9% higher tensile modulus, and 34.5% higher compressive strength than GFRP, whereas GFRP showed 49.2%, 12.6%, and 12.7% higher strengths under 90° tension, 90° compression, and in-plane shear, respectively. The tensile stress–strain responses were linear up to failure, and the strengths calculated from the initial modulus and failure strain agreed with the measured values within 7.3%. Brush-like failure mode was observed in 0° tension, flat matrix-dominated cracking in 90° tension, and transverse shear failure in compression for both materials. The CFRP-to-GFRP strength ratio was 1.35–1.66 for the fiber-dominated properties (0° tension and compression) and 0.67–0.89 for the matrix-dominated properties (90° tension, 90° compression, and shear), indicating that the relative advantage of each material depends on the load path. From a practical viewpoint, the realization of the VARI-processed CFRP properties relative to the manufacturer data was 100% for the 0° modulus, 85% for 0° tension, 59% for 0° compression, and 32% for 90° tension, and the GFRP-to-CFRP thickness ratios required for equivalent bending strength and stiffness were estimated at 1.16 and 1.40, respectively.
본 연구에서는 동일한 에폭시 수지와 진공수지주입 공정으로 제작한 0° 및 90° 단방향(UD) CFRP 및 GFRP 적층판의 인장, 압축 및 면내 전단 특성을 비교·평가하였다. 0° UD 조건에서 CFRP는 GFRP 대비 인장강도 66.0%, 인장탄성계수 172.9%, 압축강도 34.5% 높았으며, GFRP는 90° 인장, 90° 압축 및 전단 조건에서 CFRP 대비 각각 49.2%, 12.6%, 12.7% 높은 강도를 나타냈다. 인장 응력-변형률 거동은 파단까지 선형이었으며, 초기 탄성계수와 파단 변형률로 계산한 강도와 측정 강도의 차이는 7.3% 이내로 확인되었다. 0° 인장에서는 브러시 형태의 섬유 파괴, 90° 인장에서는 기지 지배형 평탄 균열, 압축에서는 두 소재 모두 횡방향 전단 파괴가 관찰되었다. CFRP/GFRP 강도비는 섬유 지배 물성(0° 인장·압축)에서 1.35~1.66, 기지 지배 물성(90° 인장·압축 및 전단)에서 0.67~0.89로 구분되어, 두 소재의 상대적 우위가 하중 경로에 따라 달라짐을 확인하였다. 실무 관점에서 VARI 공정 CFRP의 제조사 물성 대비 발현율은 0° 탄성계수 100%, 0° 인장 85%, 0° 압축 59%, 90° 인장 32%였으며, 굽힘 부재에서 CFRP를 GFRP로 대체할 때 필요한 두께는 강도 기준 1.16배, 강성 기준 1.40배로 산정되었다.
Keywords: 섬유강화 복합재(Fiber reinforced composites), 단방향 적층판(Unidirectional laminate), 기계적 특성(Mechanical properties), 파괴 모드(Failure mode), 강도비(Strength ratio)
섬유강화 복합재료(FRP, fiber reinforced polymer)는 용도에 부합하도록 소재 단계부터 설계가 가능하다는 장점이 있어 기계, 우주항공, 해양 및 토목분야뿐만 아니라 자동차 분야에도 관련 연구가 활발히 진행되고 있다[1]. FRP는 기지재료(matrix material)와 강화재료(reinforcing material)로 구성되며, 대표적인 기지재료로는 열경화성 수지인 에폭시(epoxy)가 있다[2]. 에폭시 수지는 접착제, 코팅, 고성능 구조용 복합재료 등 매우 다양한 용도로 활용되며, 기계적 특성과 수분 및 화학물질에 대한 저항력 등이 우수하다[2]. 특히 에폭시는 FRP 기지재로서 높은 적합성을 인정받아, 현재 우주항공용 고성능 복합재료 수지 수요의 약 80%를 차지하고 있다[3].
강화재료는 일반적으로 탄소섬유(CF, carbon fiber), 유리섬유(GF, glass fiber), 아라미드섬유(AF, aramid fiber) 등이 사용된다. 이 중 CF는 우수한 비강도 및 비강성, 중량 대비 우수한 성능, 열 안정성 등의 장점을 보유하여 복합재료 제조 시 선호되지만, 막대한 제조비용으로 인해 광범위한 산업 적용에 제한이 따른다[4,5]. 반면 GF는 가격이 저렴하고 인장강도, 내충격성, 치수 안정성, 내마모성, 내화학성 및 절연 특성이 우수하여 폭넓게 활용되고 있으나, CF에 비해 기계적 특성이 다소 낮다는 한계가 있다[4,5]. 이처럼 FRP는 섬유의 종류 및 배향에 따라 기계적 특성이 상이하므로, 섬유 고유의 특성을 명확하게 이해하는 것은 재료 설계 및 최적 성형 조건 결정에 있어 선결되어야 할 가장 중요한 요소이다[6].
이를 위해 단방향(UD, unidirectional) FRP를 이용하여 다양한 하중 조건에서의 기계적 특성을 분석하는 연구가 지속적으로 수행되어 왔다. Mohamed 등은 CFRP (carbon fiber reinforced plastic)의 섬유 배향에 따른 인장 특성을 분석하여, 이론치와 측정치 간의 오차가 배향 조건에 따라 상이함을 확인하였다[7]. 특히 섬유 배향각이 0°에서는 최대 파괴 저항값이, 45°에서는 최대 인장 변형률이 관찰되었다고 보고했다[7]. Awla 등은 UD CFRP 및 GFRP (glass fiber reinforced plastic)의 기계적 특성을 규명하고자 인장, 충격 및 굽힘시험을 수행하였다[8]. 분석 결과 UD CFRP의 적층은 시험편의 강도를 유의미하게 향상시키는 것으로 나타났다[8]. 또한 CF가 보강된 복합재료는 GF가 혼합된 하이브리드 복합재료에 비해 우수한 기계적 특성을 나타냈다고 보고하였다[8]. Almeida 등은 GF를 0°, 90°, 0°/90°/0°/90°/0° 및 무작위(random) 배향의 5가지 적층 조건으로 제작된 시험편을 이용하여 섬유 배향에 따른 전단 거동을 연구하였다[9]. 이들의 연구에서 복합재의 전단강도는 0° 배향 시험편이 90° 배향 시험편에 비해 약 2배 높게 평가되었으며, 무작위 배향 시험편의 경우 타 시험편 대비 높은 전단강도를 나타내는 경향이 관찰되었다고 보고하였다[9].
전술한 선행 연구들은 주로 단일 섬유계의 배향 영향이나 서로 다른 수지 및 공정으로 제작된 재료 간의 비교에 집중되어 있다. 이로 인해 동일한 수지와 공정 조건에서 섬유 종류 및 배향 방향에 따른 UD CFRP와 GFRP의 인장, 압축 및 전단 특성을 하중 조건별로 직접 비교한 연구는 제한적이다. 특히 자동차 현가장치와 같이 금속 부품을 FRP로 대체하는 경우, 섬유 지배 물성과 기지 지배 물성 측면에서 두 소재의 상대적 우위가 어떻게 달라지는지에 대한 정량적 데이터는 소재 선정의 핵심 지표가 된다. 일례로 주행 중 다양한 하중이 복합적으로 작용하는 리프 스프링(leaf spring) 등과 같은 현가장치 설계 시, 부위별 주응력 방향에 부합하는 최적의 적층 구성을 도출하고 CFRP와 GFRP의 하이브리드화(hybridization) 및 상호 대체 가능성을 검토하기 위해서는 동일 공정 기준의 정량적 비교 데이터가 필수적으로 요구된다.
또한 부품 개발 현장에서는 설비 투자 부담이 적은 진공 보조 수지 함침 공정(VARI, vacuum assisted resin infusion) 등 비오토클레이브 성형 공정이 널리 활용되므로, 이상적인 공정 조건에서 산출된 소재 제조사의 제시 물성을 그대로 설계에 적용하기 어렵다. 따라서 실제 적용 공정에서 하중 경로별로 발현되는 물성 수준과 소재 대체에 요구되는 두께 비율을 정량적으로 파악하는 것이 실무적으로 중요하다.
이에 본 연구에서는 동일한 공정 조건으로 제조된 0° 및 90° UD CFRP와 GFRP 시험편을 대상으로 인장, 압축, 전단시험을 실시하여 하중 조건별 기계적 특성을 비교·분석하였다. 인장시험에서는 초기 탄성계수와 파단 변형률로부터 계산한 이론적 강도를 측정 강도와 비교하여 파단까지의 선형 탄성 거동을 확인했으며, 시험 후에는 하중 조건에 따른 파괴 모드(failure mode)를 관찰하였다. 아울러 각 강도를 0° UD 인장강도로 정규화(normalization)한 강도비와 CFRP/GFRP 강도비를 산출하여 섬유 및 기지 지배 물성에서의 두 소재 간 차이를 정량화하였고, 압축강도 차이의 원인을 섬유의 미정렬(misalignment) 관점에서 고찰하였다. 또한 제조사 제시 물성 대비 실측 물성의 발현율과 소재 대체 시 요구되는 두께 비율을 산출하여 이를 유용한 실무 설계 가이드라인으로 제안하였다.
본 연구 결과는 동일 성형 공정 조건에서 CFRP와 GFRP의 소재 선택 및 상호 대체를 위한 하중 조건별 비교 기준을 마련한다. 특히 VARI와 같은 저비용 공정에서 제조사 제시 물성을 원형 그대로 적용할 때 발생하는 구조적 과대평가 정도와, 굽힘 부품 설계 시 소재 대체에 요구되는 두께 증가량을 정량적으로 규명함으로써, 향후 리프 스프링 등 차량 현가용 주요 부품의 초기 설계 단계에서 유용하게 활용할 수 있는 실무 가이드라인을 제공한다.
2.1 재료 및 시험편 제작
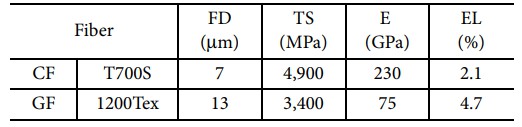
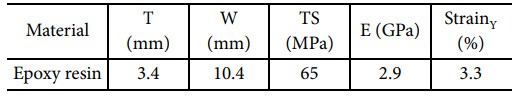
본 연구에 사용된 강화재는 CF (Toray, T700S, JP) 및 GF (KCC, 1,200Tex, KR)이며, CF는 12K (800 tex) 토우(tow), GF는 1,200 tex 로빙(roving)을 사용하였다. 기지재로는 에폭시 수지(Kukdo Chemical, KFR-502, KR)와 경화제(Kukdo Chemical, KH-100, KR)를 10:1중량비로 혼합하여 사용하였다. CF, GF 및 에폭시 수지의 기계적 특성은 각각 Table 1과 Table 2에 나타냈다. 여기서 FD는 섬유 직경, T는 에폭시 시험편 두께, W는 에폭시 시험편 너비, TS는 인장강도, E는 탄성계수, EL은 연신율, StrainY는 항복 변형률을 의미한다. Table 1의 섬유 물성은 각 제조사의 제시값이며, Table 2는 본 연구에서 경화시킨 에폭시 수지 단독 시험편의 인장시험 결과이다.
Table 1에 나타낸 바와 같이 CF와 GF의 FD는 각각 7 ㎛ 및 13 ㎛로, CF의 직경이 GF에 비해 약 46%로 낮게 나타났다. 또한 TS 및 E의 경우 CF가 각각 4,900 MPa 및 230 GPa로, GF (3,400 MPa, 75 GPa)보다 높게 나타났다. 반면 EL은 CF와 GF가 각각 2.1% 및 4.7%로 GF가 CF를 크게 상회하였다. 한편 에폭시 수지의 기계적 특성을 평가하고자 T 3.4 mm, W 10.4 mm의 시험편으로 가공한 다음 인장시험을 수행한 결과, TS 65 MPa, E 2.9 GPa, StrainY 3.3%로 측정되었다.
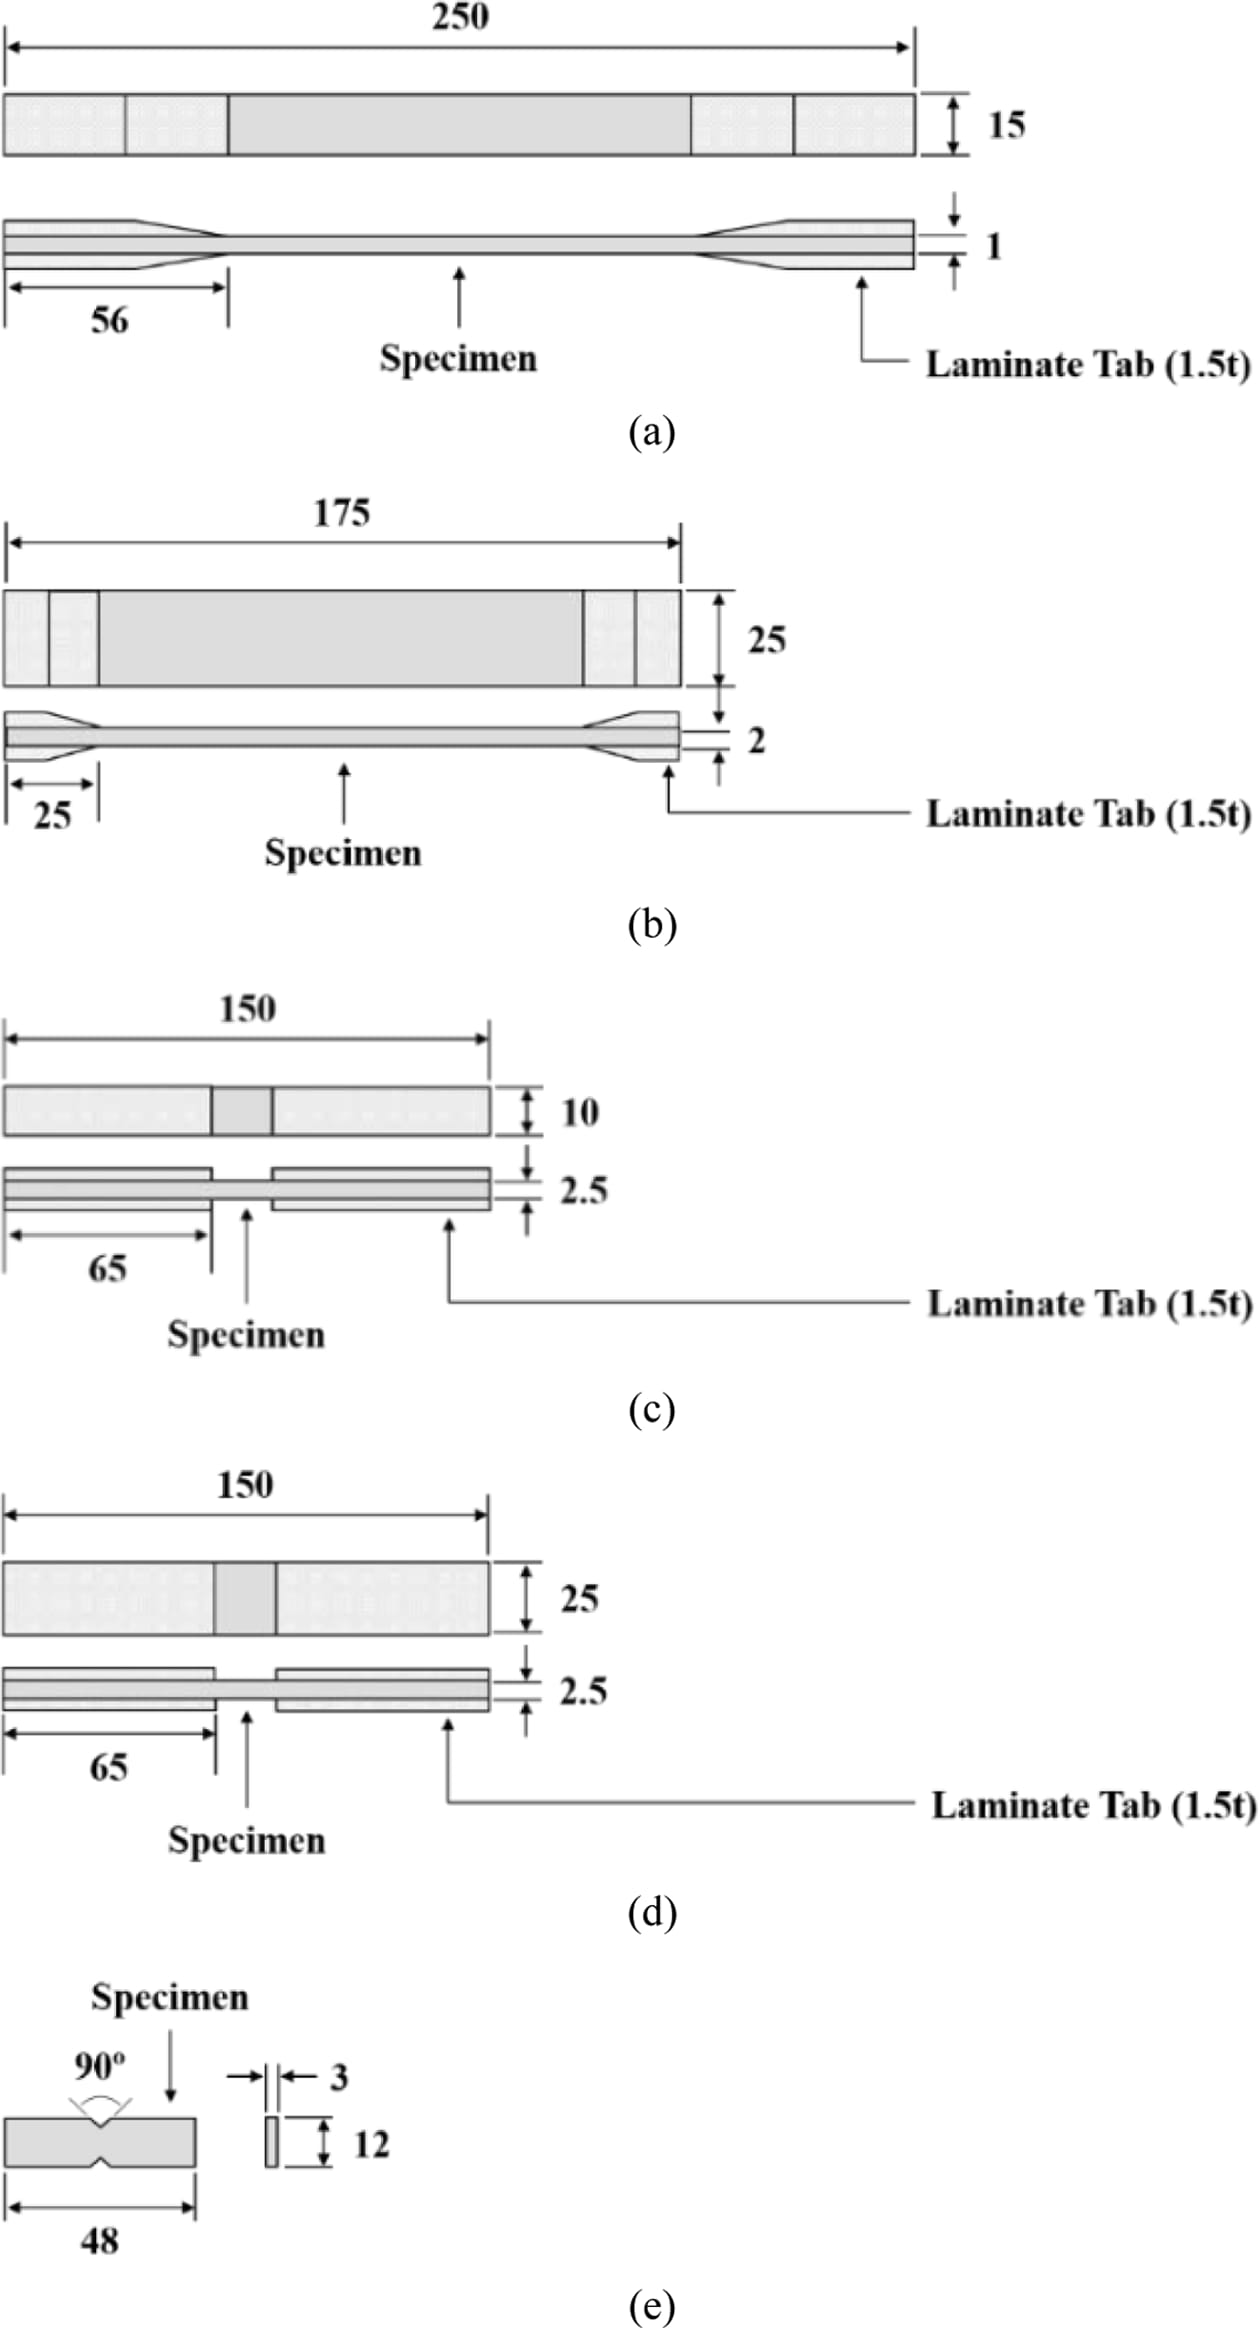
본 연구에서는 Fig. 1에 나타난 바와 같이 ASTM D 3039[10], ASTM D 3410[11], ASTM D 5379[12]를 근간으로 각 시험에 사용되는 시험편을 제작하였다.
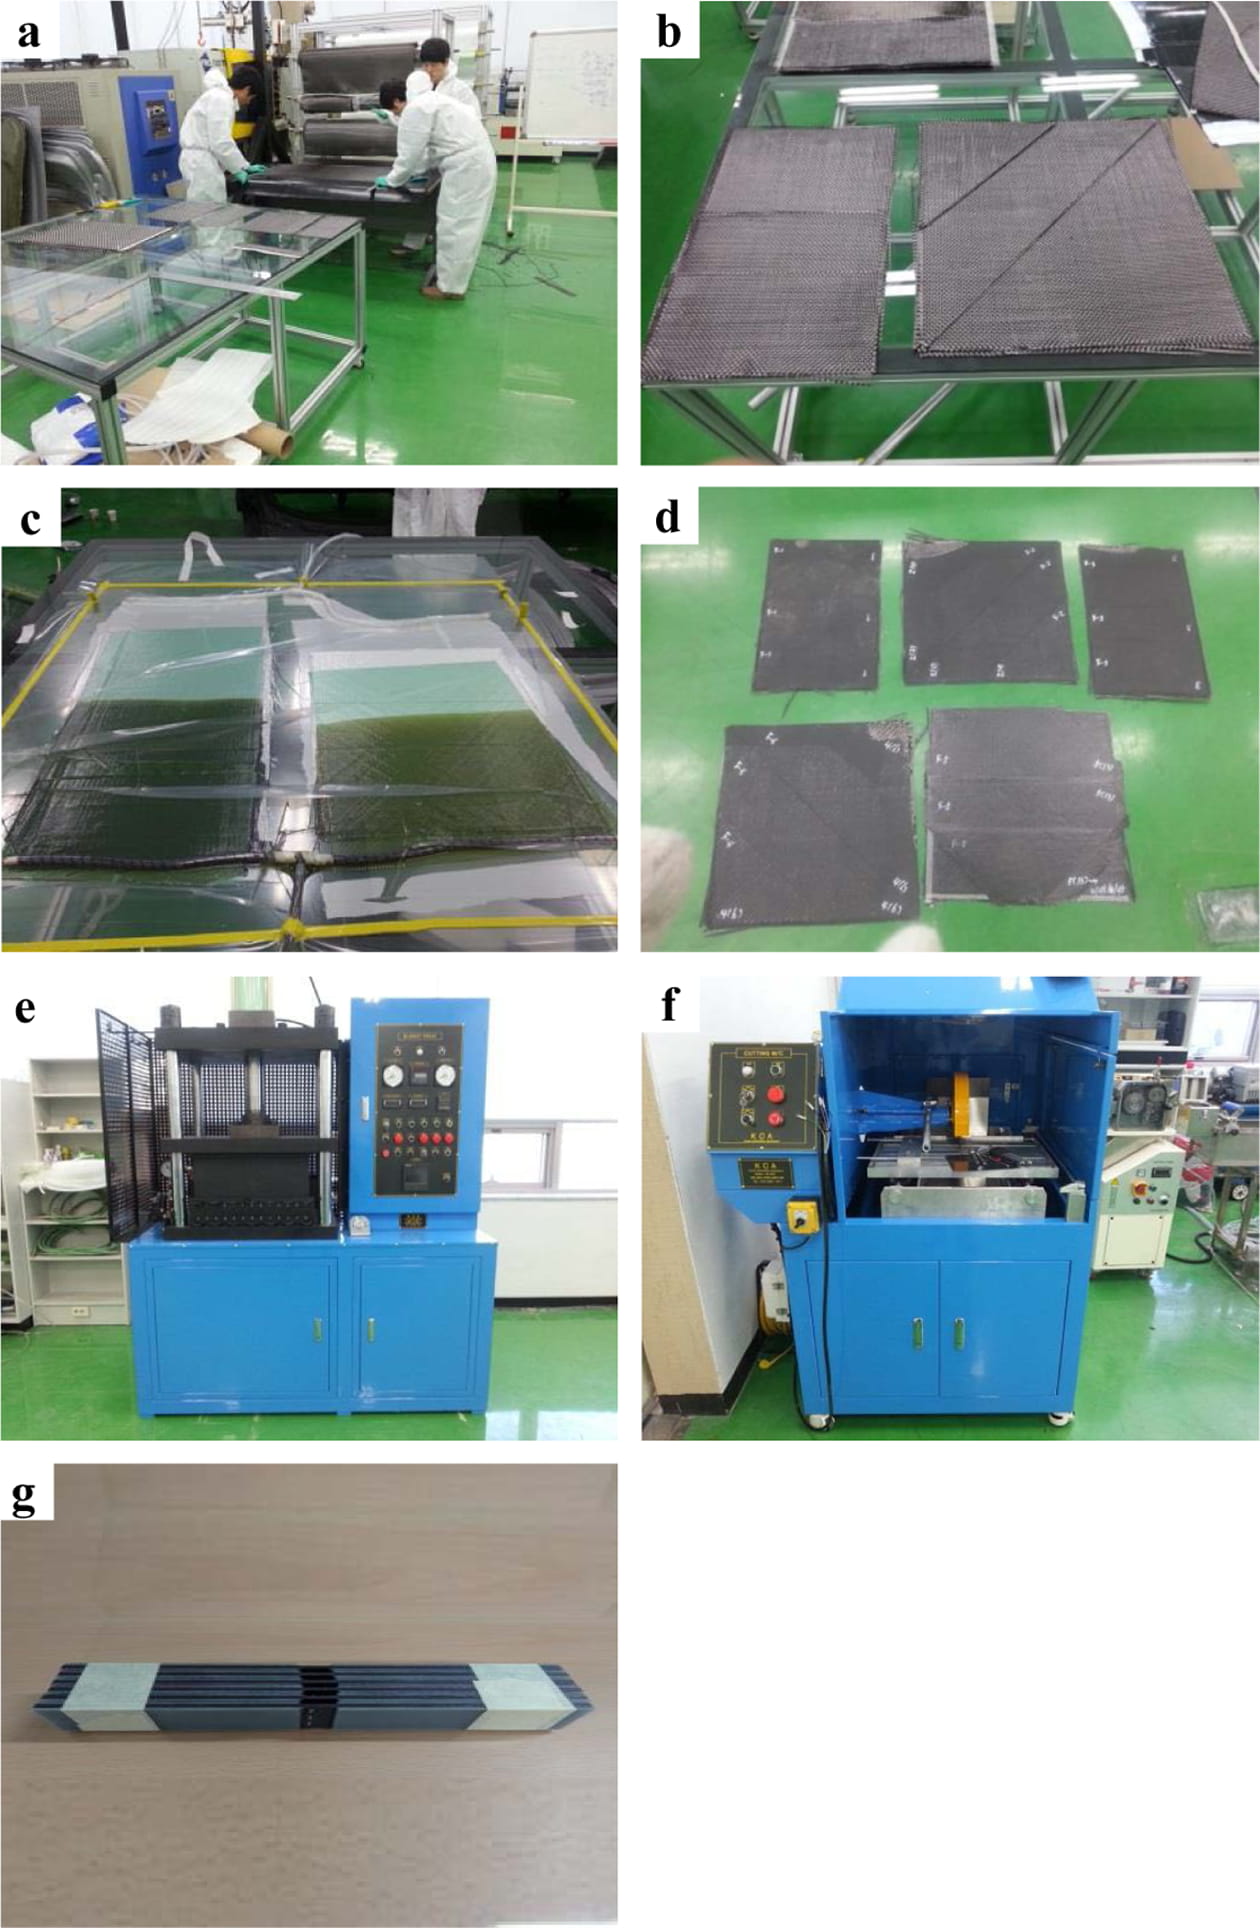
상세 제작 공정은 Fig. 2와 같다. 0° 및 90° UD로 배열된 CF 및 GF를 (a) cutting, (b) lay-up 후 (c) 진공백(vacuum bagging)에 넣고 진공수지주입(vacuum assisted resin infusion) 공법을 통해 (d) 적층판(laminate)을 제조하였다. 수지 주입은 40 ℃의 온도와 100 kPa의 일정한 공압 하에서 진행되었다. 주입 완료 후 수지가 겔화되기 전, 목표 두께에 해당하는 스페이서(spacer) 1.0, 2.0, 2.5, 3.0 mm를 설치한 압축성형기로 0.1 MPa의 압력을 가하여 적층판의 두께를 제어했으며, 가압 상태로 120 ℃에서 16시간 동안 경화시켰다. 또한 시험 시 시험편의 미끄러짐과 응력 집중을 방지하기 위해 (e) 시험편의 양단에 탭을 위치시키고 고온 경화형 접착제를 이용하여 경화오븐에서 60 ℃ 온도로 부착하였다. 최종적으로 제조된 플레이트는 (f) 절단기를 통해 각 시험 목적에 부합하는 (g) 시험편으로 가공되었다.
제작된 적층판의 시험편별 적층수, 두께 및 섬유체적분율을 Table 3에 나타냈다. 적층판의 공칭 두께는 시험 규격에 따라 0° 인장 1.0 mm, 90° 인장 2.0 mm, 압축 2.5 mm, 전단 3.0 mm로 하였다(Fig. 1). 섬유체적분율(Vf)은 ASTM D3171[13]의 계산법(Method II)에 따라 섬유면밀도(Af), 적층수(n), 섬유밀도(ρf) 및 적층판 두께(h)로부터 식 (1)과 같이 산출하였다. 섬유 밀도는 CF 1.80 g/cm3, GF 2.55 g/cm3 (제조사 값)을 적용했으며, 섬유 면밀도는 CF 300 g/m2, GF 300 g/m2이다. 산출된 Vf는 CFRP 66.7%, GFRP 70.6%로, 0° 인장탄성계수(Table 4)로부터 혼합법칙으로 역산한 값(CFRP 64.3%, GFRP 71.7%)과 2.4%p 이내에서 일치하였다. 또한 CFRP의 0° 인장탄성계수를 제조사 기준의 섬유체적분율(60%)로 환산하면 134.0 GPa로, 동일 섬유를 사용한 제조사 UD 적층판의 값(134 GPa)[14]과 일치하였다.기공률은 본 연구에서 측정하지 않았으며, 이에 대한 영향은 3.5절에 상세히 기술하였다.
2.2 시험방법
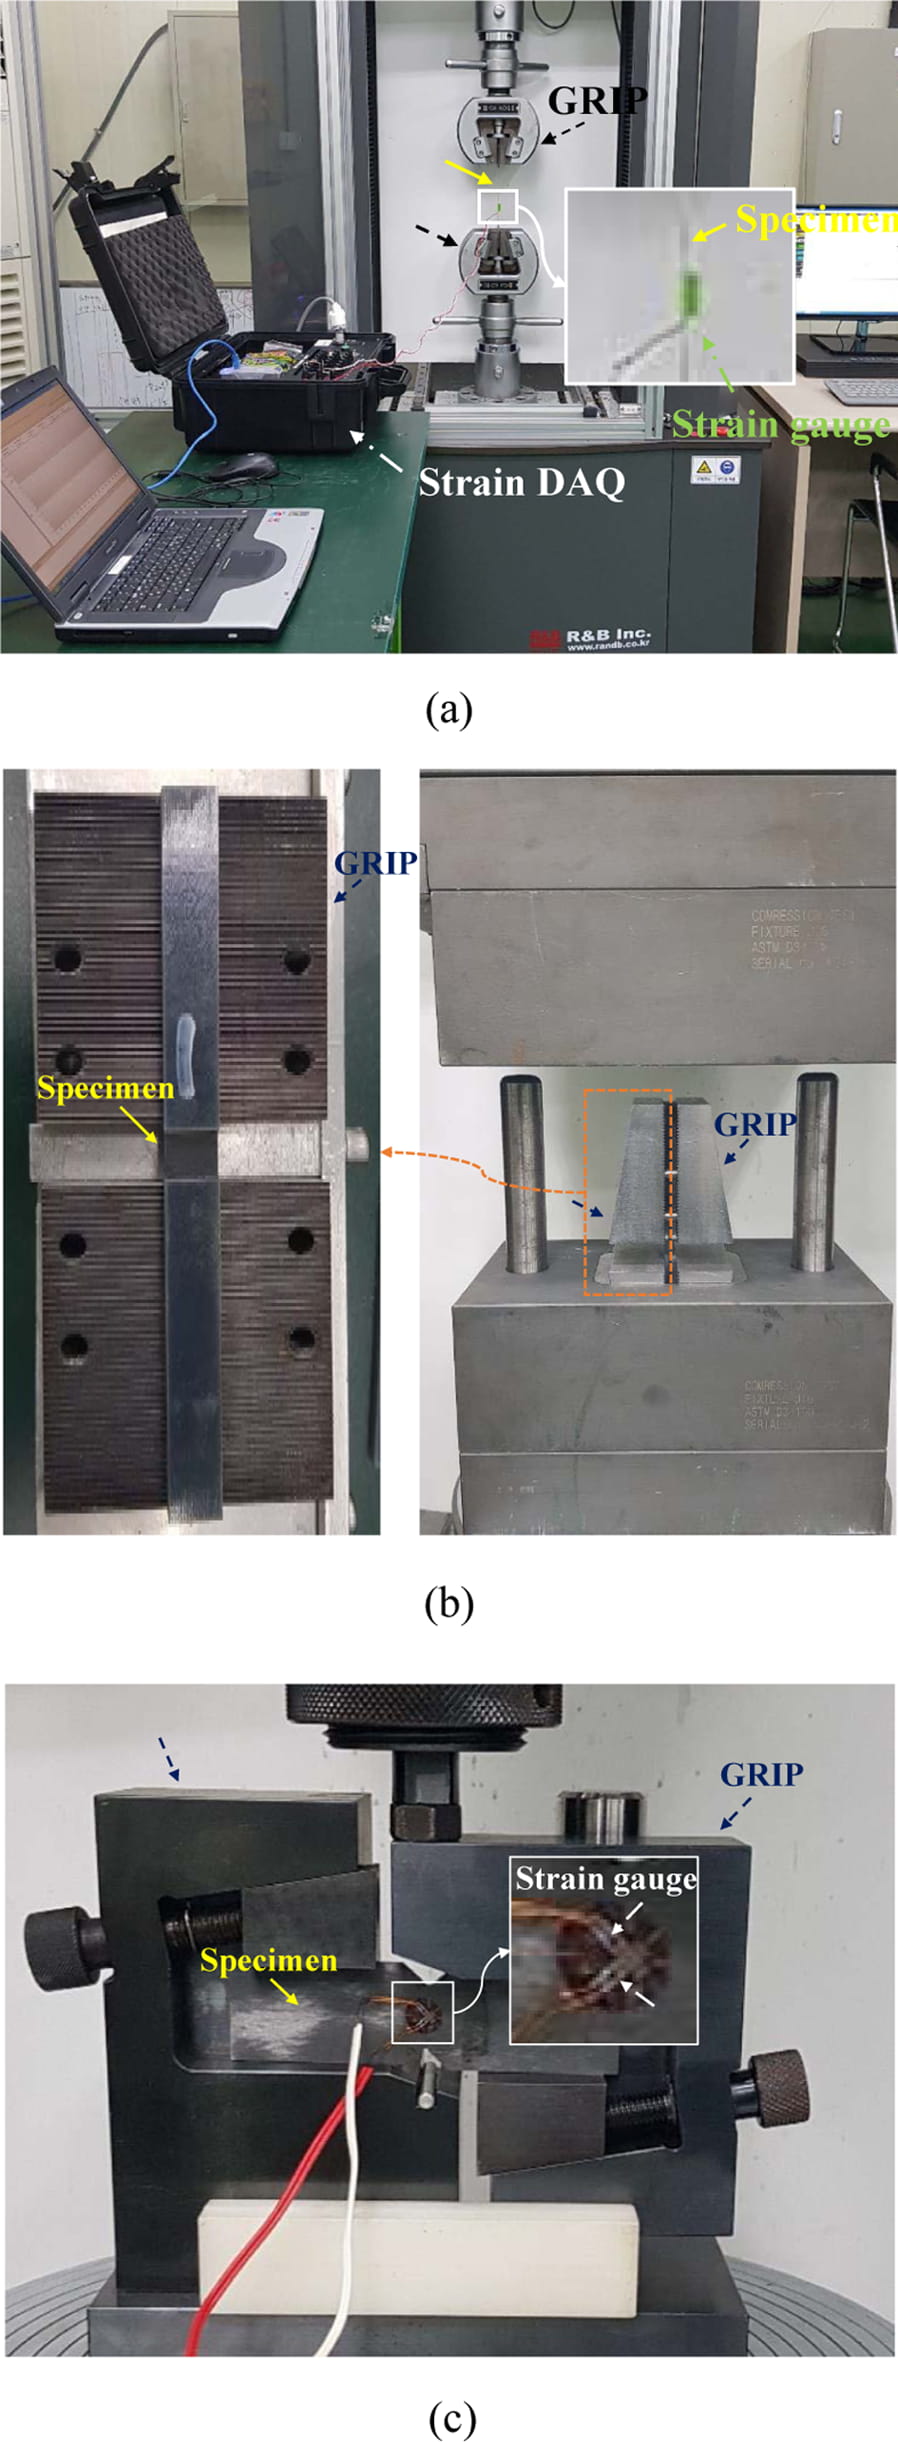
본 연구에서는 CFRP 및 GFRP 시험편의 기계적 특성을 평가하기 위해 한국섬유기계융합연구원에 시험을 위탁하였다. 각 시험편의 인장, 압축 및 전단시험은 만능재료시험기(RB 301, R&B Inc., KR)를 이용하여 Fig. 3(a)와 같이 수행되었다. 또한 압축 및 전단시험에는 각각 전용 지그(Fig. 3(b) 및 (c))를 사용했으며, 압축 시험편은 너비 10 mm, 전체 길이 150 mm, 탭 길이 65 mm로 표점거리(gage length)는 20 mm이다(Fig. 1(c), (d)). 전단 시험편은 ASTM D5379[12]의 표준 치수(76 mm × 20 mm)보다 작은 48 mm × 12 mm의 축소 시험편을 사용하였다(Fig. 1(e)).
복합재의 면내(in-plane) 변형률을 측정하기 위해 인장 시험편의 중앙부에는 0° 및 90° 배향으로 1축 스트레인 게이지(strain gauge)를 부착했으며, 이를 통해 각 시험편의 응력-변형률(S-S, stress-strain) 곡선을 도출하였다.
반면 압축시험의 경우 시험 중 발생하는 조기 파단을 고려하여 스트레인 게이지는 부착하지 않았으며, 만능재료시험기의 크로스헤드(crosshead) 변위(D, displacement)를 기반으로 응력-변위(S-D, stress-displacement) 곡선을 도출하였다. 크로스헤드 변위에는 시험기와 치구의 탄성 변형, 그립 및 탭의 초기 안착 변위가 포함되므로, 본 연구에서는 S-D 곡선을 압축 강성이나 변형 거동의 정량 비교에 사용하지 않고, 최대 하중으로부터 산출한 압축강도 평가에만 제한적으로 사용하였다. 전단 시험편은 변형률의 정확한 계측을 위해 중앙부에 ±45° 방향으로 각각 1축 스트레인 게이지를 부착한 다음 시험 결과를 S-S 곡선으로 나타냈다.
이와 더불어 외부 요인에 의한 측정 오차를 최소화하고 데이터의 신뢰성을 확보하기 위해 만능재료시험기와 데이터 수집 장치(DAQ, data acquisition) 간의 데이터 동기화(synchronization)를 수행하였다.
모든 시험은 25 ℃의 상온 조건에서 1.5 mm/min의 변위 제어 속도로 시험편이 파단될 때까지 진행되었다. 시험은 조건당 3회씩 반복 실시하여 평균값을 도출했으며, 스트레인 게이지 신호 이상으로 1개 시험편이 제외된 조건(90° GFRP 인장, 0° CFRP 전단)은 2개 시험편의 평균값을 사용하였다. 또한 모든 결과는 평균 ± 표준편차로 나타냈다. 각 조건의 변동계수(CV)는 90° CFRP 인장강도(약 39%)를 제외하고 1.6~12.3% 범위였다. 시험 종료 후에는 손상평가를 통해 섬유 종류, 배향 방향(0° 및 90°), 하중 조건에 따른 각 시험편의 파괴 모드를 분석하였다.
|
Fig. 1 Schematic illustrations of (a) tensile test specimens (0°), (b) tensile test specimens (90°), (c) compressive test specimens (0°), (d) compressive test specimens (90°) and (e) shear test specimen (0º). All units are mm |
|
Fig. 2 Photos of the fiber-reinforced composite test specimen manufacturing process: (a) cutting, (b) lay-up, (c) resin infusion, (d) composites, (e) hot press and tab bonding, (f) specimen cutting, (g) specimens |
|
Fig. 3 Photos of (a) equipment for mechanical testing, grips for (b) compressive and (c) shear test |
|
Table 3 Laminate configuration and fiber volume fraction of test specimens |
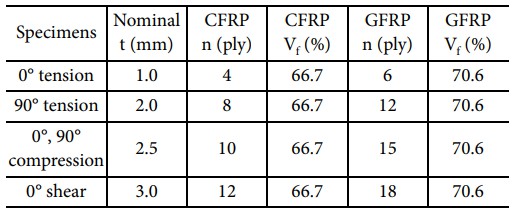
Vf : Eq. (1) with Af = 300 g/m2 and ρf = 1.80 (CF), 2.55 (GF) g/cm3 , based on nominal thickness. |
|
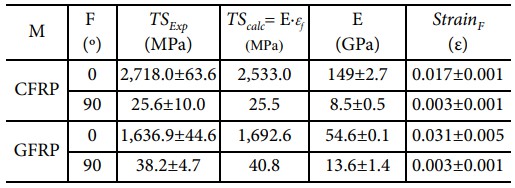
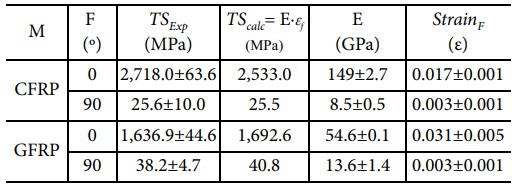
Table 4 Tensile properties of CFRP and GFRP specimens with 0° and 90° fiber orientations. Data are presented as the mean ± standard deviation |
3.1 인장시험 결과
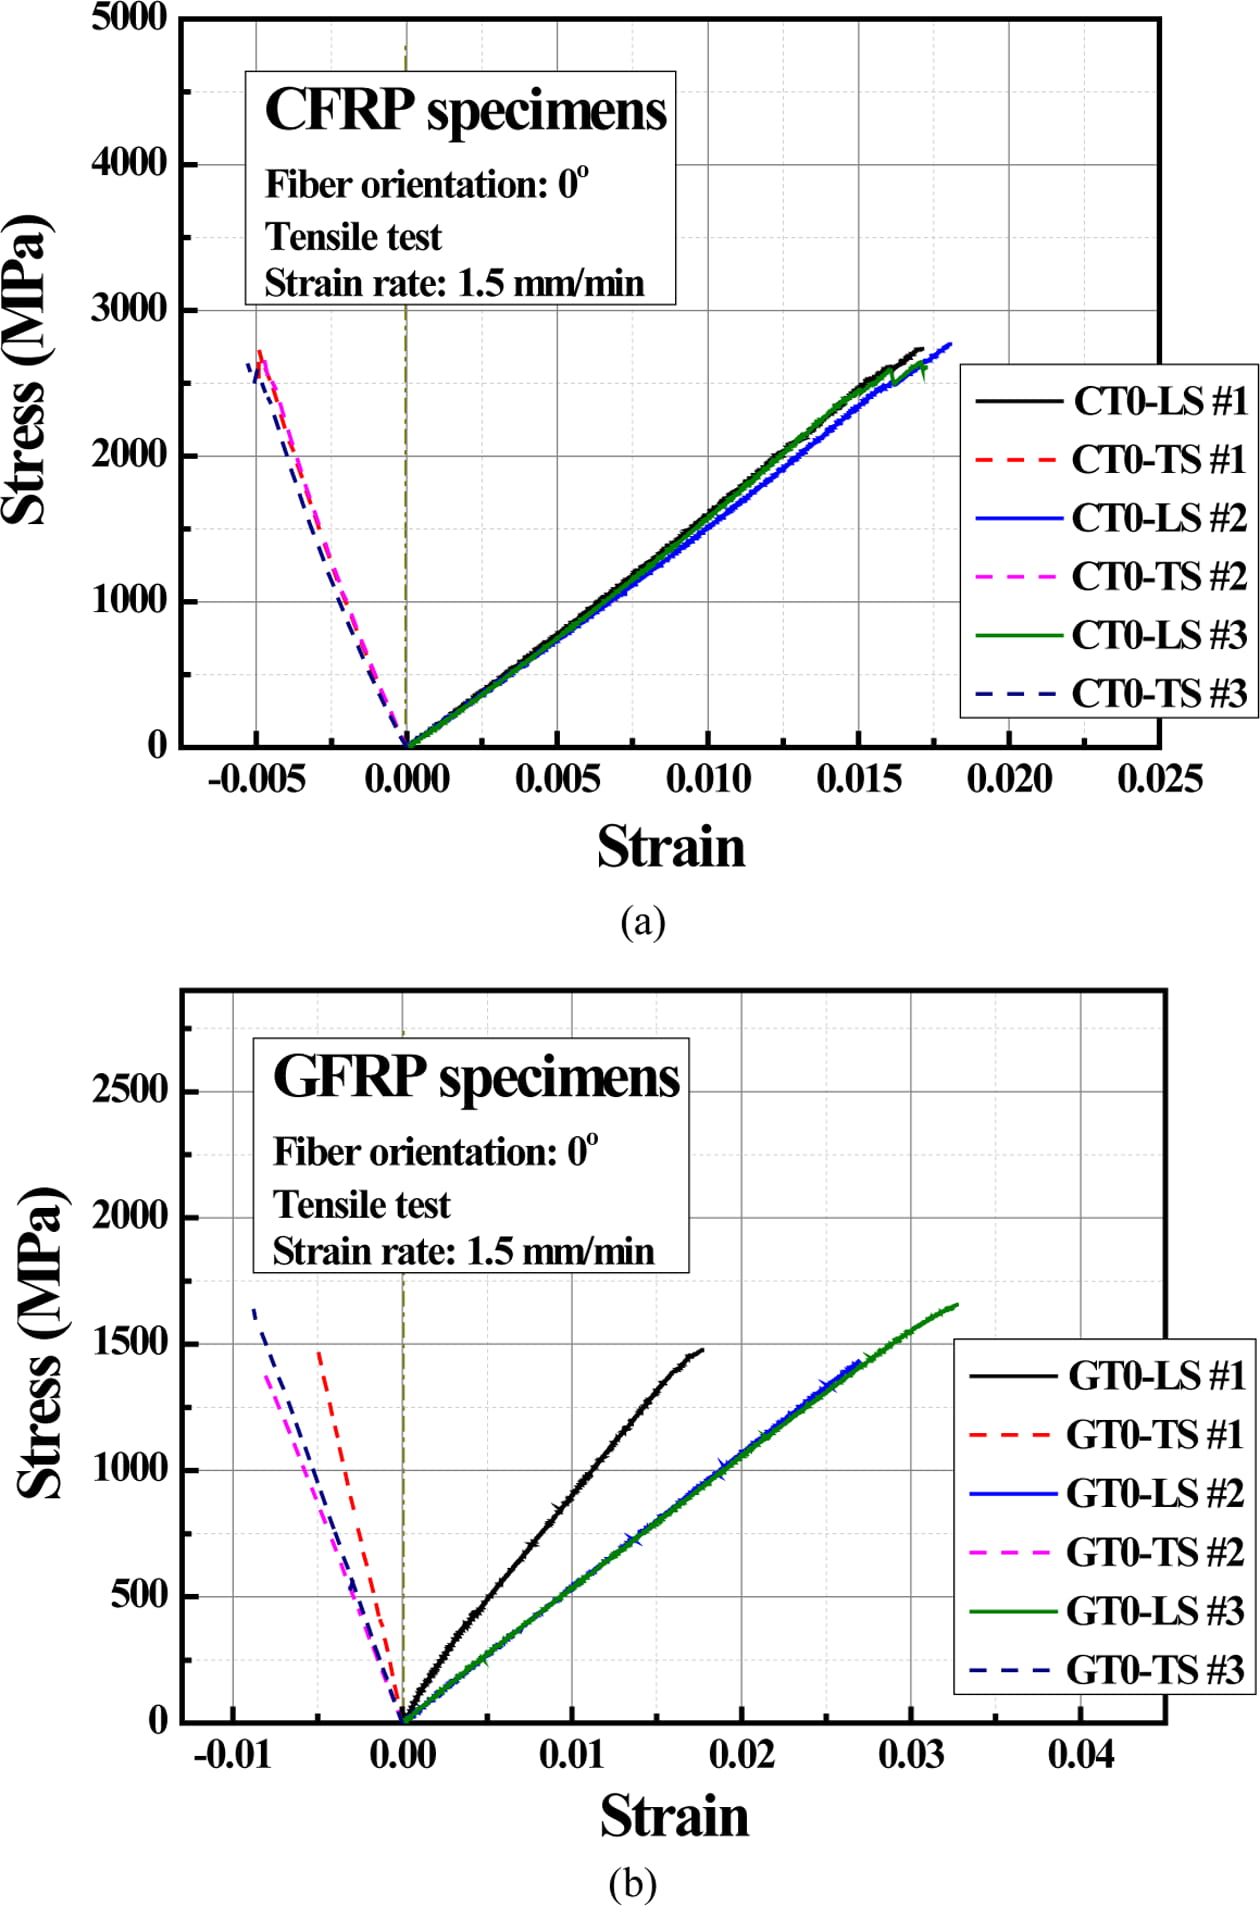
Fig. 4는 0° UD CFRP 및 GFRP 시험편의 응력-변형률(S-S, stress-strain) 곡선을 나타낸다. 그림에서 샘플명의 C와 G는 각각 CFRP와 GFRP를, T는 인장시험을, 0은 섬유 배향각 0°를 의미한다. 또한 각 시험편의 재료(M) 및 섬유 배향각(F)에 따른 인장강도(TS), 탄성계수(E), 파단 변형률(StrainF)의 평균값은 Table 4에 정리하여 나타냈다.
CFRP 및 GFRP 시험편의 0° 및 90° UD S-S 곡선은 인장강도에 도달할 때까지 선형적인 관계를 보였으며, 모든 시험편은 최고 인장강도에 도달함과 동시에 파단되는 양상을 보였다. 이때 CFRP 및 GFRP 시험편의 인장강도는 각각 2,718 MPa 및 1,637 MPa로 측정되었으며, GFRP는 CFRP 인장강도의 약 60% (CFRP 대비 약 40% 낮음)에 해당하였다.
복합재료의 기계적 특성은 일반적으로 기지재와 강화재의 중간 물성을 나타낸다는 혼합법칙(rule of mixture)으로 설명된다[6]. 그러나 실제 복합재료의 물성은 기지재와 강화재 자체의 특성뿐만 아니라 이들 간의 계면 결합력에 크게 의존하기 때문에, 혼합법칙을 완전히 따르지 않는 경우가 빈번히 발생한다[6].
선행 연구에서는 FRP의 섬유/기지 계면 및 층간 접착 특성을 평가하기 위하여 주로 층간전단강도(interlaminar shear strength) 평가법과 단일 중첩전단강도(single lap shear) 시험법이 활용되어 왔다[15]. 본 연구에서는 이러한 계면 시험을 직접 수행하는 대신, 0° UD 인장강도를 섬유 자체의 인장강도로 나눈 값을 섬유 강도 발현율(Q1/Qf)로 정의하여 두 소재를 비교·분석하였다. 분석 결과 CFRP 및 GFRP의 섬유 강도 발현율은 각각 0.55와 0.48로 CFRP가 약 15.2% 높게 평가되었으며, 섬유체적분율을 고려한 강도 발현율(Q1/(Vf ·Qf))은 CFRP 및 GFRP가 각각 0.83, 0.68로 산출되었다.
그러나 해당 계산값에는 섬유체적분율, 섬유 정렬도, 기공률 등의 제조 인자와 계면 특성의 영향이 복합적으로 반영된다. 특히 두 소재의 섬유체적분율 차이(66.7% vs 70.6%)를 고려할 때, 본 비교 결과는 정밀한 미시적 우열 비교보다는 동일 제조 공정 시스템 하에서의 거시적 거동 경향으로 해석 범위를 제한하는 것이 타당하다. 따라서 본 결과만으로 섬유/기지 간 계면 결합력의 우열을 판단하기는 어려우며, 이를 명확히 규명하기 위해서는 층간전단강도 평가 등과 같은 계면 시험이 병행되어야 할 것으로 판단된다. 한편 기계적 특성 비교 결과 CFRP의 탄성계수는 GFRP 대비 약 172.9% 높았으나 파단 변형률의 경우 약 45.2% 낮은 거동을 보였다.
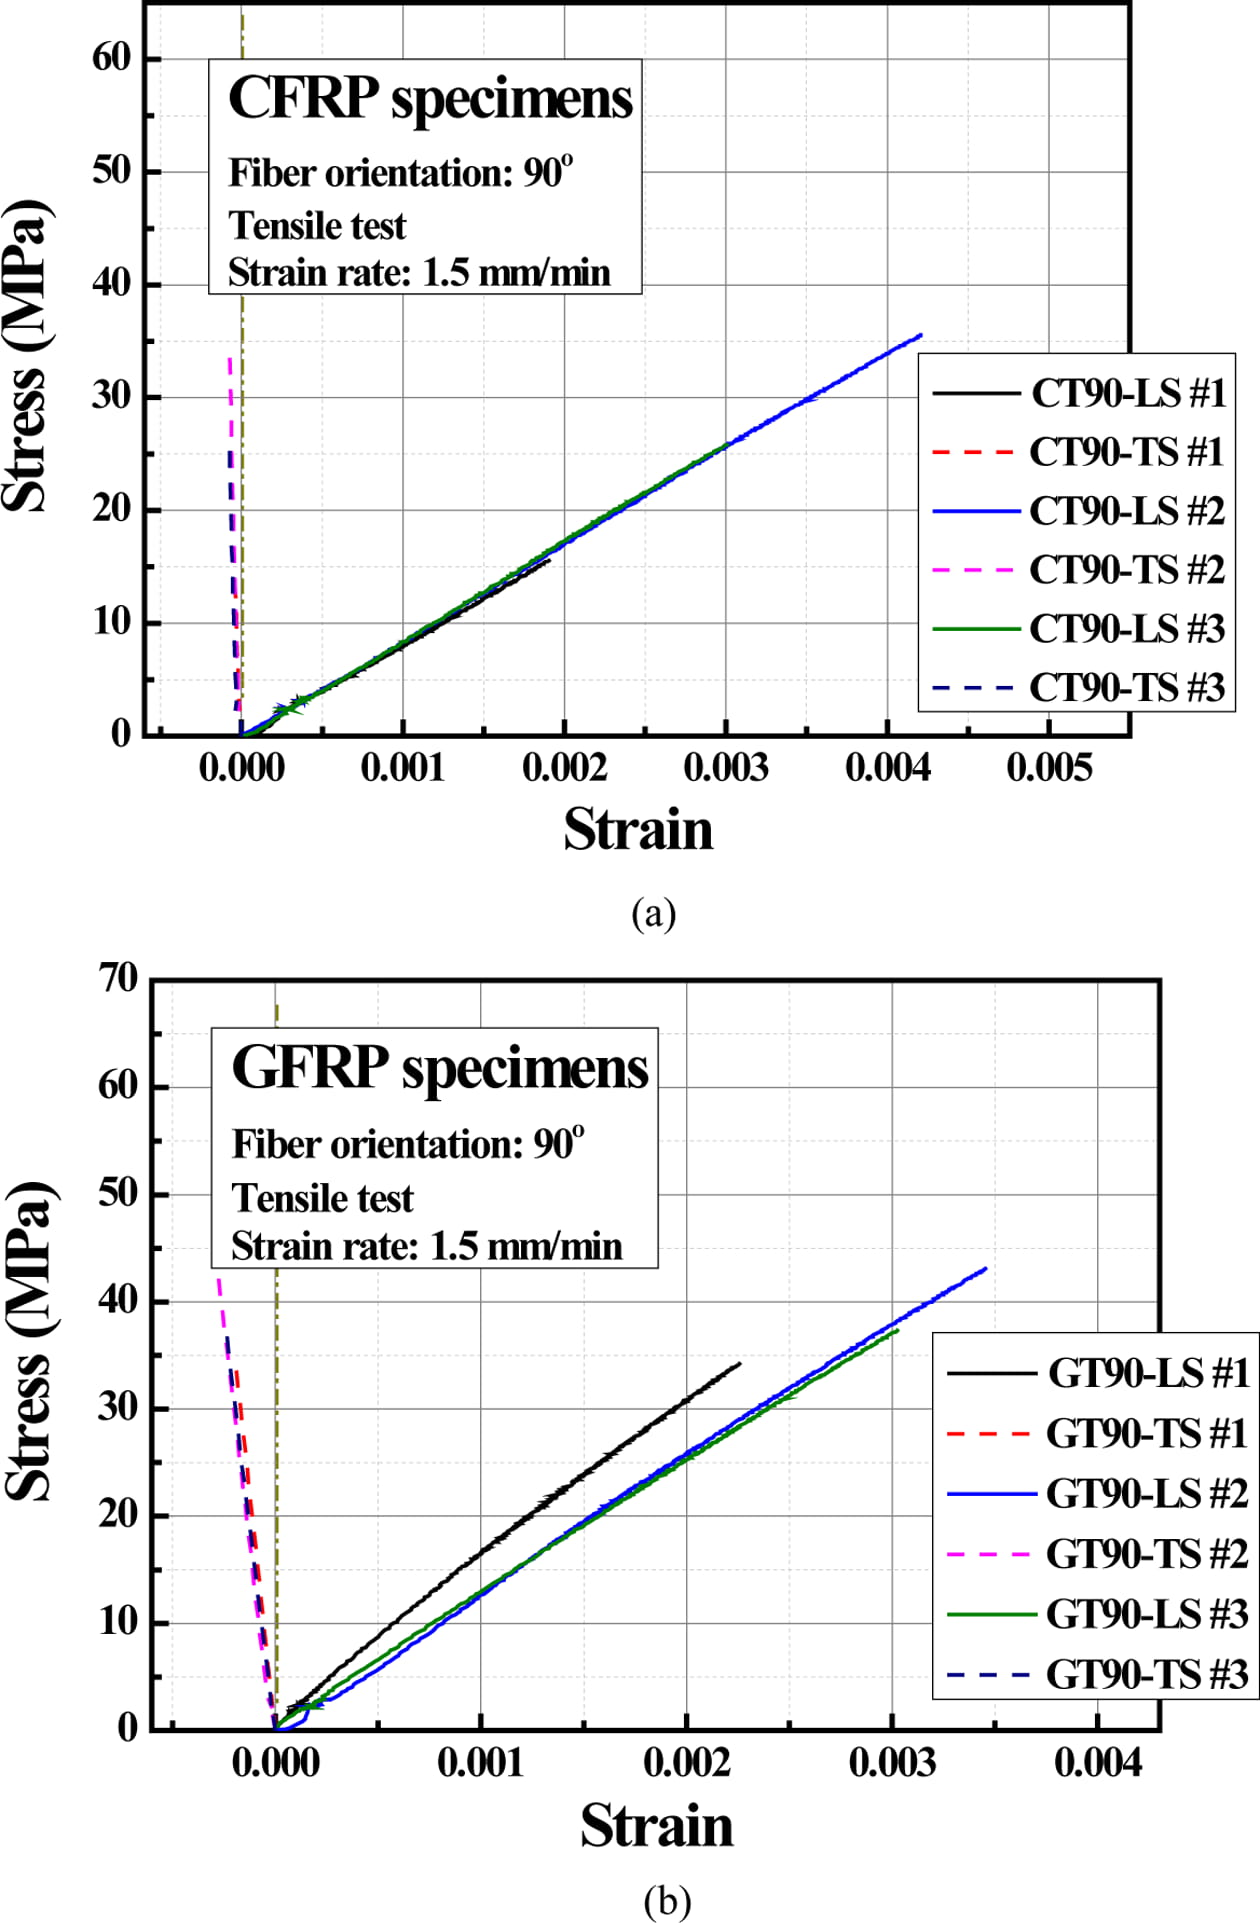
Fig. 5는 90° UD CFRP 및 GFRP 시험편에 대한 S-S 곡선을 나타낸다. 이때 GFRP #1 시험편(GT90-LS #1 및 GT90-TS#1)은 신호 이상에 의한 오류가 발생하여 평균값 계산에서 제외하였다. 그림에서 샘플명의 C와 G는 각각 CFRP와 GFRP를, T는 인장시험을, 90은 섬유 배향각 90°를, LS는 종방향, TS는 횡방향을 의미한다.
90° CFRP 및 GFRP 시험편의 인장강도는 각각 25.6 MPa
및 38.2 MPa, 탄성계수는 각각 8.5 GPa 및 13.6 GPa로 GFRP 시험편이 다소 높게 나타난 반면, 파단 변형률은 두 시험편 모두 0.003으로 동일하게 평가되었다. 다만 90° CFRP 시험편의 인장강도는 표준편차가 10.0 MPa (CV 약 39%)로 데이터의 산포가 크게 나타났다. 90° 인장 특성은 기지재와 계면의 국부 결함에 민감하므로, 적층판 내 기공 및 수지 분포의 불균일이 영향을 미친 것으로 사료되며, 해당 데이터의 해석에는 주의가 요구된다.
동일 섬유(T700S)를 사용한 제조사의 UD 적층판(에폭시, Vf 60% 정규화)의 90° 인장강도는 81 MPa로 제시되어 있으며[14], 본 연구에서 측정된 90° CFRP의 인장강도는 해당 기준값의 약 32% 수준에 머물렀다. 이와 대조적으로 0° 인장탄성계수는 Vf 60% 환산 시 제조사 제시값과 일치하는 것으로 나타났다(2.1절). 따라서 섬유 함량 및 배향 정렬의 문제보다는 기공 형성 및 수지 분포의 불균일 등 기지 지배 물성에 직접적인 영향을 미치는 적층판 내 결함이 90° 인장강도 저하의 주된 원인으로 판단된다. 또한 0° 인장강도는 Vf 60% 환산 시 약 2,445 MPa로 제조사 제시값(2,860 MPa)의 약 85% 수준이었다. 이는 실무적 관점에서 VARI로 제조된 CFRP의 섬유 방향 인장 설계 시 제조사 물성의 약 85%를 기준치로 적용할 수 있는 것과 달리 횡방향 강도에 제조사 물성을 그대로 반영할 경우 구조물의 강도를 약 3.2배 과대평가하는 오류를 범할 수 있음을 의미한다.
UD CFRP 및 GFRP 시험편에 0° 배향으로 인장 응력을 가할 때는 섬유의 특성이 지배적인 영향을 미치지만, 90° 배향으로는 기지재의 영향이 크게 작용하기 때문에 섬유 배향에 따라 기계적 특성은 큰 차이를 보인다[16]. 본 연구에서도 90° UD 시험편의 인장강도, 탄성계수, 파단 변형률은 0° UD 시험편 대비 각각 0.9~2.3%, 5.7~24.9%, 9.7~17.6% 수준으로 현저히 낮게 평가되었다.
복합재 내부의 섬유 밀도가 과도하게 높을 경우 섬유 간접착력 약화로 인해 복합재의 주요 파괴 모드인 섬유/수지계면 균열 및 손상이 발생할 수 있으며[17], 반대로 수지 영역이 과도하게 넓은 경우에도 복합재 시험편의 전반적인 물성 저하를 초래할 수 있다[18]. 이러한 미시적 거동과 관련하여, GF가 CF에 비해 횡방향 탄성계수가 높게 평가되는 경향은 Venkatesan 등[19]의 선행 연구를 통해 보고된 바 있다.
본 연구에서 CFRP 및 GFRP 시험편 제작을 위해 CF 12K 토우와 GF 1,200 tex 로빙을 사용했으며, 섬유 직경은 GF가 CF보다 약 1.86배 큰 것으로 확인되었다. 전술한 바와 같이 각 섬유의 직경 차이는 복합재 내부의 수지 분포 및 밀집도에 영향을 미칠 수 있다. 이와 더불어 섬유 간 횡방향 탄성계수 차이 등의 요인 또한 시험편의 복합적인 기계적 거동 및 최종 강도 특성에 직접적인 영향을 미친 주요 요인으로 사료된다.
한편 일반적인 등방성 재료(isotropic material)는 단일 응력 성분 또는 단순 조합된 응력 성분을 기반으로 재료의 파괴 메커니즘을 비교적 용이하게 예측할 수 있다[20]. 이와 달리 FRP는 섬유와 기지재의 복합적인 구성으로 인해 강한 이방성(anisotropy)을 나타내므로, 파괴 거동 예측이 매우 까다롭다[20]. 그러나 파괴 이전의 선형 탄성 영역(linear elastic range) 내에서는 재료의 이방성 유무와 관계없이 응력(σ)과 변형률(ε) 간의 선형 비례 관계를 정의하는 훅의 법칙이 공통으로 성립한다. 이 법칙은 식 (2)와 같이 표현되며, 재료의 선형 정적 해석을 수행하는 데 있어서도 가장 핵심적인 근간이 된다[21].

전술한 내용을 바탕으로 CFRP 및 GFRP 시험편의 인장 거동이 파단 시까지 선형 탄성 거동을 따르는지 검증하였다. 이를 위해 초기 탄성계수(E)와 파단 변형률(ef)의 곱을 계산 강도(TScalc = E·ef)로 정의하고, 이를 실제 측정된 인장강도(TSexp)와 비교하여 Table 4에 나타냈다. 분석 결과 0° UD 시험편은 3.3~7.3%, 90° UD 시험편은 0.4~6.4%의 오차 범위를 나타냈다. 이는 두 소재 모두 파단 직전까지 응력-변형률 관계가 거의 선형적으로 유지됨을 의미한다.
그러나 파단 변형률이 유효숫자 한 자리(±0.003)로 제시되어 90° 시험편의 계산 강도에는 최대 ±33%의 불확도가 포함될 수 있으므로, 90° 조건의 오차 수준은 선형 거동의 정성적 확인 지표로 해석하는 것이 타당하다. 또한 편차가 가장 크게 나타난 0° CFRP (7.3%)의 경우, 측정 강
도가 계산 강도를 상회하였는데, 이는 고응력 구간에서 CF의 강성이 소폭 증가하는 응력 유기 강성 상승(stress-induced stiffening) 현상의 영향으로 사료된다. 본 비교를 통해 단일 인장시험 내에서 측정된 물성 간의 상호 유효성을 확인하였다. 이러한 결과는 두 소재의 인장 거동을 파단 직전까지 선형 탄성 재료로 모델링할 수 있는 실험적 근거가 되며, 향후 리프 스프링 등 FRP 부품의 유한요소 해석(finite element analysis) 시 입력 물성으로 활용될 수 있을 것으로 사료된다.
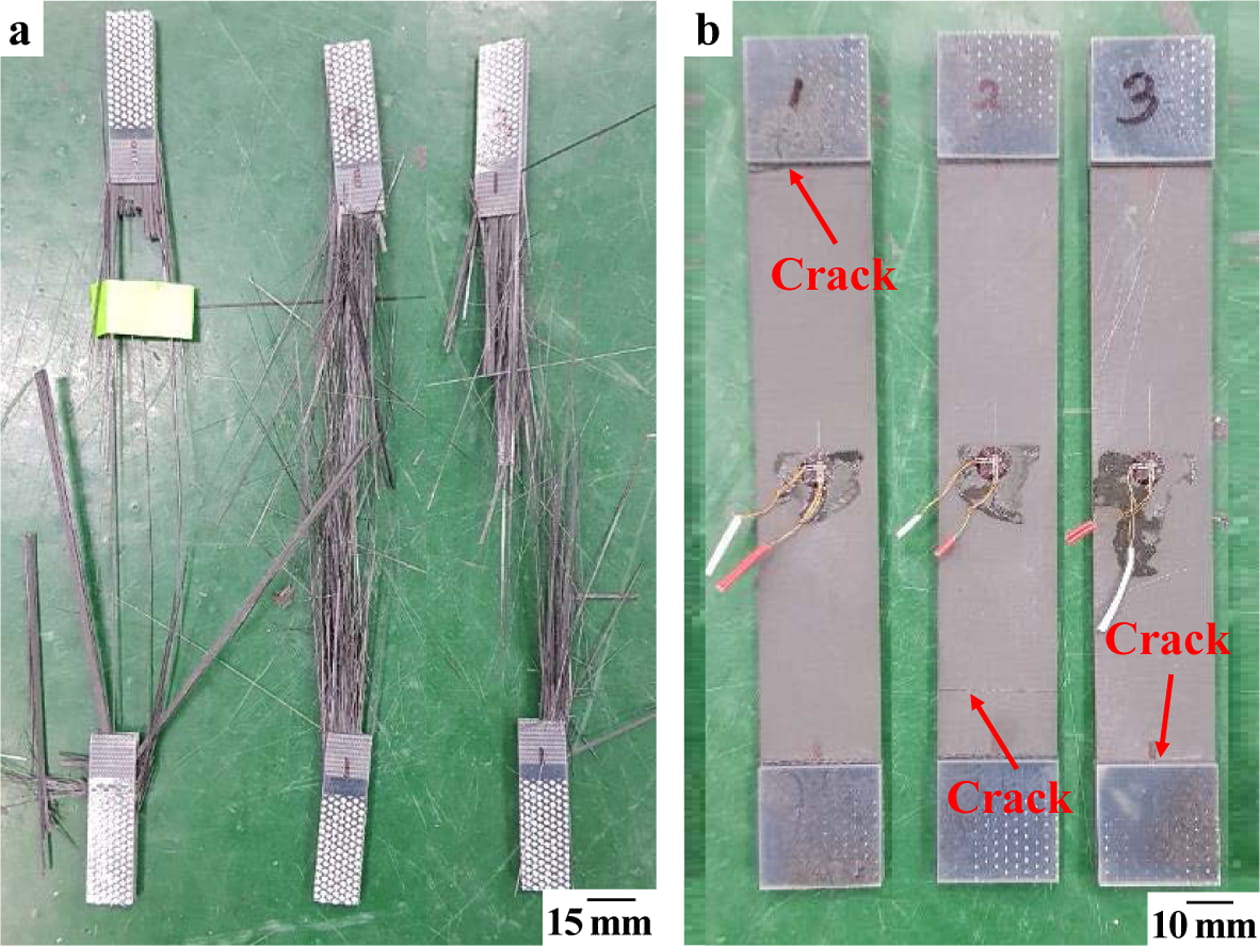
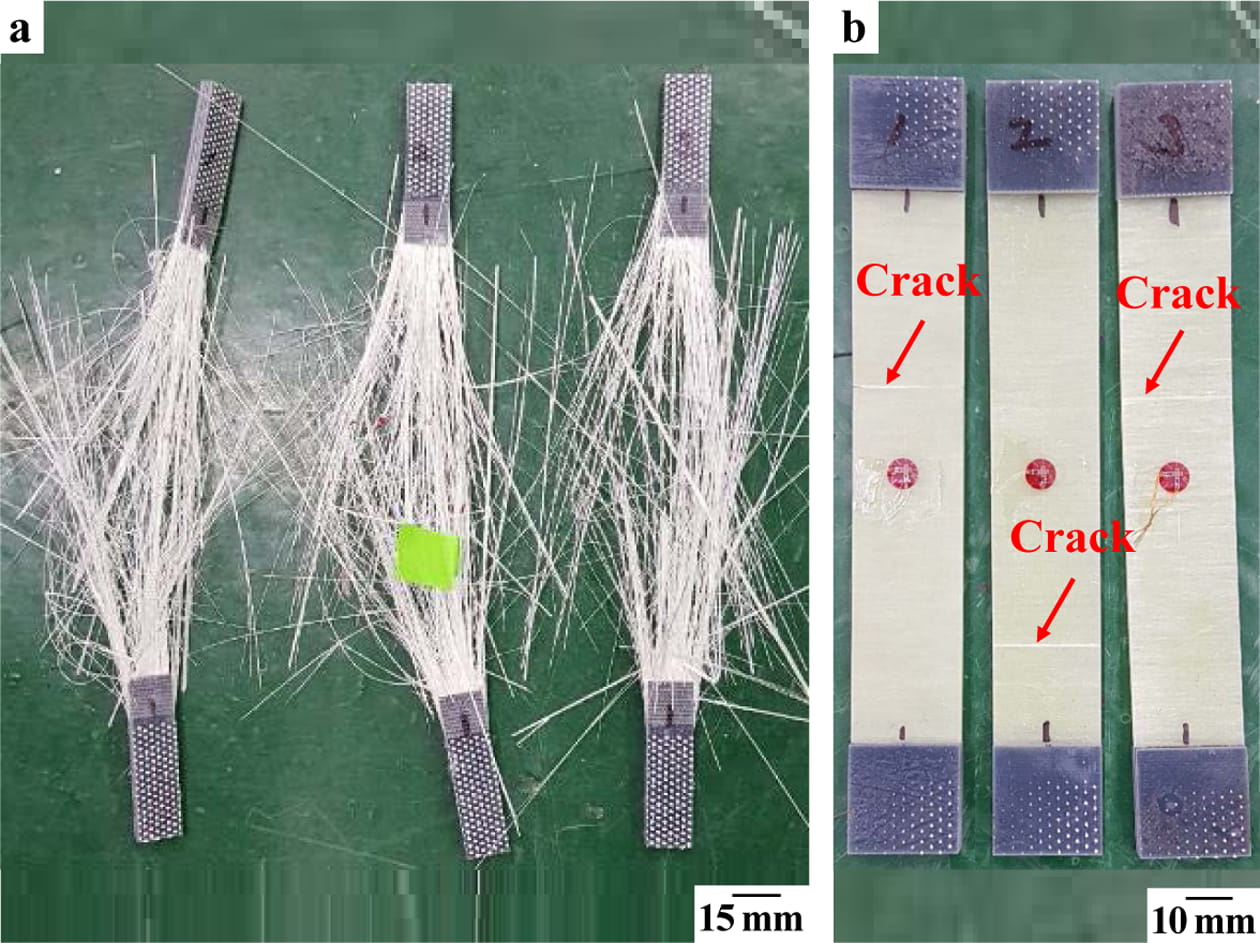
Fig. 6 및 Fig. 7은 각각 0° 및 90° UD CFRP 및 GFRP 시험편의 파단 형상을 나타낸다. 인장시험 중 0° UD 시험편이 더 이상 인가된 하중을 지탱할 수 없는 시점에 도달하면 누적 섬유 파괴(cumulative fiber breakage)가 발생한다[22]. 해당 파괴 거동은 Fig. 6(a) 및 Fig. 7(a)에서와 같이 브러시 형태의 양상(brush-like modes)을 보인다[23]. 선행 연구에 따르면 이 같은 파괴 양상은 (i) 섬유와 기지재 사이의 취약한 계면, (ii) 강성에 비해 항복강도가 낮은 기지재의 특성, (iii) 강도 변동성이 큰 섬유 특성, (iv) 3차원적인 섬유의 하중 분산 구조 등 복합적인 요인에 기인하는 것으로 알려져 있다[22].
반면 90° UD 시험편은 Fig. 6(b) 및 Fig. 7(b)에서와 같이 인장시험 시 0°에서 관찰된 분산 파괴와 대조적인 경향을 나타냈다. 90° UD 시험편은 하중 인가 시 기지 지배 특성이 지배적으로 작용하므로, 균열이 섬유 배향 방향을 따라 평탄한 형상(flat shape)으로 전파된 후 급격한 파단에 이르는 전형적인 기지 지배 파괴 거동을 보였다. 본 연구에서 관찰된 0° 및 90° UD FRP 시험편의 파괴 모드는 기존에 보고된 양상과 잘 일치하였으며, 하중 방향에 따른 거동 차이를 제외하면 동등한 배향 조건에서 CFRP와 GFRP 시험편 간의 유의미한 파괴 메커니즘 차이는 관찰되지 않았다.
3.2 압축시험 결과
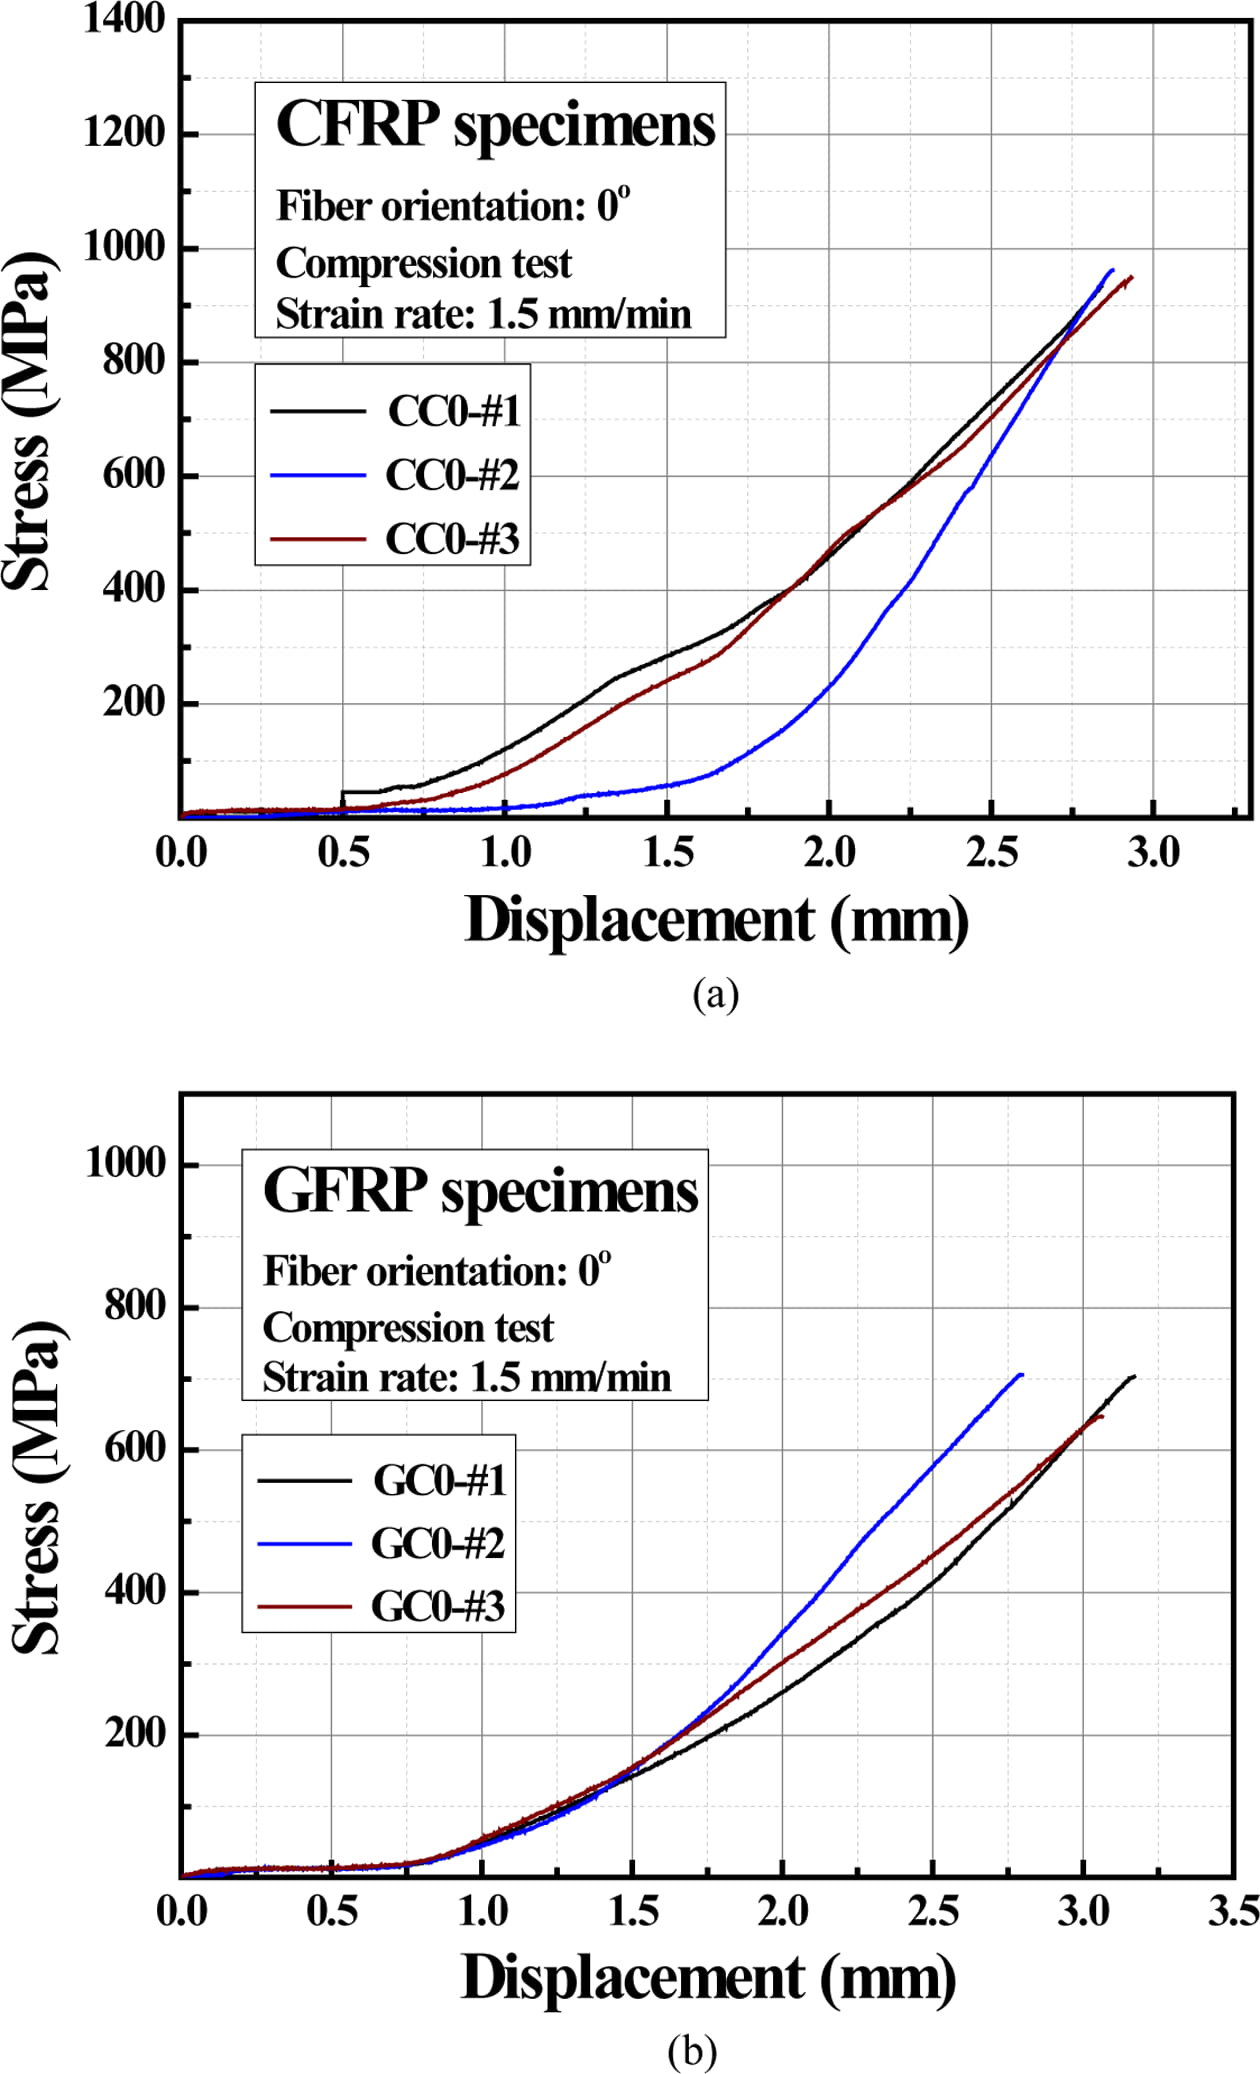
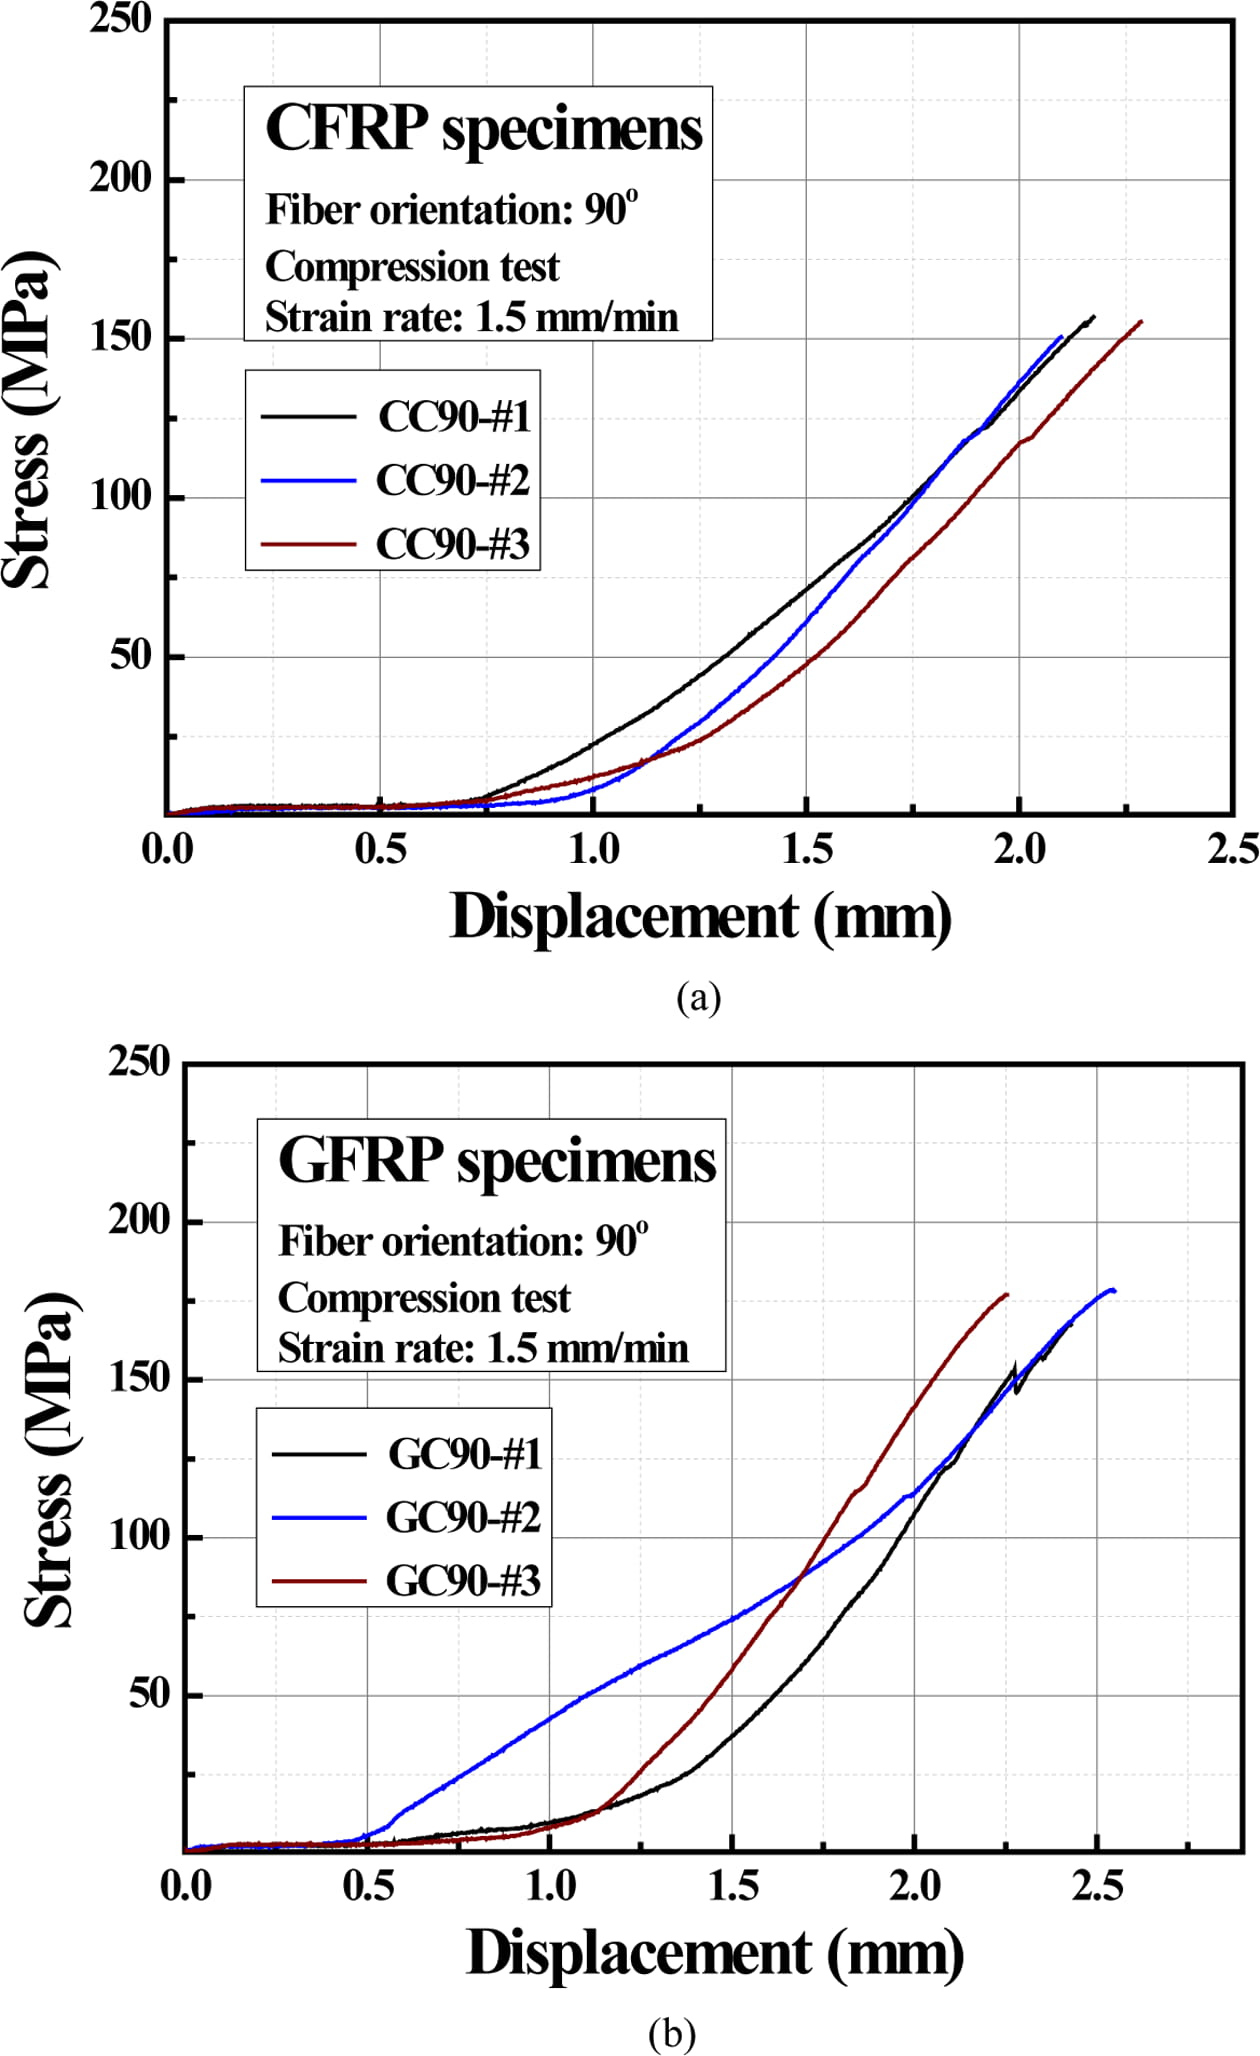
Fig. 8과 Fig. 9는 0° 및 90° UD CFRP 및 GFRP 시험편의 압축시험 결과를 보여준다. 샘플명의 C와 G는 각각 CFRP와 GFRP를, 뒤이어 표기된 C와 0은 압축시험과 섬유 배향각 0°를 의미한다. 각 시험편의 기계적 특성은 Table 5에 정리하였으며, 표 내의 M, F, CS는 재료, 섬유 배향각, 압축강도를 나타낸다.
0° UD CFRP와 GFRP 시험편의 압축강도는 각각 947.9 MPa 및 704.7 MPa로 평가되었다. 이는 동일 방향 인장강도 대비 각각 34.9% 및 43.1% 수준에 해당하는 수치이다. 압축하중 하에서는 섬유의 미정렬 또는 국부 좌굴(local buckling)에 취약하기 때문에 인장강도에 비해 압축강도가 크게 저하되는 경향을 보인다[24]. 특히 CFRP는 인장강도 대비 압축강도의 저하 경향이 더욱 현저하게 나타난다[24].
일반적인 CF의 직경은 5~8 μm 범위로 매우 가늘기 때문에, 섬유 자체의 미시적 좌굴 저항성을 향상시키기 위해서는 직경이 더 큰 섬유를 적용할 필요가 있다[25]. 또한 섬유 직경의 증가는 복합재 내부 구조와 성형 공정 측면에서 이차적인 효과를 유도하여 압축강도 향상에 기여할 수 있다[26]. 예를 들어 수지 함침 시 유동성이 개선되고 제조 공정 중 취급이 용이해질 뿐만 아니라, 섬유의 정렬 불량이나 섬유 물결(waviness) 현상을 감소시키는 이점이 존재한다[26].
반면 GF는 CF에 비해 압축강도 저하 문제가 비교적 덜 심각한 것으로 알려져 있다[25]. 이는 GF의 직경이 통상 12~18 μm 범위로 CF보다 클 뿐만 아니라, 재료 자체의 등방성(isotropic) 특성과 같은 근본적인 차이점에 기인한다[25].
본 연구에서도 0° 압축강도는 CFRP가 GFRP 대비 약 34.5% 높게 나타났으나, 인장강도 대비 압축강도의 비율은 CFRP (34.9%)가 GFRP (43.1%)보다 낮게 평가되었다. 이는 CF의 압축강도 저하율이 GF에 비해 더 크다는 선행 연구의 경향과 일치하는 결과이다[24]. 한편 UD 복합재의 0° 압축강도는 섬유의 직경뿐만 아니라 섬유의 초기 미정렬각, 기지재의 전단강성 및 전단강도, 섬유체적분율, 그리고 기공 등의 제조 결함에 의해 복합적인 영향을 받는다[27]. Budiansky와 Fleck[27]은 섬유 미세 좌굴(microbuckling) 예측 모델을 식 (3)과 같이 제안하여 기지재의 소성 변형과 섬유의 기하학적 결함 간의 상호작용을 반영하였다. 여기서 φ0는 γy는 각각 초기 미정렬각과 항복 전단 변형률을 의미한다.

본 연구의 전단시험 결과(3.3절, Table 6)를 이용하여 γy ≈ t12/G12로 근사하고, 측정된 0° 압축강도로부터 φ0를 역산하면 CFRP 약 2.9°, GFRP 약 4.8°로 추정된다. 이는 GFRP의 0° 압축강도가 CFRP보다 낮은 원인에 섬유 자체의 강도 차이 외에도 섬유 미정렬의 영향이 포함될 수 있음을 시사한다. 다만 이 값은 V-notch 전단강도를 항복 전단응력으로 간주하여 산출한 추정값이므로, 향후 단면 관찰을 통한 실제 미정렬각 측정 및 검증이 요구된다. 참고로 0° CFRP 압축강도를 Vf 60%로 환산하면 약 853 MPa로 제조사 제시값(1,450 MPa, SACMA SRM 1R-94)[14]의 약 59% 수준이며, 0° 인장강도(환산 약 2,445 MPa, 제조사 값의 약 85%)에 비해 그 차이가 크다. 시험 방법의 차이를 고려하더라도, 이는 수지주입 공정에서 발생한 섬유 미정렬과 기공이 섬유 지배 물성 중 압축강도에 상대적으로 크게 영향을 미쳤음을 시사한다.
반면 90° UD CFRP 및 GFRP 시험편의 압축강도는 각각 153.8 MPa 및 173.2 MPa로 측정되어, GFRP가 CFRP 대비 약 12.6% 높은 강도를 나타냈다. 이러한 경향은 앞서 언급한 90° UD 시험편의 인장시험 결과와 일치하는 양상이다. 또한 Fig. 8 및 Fig. 9의 S-D 곡선에서는 변위 약 0.5~1.5 mm 구간에서 기울기가 점차 증가하는 초기 비선형 거동이 관찰되었다. 이는 시험편 고유의 재료 거동이 아니라, 시험기 그립과 시험편 탭 간의 초기 안착 과정, 치구 내 간극 및 정렬 오차, 그리고 시험기와 치구의 탄성 변형 등이 크로스헤드 변위에 복합적으로 반영되었기 때문으로 판단된다. 따라서 Table 5에 제시된 파단 변위는 참고치로만 활
용하는 것이 타당하며, 향후 압축 탄성계수 및 변형 거동에 대한 신뢰성 높은 비교를 위해서는 스트레인 게이지 또는 디지털 이미지 상관관계법(digital image correlation) 등을 활용한 직접 변형률 측정이 병행되어야 할 것으로 사료된다(3.5절).
Fig. 10 및 Fig. 11은 각각 0° 및 90° UD CFRP 및 GFRP 시험편의 압축시험 후 파괴 양상을 나타낸다. 두 시험편 모두 0° 및 90° UD 조건에서 ASTM D 3410[11] 규격의 유효 파괴 모드(acceptable failure mode) 중 하나인 횡방향 전단(transverse shear) 거동을 보였으며, 시험편 종류에 따른 유의미한 파단 형태의 차이는 관찰되지 않았다.
ASTM D3410[11]의 최소 두께 산정식에 0° 인장탄성계수와 G12를 근사 적용하면, 표점거리 20 mm에서 좌굴 방지를 위한 최소 두께는 CFRP 약 2.0 mm, GFRP 약 2.8 mm로 산출된다. 본 연구의 시험편 두께(2.5 mm)는 CFRP에서는 이를 만족하나 GFRP에서는 다소 부족하며, 변형률을 계측하지 않아 굽힘률(percent bending)을 확인할 수 없었다. 그러나 모든 시험편에서 유효 파괴 모드인 횡방향 전단 파괴가 관찰되어 전체 좌굴이 지배적이었을 가능성은 낮으나, 0° GFRP의 압축강도는 다소 보수적으로 평가되었을 수 있으므로 두 소재의 0° 압축강도 차이(34.5%)는 이를 고려하여 해석할 필요가 있다.
킹크 밴드(kink band)는 0° UD 시험편이 압축하중을 받을 때 나타나는 대표적인 파괴 모드 중 하나이다[28]. 이는 복합재 내부의 섬유가 압축하중에 의해 미세 좌굴된 이후 국부적인 분절을 동반하여 파단되는 현상이다[24]. 이와 달리 90° UD 조건에서는 섬유와 기지재 간의 계면 변형 및 파괴가 지배적으로 작용한다[29]. 섬유 배향에 따른 인장 및 압축 특성은 에폭시 수지 자체의 강도나 계면 결합력에 크게 의존하며, 하중 인가 시 계면 분리가 우선적으로 발생하기 때문에 90° UD 시험편은 상대적으로 평탄한 파단면을 형성한 것으로 판단된다.
3.3 전단시험 결과
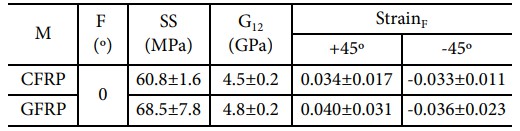
0° UD CFRP 및 GFRP 시험편의 전단시험에 따른 S-S 곡선을 Fig. 12에 나타내었다. 그림의 시험편명에서 C와 G는 각각 CFRP와 GFRP를, 후속 기호 S는 전단시험을, 0은 섬유 배향각 0°를 의미한다. 또한 각 시험편의 전단강도 및 전단 탄성계수의 평균값은 Table 6에 정리하여 나타냈다. 이때 CFRP #1 시험편(CS0-#1 (±45°))은 신호 이상에 의한 측정 오류가 발생하여 평균값 계산에서 제외하였다.
0° UD CFRP 및 GFRP 시험편의 전단강도는 각각 60.8 MPa 및 68.5 MPa이며, 전단탄성계수는 각각 4.5 GPa 및 4.8 GPa로 GFRP 시험편의 전단 특성이 다소 높게 평가되었다. 한편 ±45° 방향의 파단 변형률은 CFRP 시험편이 +0.034 및 0.033, GFRP 시험편이 +0.040 및 -0.036으로 측정되어, 두 시험편 모두 유사한 변형 특성을 보였다.
Kim 등[30]은 UD FRP 시험편에 x 방향(θ=0°)으로 하중 인가 시, 섬유 배향각 θ가 40° 이상인 구간에서는 강화재인 섬유의 강도 기여도가 기지재의 인장강도보다 낮아져 섬유 보강 효과가 감소한다고 보고하였다. 본 연구에서 0° UD CFRP 및 GFRP 시험편의 전단 변형률이 유사하게 평가된 면
내 전단 하중에서는 섬유 방향의 인장보다 섬유/기지 계면과 기지재의 전단 변형이 지배적으로 작용하기 때문이다. 즉 섬유 자체의 물성 영향은 상대적으로 미미한 반면, 동일한 성형 조건으로 제조된 기지재의 특성이 주된 원인으로 작용했기 때문인 것으로 사료된다. 또한 Fig. 13에서 전단시험 후 관찰된 CFRP 및 GFRP 시험편의 균열 발생 부위 역시 ±45° 방향으로 형성되어 있었으며, 이 외에 다른 특이사항은 확인되지 않았다.
3.4 정규화 분석 및 하중 경로별 강도비 고찰
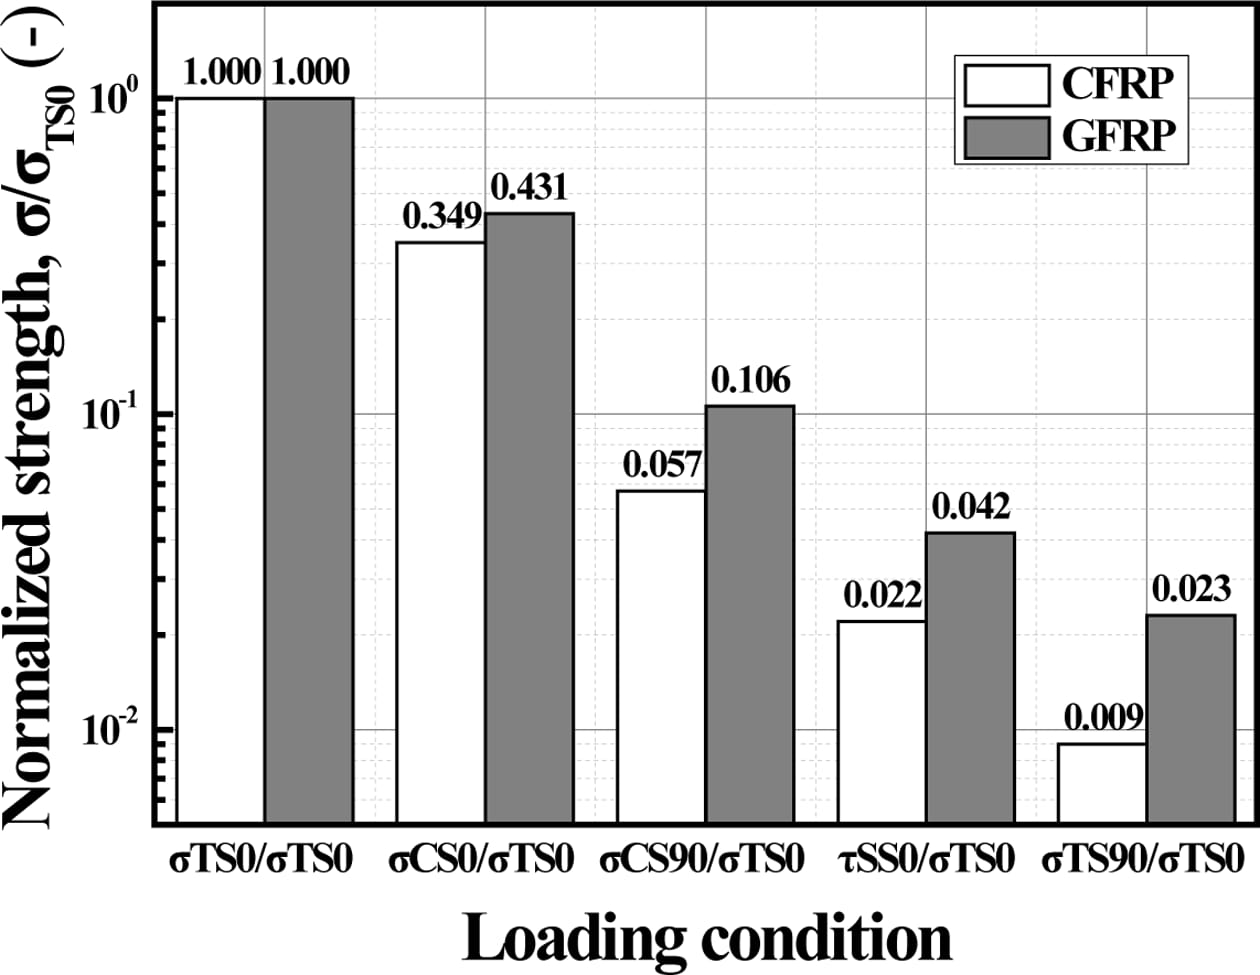
0° 및 90° UD CFRP 및 GFRP 시험편의 인장, 압축 및 전단강도 간의 관계를 고찰하기 위해, 각 시험편의 강도값을 0° UD 인장강도로 정규화하여 Fig. 14에 나타냈다. 그림의 시험편명에서 C와 G는 각각 CFRP와 GFRP를, TS, CS, SS는 각각 인장강도, 압축강도, 전단강도를 의미한다. 또한 0° 및 90° UD CFRP 및 GFRP 시험편의 강도 값을 0° UD 인장강도로 정규화한 강도비 관계식은 각각 식 (4) 및 (5)에 나타냈다.
정규화된 강도비는 각 소재의 0° 인장강도에 대한 상대 강도로서 강도 이방성의 정도를 나타내며, 본 연구에서는 이를 기반으로 CFRP/GFRP 강도비(Table 7)와 연계하여 하중 조건별 두 소재의 상대적 우위 변화를 고찰하였다.
식 (4)와 (5)를 비교하면, 0° 인장강도에 대한 90° 인장, 90° 압축 및 면내 전단강도의 비는 CFRP가 각각 0.009, 0.057, 0.022, GFRP가 0.023, 0.106, 0.042로 GFRP가 약 1.9~2.5배 높았다(Fig. 14). 이는 GFRP의 강도 이방성이 CFRP보다 작음을 의미하며, 섬유 직각 방향 및 전단 하중 조건에서의 강도가 섬유 고유의 강도보다는 기지재의 물성과 계면 특성에 크게 의존하기 때문으로 판단된다[31,32]. 반면 0° 압축강도의 비는 CFRP 0.349, GFRP 0.431로 CFRP가 낮았으며, 이는 3.2절에서 고찰한 바와 같이 0° 압축강도가 섬유 고유의 강도뿐만 아니라 섬유의 미정렬 및 기지재의 전단 특성에 복합적인 영향을 받기 때문으로 사료된다.
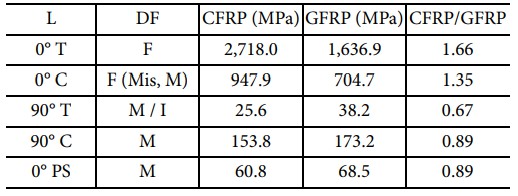
두 소재의 강도를 하중 조건별로 직접 비교하기 위해 CFRP/GFRP 강도비를 Table 7에 정리하여 나타냈다. 표 내의 L은 하중 조건, DF는 주요 인자(dominant factor), T는 인장, C는 압축, PS는 전단(in-plane shear), F는 섬유, Mis는 미정렬, M은 FRP의 기지재, I는 기지재와 섬유의 계면을 의미한다. CFRP/GFRP 강도비는 섬유 지배 물성(0° 인장 및 압축)에서 1.35~1.66, 기지 지배 물성(90° 인장·압축 및 면내 전단)에서 0.67~0.89의 범위를 나타내어 뚜렷한 경향성을 보였다.
이와 같은 정량적 비교 결과는 지배적인 하중 인자가 무엇이냐에 따라 두 소재 간의 상대적 우위가 뚜렷하게 전환됨을 보여준다. 즉 동일한 수지 및 공정 조건 하에서 CFRP의 강도적 우위는 하중이 섬유 배향 방향으로 작용하는 경우에 한정되며, 섬유 직각 방향 또는 전단 하중이 지배적인 경우에는 GFRP가 동등 이상의 강도를 나타냈다. 다만 90° CFRP의 인장강도에는 적층판 내 결함의 영향이 포함되었을 가능성이 존재하므로(3.1절), 기지 지배 물성 측면에서 GFRP의 우위 폭은 보수적으로 해석할 필요가 있다.
본 연구의 고찰은 리프 스프링 등 자동차 현가 부품의 구조 설계 및 소재 선정 시, 부품의 주응력 방향과 적층 구성을 함께 고려해야 함을 시사한다. 이는 주행 중 복합 하중을 받는 구조물 설계 시 부위별 주응력 방향에 부합하는 CFRP와 GFRP의 하이브리드화(hybridization) 및 상호 대체를 도출하기 위한 최적 적층 구조 설계의 핵심적인 정량적 지표로 활용될 수 있을 것으로 기대된다.
3.5 연구의 한계 및 향후 과제
본 연구의 결과는 다음과 같은 한계를 지닌다. 첫째, 섬유체적분율은 섬유 면밀도와 공칭 두께로부터 간접적으로 산출되었으며, 기공률은 측정되지 않았다. 0° 인장탄성계수를 이용한 혼합법칙 역산값 및 제조사 기준값과의 비교를 통해 간접적인 검증을 수행하였으나, 두 소재 간 섬유체적분율의 차이(산출값 3.9%p, 역산값 7.4%p)와 기공 등의 제조 결함이 물성 차이에 영향을 미쳤을 가능성이 존재한다. 둘째, 압축시험 시 변형률을 직접 계측하지 않아 압축 강성과 굽힘률을 평가하지 못했으며, 0° GFRP 시험편의 두께는 ASTM D3410의 최소 두께 산정값에 다소 미달하였다. 셋째, 조건별 시험편 수가 3개(일부 조건 2개)로 ASTM D3039[10] 등의 권장 수량(5개)에 미치지 못하므로 통계적 대표성에 한계가 있다. 특히 산포가 크게 나타난 90° CFRP의 인장강도는 데이터 해석 시 주의가 요구된다. 넷째, 전단시험 시 ASTM D5379의 표준 치수보다 축소된 시험편을 사용하였다. 다섯째, 재료 배향에 대한 평가가 0°와 90°의 두 가지 조건에 국한되어 다양한 적층 각도에 따른 복합적인 거동을 반영하지 못하였다.
향후 연구에서는 ASTM D3171[13] Test Method I(CFRP: 산 분해법, GFRP: 연소법)에 의거한 섬유 함량 측정과 ASTM D2734[33]에 따른 기공률 측정을 수행할 예정이며, 단면 관찰을 통해 섬유 미정렬각을 정량적으로 분석하고자 한다. 또한 직접적인 변형률 측정 및 시험편 수 확충을 통해 본 연구의 실험적 결과를 통계적으로 보완할 계획이다.
|
Fig. 4 Stress-strain curves from uniaxial tensile tests of (a) CFRP and (b) GFRP specimens with 0º orientation |
|
Fig. 5 Stress-strain curves from uniaxial tensile tests of (a) CFRP and (b) GFRP specimens with 90º orientation |
|
Fig. 6 Damaged CFRP specimens after tensile tests: (a) 0° and (b) 90° orientations |
|
Fig. 7 Fracture shapes of GFRP specimens after tensile tests: (a) 0° and (b) 90° orientations |
|
Fig. 8 Stress-displacement curves from uniaxial compression tests of (a) CFRP and (b) GFRP specimens with 0º orientation |
|
Fig. 9 Stress-displacement curves from uniaxial compression tests of (a) CFRP and (b) GFRP specimens with 90º orientation |
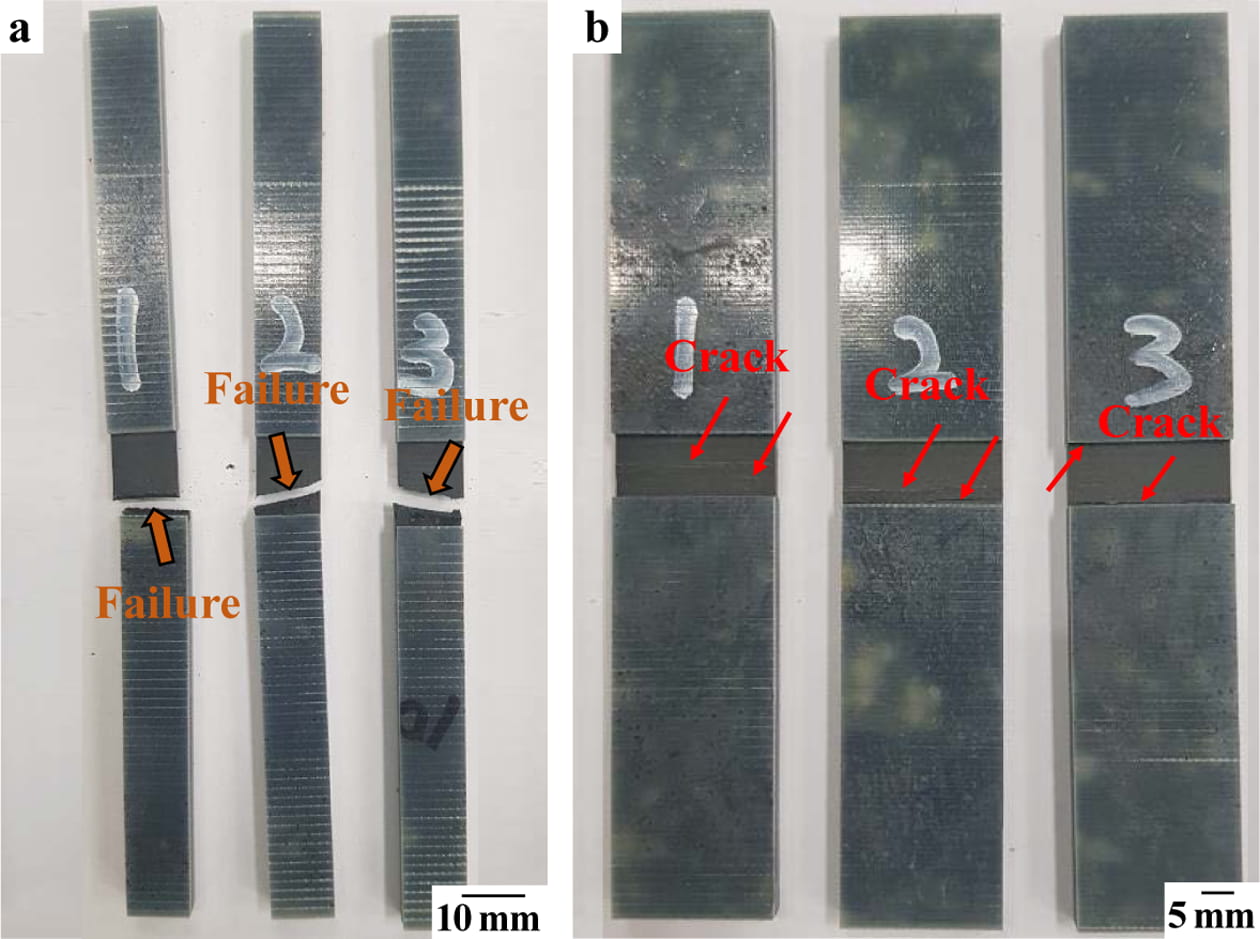
|
Fig. 10 Damaged CFRP specimens after compression tests: (a) 0° and (b) 90° orientations |
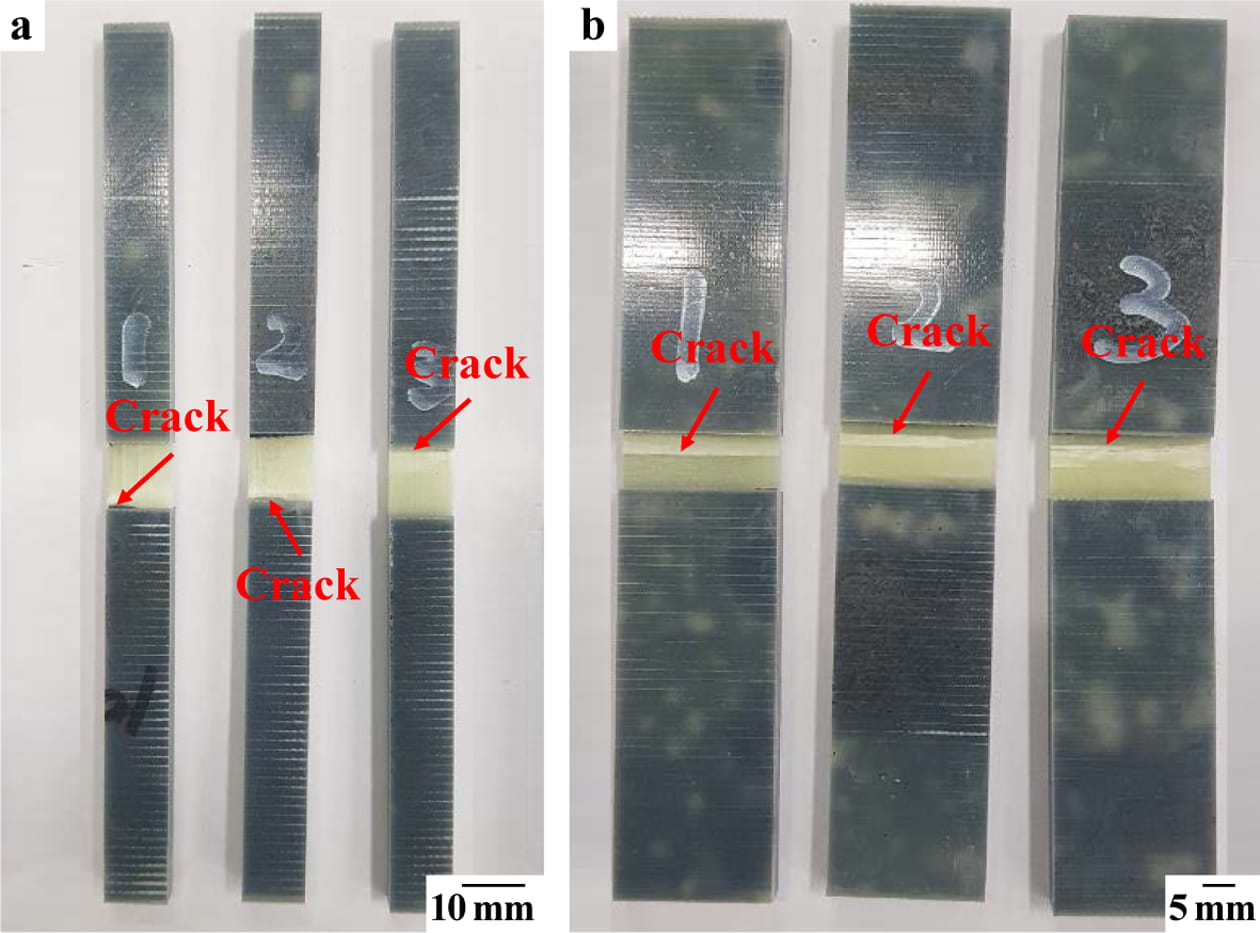
|
Fig. 11 Damaged GFRP specimens after compression tests: (a) 0° and (b) 90° orientations |
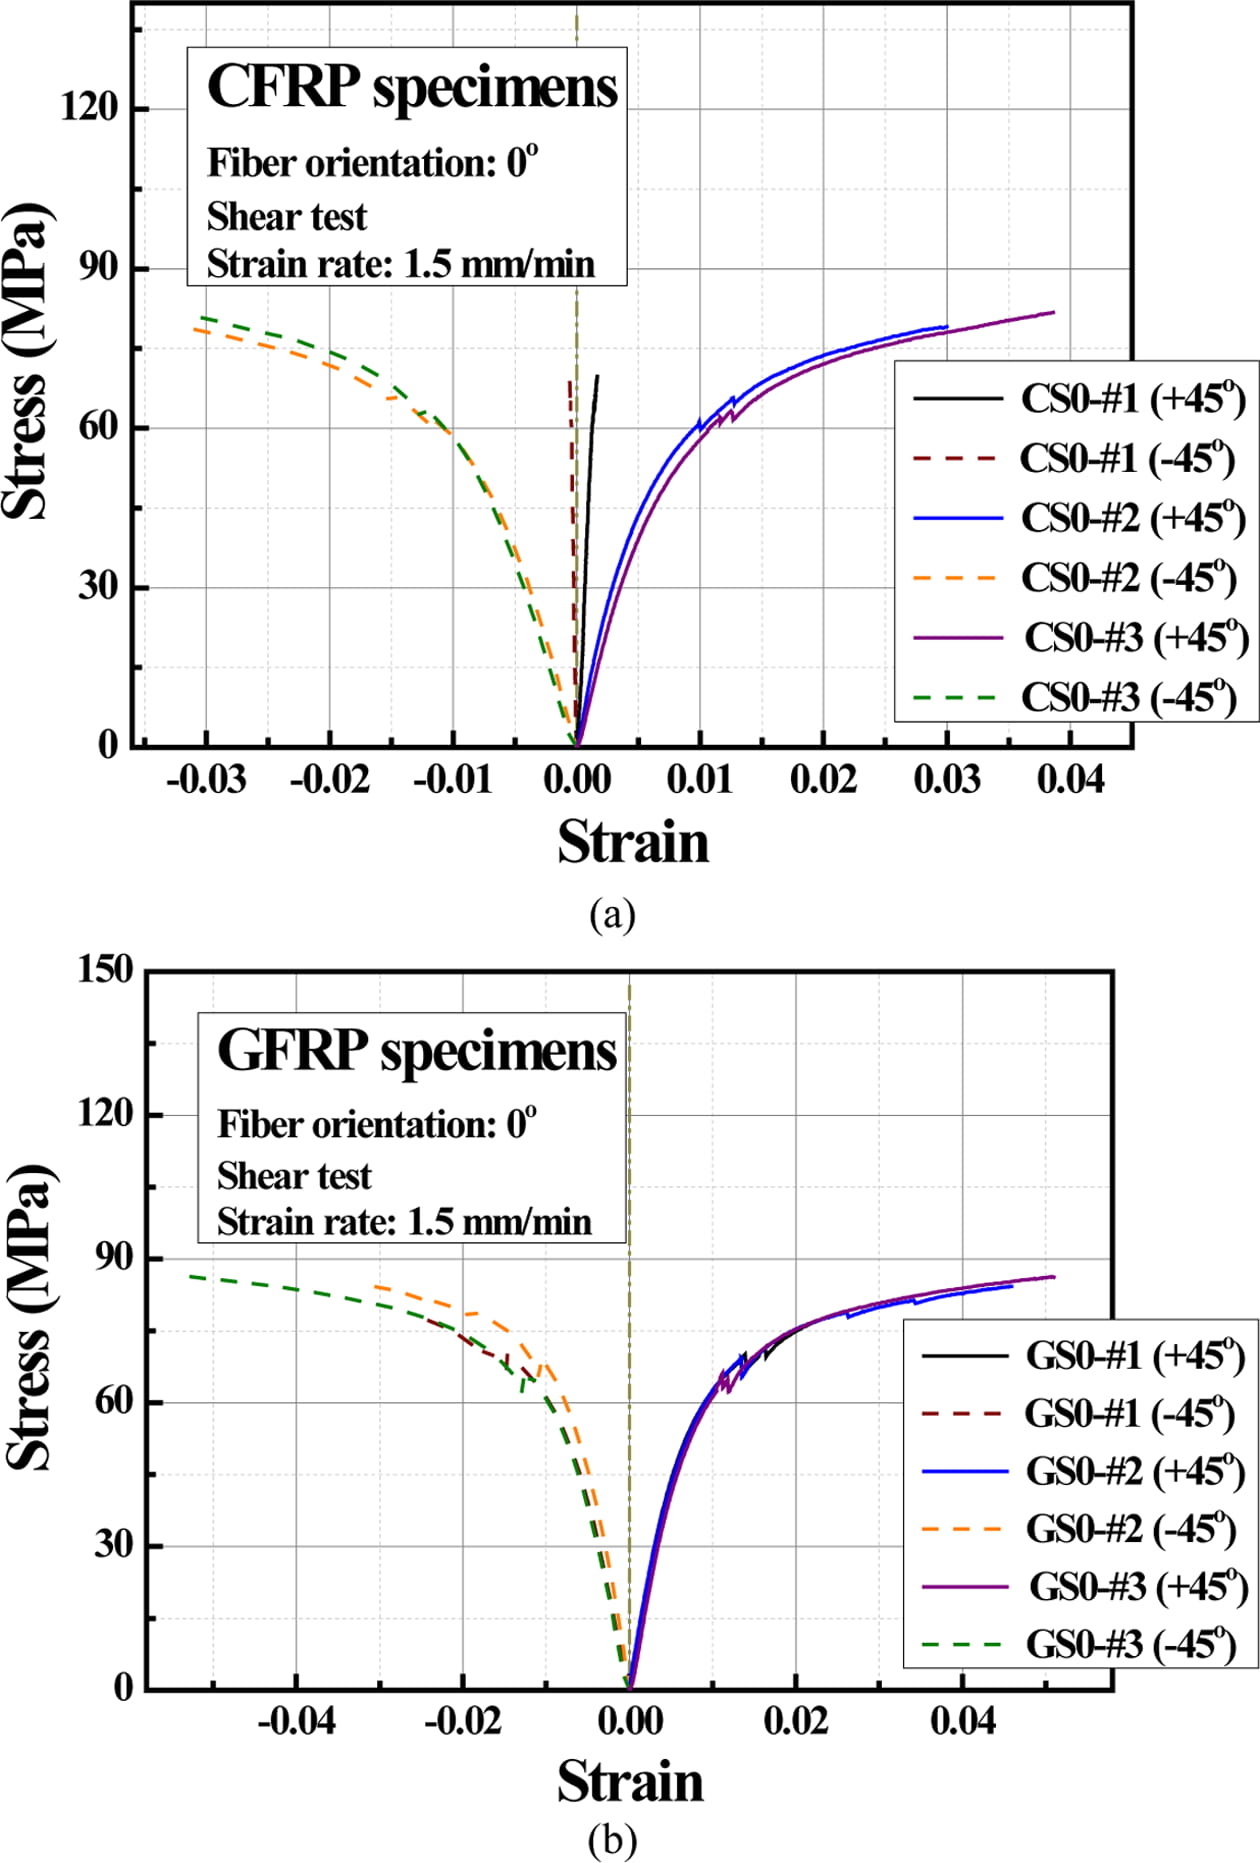
|
Fig. 12 Stress-strain curves for shear tests of (a) CFRP and (b) GFRP composite specimens in the 0º orientation |
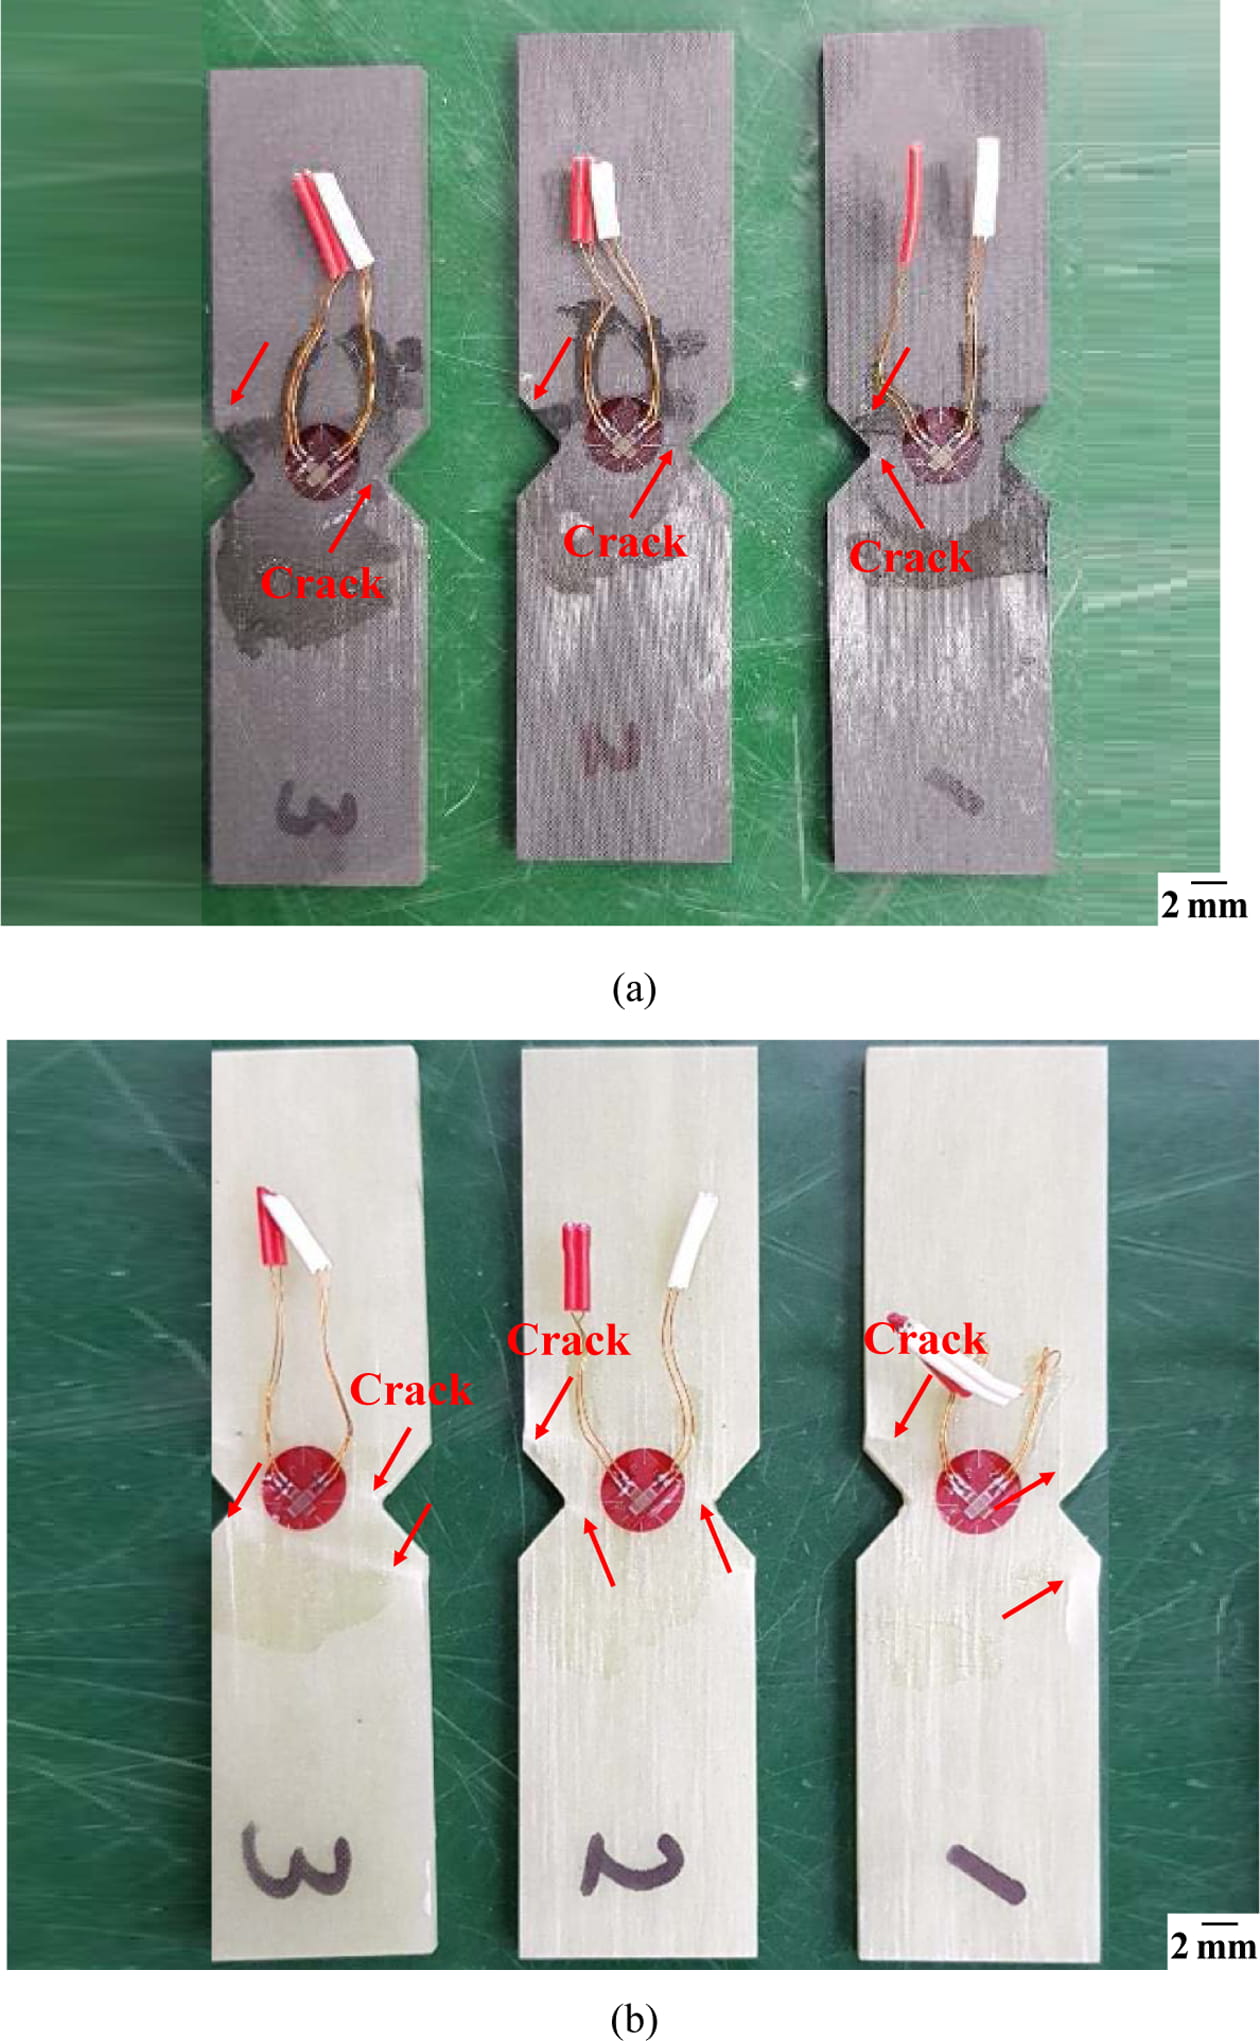
|
Fig. 13 Damaged (a) CFRP and (b) GFRP specimens with 0° orientation after shear tests |
|
Fig. 14 Tensile, compressive, and in-plane shear strengths of 0° and 90° oriented CFRP and GFRP specimens normalized to the 0° tensile strength of each material (logarithmic scale) |
|
Table 5 Compression test results for CFRP and GFRP specimens with 0º and 90º orientations. Data are presented as the mean ± standard deviation |
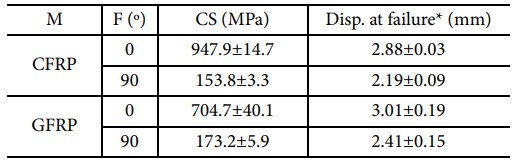
* Crosshead displacement including machine and fixture compliance (reference only). |
|
Table 6 Shear test results for CFRP and GFRP specimens with 0º orientation. Data are presented as the mean ± standard deviation |
본 연구에서는 0° 및 90° UD CFRP 및 GFRP 시험편을 이용하여 인장, 압축 및 전단시험을 수행했으며, 각 소재의 기계적 특성 간 관계와 파괴 모드 등을 고찰하여 다음과 같은 결론을 도출하였다.
0° UD CFRP 시험편은 GFRP 시험편과 비교하여 인장강도는 66.0%, 탄성계수는 172.9% 높게 나타난 반면, 파단 변형률은 45.2% 낮게 평가되었다. 이와 대조적으로 90° UD 조건에서는 GFRP 시험편이 CFRP 시험편 대비 인장강도 및 탄성계수가 각각 49.2% 및 60.0% 높았으나, 파단 변형률은 유사한 수준을 나타냈다. 또한 초기 탄성계수와 파단 변형률로 계산한 강도와 실제 측정 강도의 차이는 7.3% 이내로, 두 소재 모두 파단 전까지 선형 탄성 거동을 보임을 확인하였다.
0° UD CFRP 시험편의 압축강도는 GFRP 시험편보다 약 34.5% 높게 나타난 반면 90° UD 조건에서는 GFRP 시험편이 약 12.6% 높게 측정되었다. 인장강도 대비 압축강도 비는 CFRP 34.9%, GFRP 43.1%로 CFRP의 압축강도 저하율이 더 크게 나타났다. 한편 전단시험 결과에서는 0° UD GFRP 시험편의 전단강도 및 전단탄성계수가 CFRP 시험편에 비해 각각 12.7% 및 6.7% 높게 평가되었다.
인장시험 후 0° UD CFRP 및 GFRP 시험편에서는 누적 섬유 파괴가 주로 관찰된 반면, 90° UD 시험편에서는 균열이 평탄한 형상으로 전파된 후 파단되는 특성을 보였다. 압축시험 후에는 CFRP와 GFRP 시험편 모두 0° 및 90° UD 조건에서 전형적인 횡방향 전단 파괴 양상을 나타냈으며, 소재 간 유의미한 파단 형상의 차이는 관찰되지 않았다. 또한 전단 시험편의 경우 두 소재 모두 ±45° 방향으로 균열이 형성되는 특성을 보였다.
각 강도를 0° UD 인장강도로 정규화하여 비교한 결과, 90° 인장, 압축 및 면내 전단 강도비는 GFRP가 CFRP에 비해 1.9~2.5배 높게 나타나 GFRP의 강도 이방성이 상대적으로 낮음을 확인하였다. CFRP/GFRP 강도비는 섬유 지배 물성에서 1.35~1.66, 기지 지배 물성에서 0.67~0.89 범위로 구분되어, 동일한 수지 및 공정 조건 하에서도 두 소재의 상대적 우위가 하중 경로에 따라 달라짐을 규명하였다. 다만 90° CFRP의 인장강도는 제조사 기준값 대비 낮고 산포가 크게 나타나 적층판 내 결함의 영향이 포함되었을 가능성이 존재한다. 따라서 섬유체적분율의 차이와 제한된 시험편 수를 고려하여, 본 연구 결과의 해석 범위를 동일 공정 조건 내에서의 경향성 비교로 한정하고자 한다.
실무적 관점에서, VARI 공정으로 제조된 CFRP의 제조사 제시 물성 대비 발현율은 0° 탄성계수 100%, 0° 인장강도 85%, 0° 압축강도 59%, 90° 인장강도 32%로 하중 경로에 따라 현저한 차이를 보였다. 따라서 저비용 공정 부품 설계 시 제조사 물성을 원형 그대로 적용할 경우, 0° 압축강도와 90° 인장강도를 각각 약 1.7배 및 3.2배 과대평가하게 되므로 반드시 해당 공정별 실측 시험값을 적용해야 한다. 또한 굽힘 부재 설계 시 CFRP를 GFRP로 대체하기 위해 요구되는 두께 증가율은 강도 기준 1.16배, 강성 기준 1.40배로 산출되었다. 이는 축하중 기준(1.35~2.73배)보다 낮은 수준으로, 리프 스프링 등 굽힘 주도형 부품의 소재 대체 및 하이브리드 적층 설계를 위한 정량적 지표로 활용이 가능하다. 그러나 본 결과는 단일 배치의 제한된 시험 데이터에 기반한 초기 지표이므로, 향후 다수 배치 시험을 통한 통계적 검증을 거쳐 최종 설계 허용값으로 확장할 계획이다.
본 연구는 영흥 및 와이에이치오토의 사내과제인 “고내구성 복합재 리프 스프링 개발(26-09)”의 일환으로 수행되었습니다.
- 1. Kwon, J. K., Jeon, J. I, and Shin, J. K., “Compression Behavior and Damage Evaluation for Automotive Suspension Fiber-Reinforced Composite Coil Springs,” Compos. Res., Vol. 35, No. 6, 2022, pp. 439-446.
-

- 2. Seo, D. K., Ha, N. R., Lee, J. H., Park, H. G., and Bae, J. S., “Property Evaluation of Epoxy Resin based Aramid and Carbon Fiber Composite Materials,” Text. Color. Finish., Vol. 27, No. 1, 2015, pp. 11-17.
-
- 3. Lee, J. R., and Park, S. J., “Development Trend of Matrix Resins in Polymer Composites,” Polym. Sci. Technol., Vol. 10, No. 1, 1999, pp. 35-46.
- 4. Azzawi, W. A., Kadhim, H., and Jomah, A. J. S., “Mechanical Properties Characterization of Glass/Carbon Fiber Hybrid Multilayer Composite under Environmental Aging Condition,” Diyala J. Eng. Sci., Vol. 17, No. 1, 2024, pp. 94-102.
-
- 5. Rajak, D. K., Wagh, P. H., and Linul, E., “Manufacturing Technologies of Carbon/Glass Fiber-Reinforced Polymer Composites and Their Properties: A Review,” Polymers, Vol. 13, No. 21, 2021, 3721.
-
- 6. Park, S. H., Kim, S. J., Shin, E. S., Lee, S. J., Kang, B. M., Park, K. H., Hong, S. H., and Hwang, S. H., “Surface Modified Glass-Fiber Effect on the Mechanical Properties of Glass-Fiber Reinforced Polypropylene Composites,” Elast. Compos., Vol. 54, No. 3, 2019, pp. 182-187.
-
- 7. Mohamed, Y. S., and Abdelbary, A., “Theoretical and Experimental Study on the Influence of Fiber Orientation on the Tensile Properties of Unidirectional Carbon Fiber/Epoxy Composite,” Alexandria Eng. J., Vol. 67, 2023, pp. 693-705.
-
- 8. Awla, N. J., and Khdir, Y. K., “Experimental Study of Mechanical Properties of Unidirectional Woven Carbon Fiber and Fiber Glass - Epoxy Composites,” Al-Nahrain J. Eng. Sci., Vol. 26, No. 1, 2023, pp. 7-13.
-
- 9. Almeida Jr., J. H. S., Angrizani, C. C., Botelho, E. C., and Amico, S. C., "Effect of Fiber Orientation on the Shear Behavior of Glass Fiber/Epoxy Composites," Mater. Des., Vol. 65, 2015, pp. 789-795.
-
- 10. ASTM D3039: Standard Test Method for Tensile Properties of Polymer Matrix Composite Materials, 2017, Vol. 15.03, pp. 1-13.
-
- 11. ASTM D3410: Standard Test Method for Compressive Properties of Polymer Matrix Composite Materials with Unsupported Gage Section by Shear Loading, 2016, Vol. 15.03, pp. 1-11.
-
- 12. ASTM D5379: Standard Test Method for Shear Properties of Composite Materials by the V-Notched Beam Method, 2019, Vol. 15.03, pp. 1-13.
-
- 13. ASTM D3171: Standard Test Methods for Constituent Content of Composite Materials, 2015, Vol. 15.03.
-
- 14. Toray Composite Materials America, Inc., "TORAYCA® T700S Data Sheet," https://www.toraycma.com/wp-content/uploads/T700S-Data-Sheet.pdf (accessed Oct. 24, 2026).
- 15. Um, C. H., Lee. M. H., Kwak, S. B., Han, I. S., Ko, Y. K., Lee, H. W., Lee, P. C., and Ha, J. U., “Study on the Interfacial Strength of Carbon Fiber-Polymer Film Composite by Lap Shear Test Method,” Trans. KSAE, Vol. 27, No. 6, 2019, pp. 455-461.
-
- 16. Kang, T. Y., An, H. S., Chun, H. J., and Park, J. C., “Fatigue Behavior of Composites with different Fiber Orientation,” Compos. Res., Vol. 34, No. 2, 2021, pp. 77-81.
-
- 17. Kwon, J. K., and Shin, J. K., “Evaluation of the Durability Characteristics of the Active Turns of GFRP Composite Coil Spring by Structural Analysis and Tests,” Trans. Korean Soc. Mech. Eng. A, Vol. 47, No. 9, 2023, pp. 721-728.
-
- 18. Yang, K., Yue, Y. M., Zhao, W. P., Liang, Y., Mei, L., and Xue, J. J., “Influence of Resin Content on Mechanical Properties of Composite Laminates,” IOP Conf. Ser.: Mater. Sci. Eng., Vol. 770, 2020, 012009.
-
- 19. Venkatesan, G., Ripepi, M. J., and Bakis, C. E., “Transverse Young's modulus of carbon/glass hybrid fiber composites,” J. Compos. Mater., Vol. 54, No. 7, 2019, pp. 947-960.
-
- 20. Cho, H. K., “Optimization of Hybrid Cylindrical Laminated Composites Under Thermal Effects,” J. Korean Soc. Manuf. Technol. Eng., Vol. 31, No. 4, 2022, pp. 255-262.
-
- 21. Callister, W. D., and Rethwisch, D. G., Materials Science and Engineering, 10th Edition, Wiley, 2018, pp. 148, 149, 154, 515.
- 22. Phoenix, S. L., and Beyerlein, I. J., “Statistical Strength Theory for Fibrous Composite Materials,” In book: Compr. Compos. Mater., Vol. 1, Chapter 19, 2000, pp. 559-639.
-
- 23. Bolotin, V. V., “Brush-like Modes of Fatigue Fracture in Unidirectional Fibre Composites,” Int. J. Non-Linear Mech., Vol. 31, No. 6, 1996, pp. 823-836.
-
- 24. Schapery, R. A., “Compressive Strength and Failure Time Based on Local Buckling in Viscoelastic Composites,” Appl. Mech. Rev., Vol. 46, No. 11S, 1993, pp. S221-S228.
-
- 25. Norris, R. E., Ennis, B. L., Clarke, R. J., Miller, D. A., Samborsky, D. D., Xiong, F., and Camarena, E., “Initial Assessment of Alternative Carbon Fiber Geometries for Design of Cost-effective Compressive Performance: Size Effect Studies,” Composites Part B: Engineering, Vol. 296, 2025, 112181.
-
- 26. Grandidier, J.-C., Casari, P., and Jochum, C., “A Fibre Direction Compressive Failure Criterion for Long Fibre Laminates at Ply Scale, Including Stacking Sequence and Laminate Thickness Effects,” Composite Structures, Vol. 94, No. 12, 2012, pp. 3799-3806.
-
- 27. Budiansky, B., and Fleck, N. A., “Compressive Failure of Fibre Composites,” J. Mech. Phys. Solids, Vol. 41, No. 1, 1993, pp. 183-211.
-
- 28. Christensen, R. M., and DeTeresa, S. J., “The Kink Band Mechanism for the Compressive Failure of Fiber Composite Materials,” J. Appl. Mech., Vol. 64, No. 1, 1997, pp. 1-6.
-
- 29. Wang, H., Zhong, X. Y., Jia, H., Zhang, L. W., Liu, H. S., Sun, M. C., Liu, T. W., Bao, J. W., Bai, J. B., and Ge, S. C., “Study on the Transverse Properties of T800-Grade Unidirectional Carbon Fiber-Reinforced Polymers,” Materials, Vol. 18, No. 4, 2025, 816.
-
- 30. Kim, J. W., “Effects of Fiber Orientation and Contents on the Tensile Strength and High Velocity Impact Absorbed Energy of GFRP Composites,” Ph.D. Thesis, Department of Precision Mechanical Engineering, Chosun University, Gwangju, Korea, 2008.
- 31. Blümel, T., Sahr, R. K., Krimmer, A., and Bardenhagen, A., “Investigation and Calculation of the Longitudinal Compressive Strength of Unidirectional Glass Fiber Reinforced Polymer Considering the Fiber Orientation Distribution,” Compos. Part C Open Access, Vol. 14, 2024, 100480.
-
- 32. Liu, L., Zhang, X., Wang, Z., Wang, Y., and Guo, J., “Micromechanics Modeling of Transverse Tensile Strength for Unidirectional CFRP Composite,” Materials, Vol. 15, No. 23, 2022, 8577.
-
- 33. ASTM D2734: Standard Test Methods for Void Content of Reinforced Plastics, 2016.
-
 This Article
-
2026; 39(5): 608-620
Published on Oct 31, 2026
- 10.7234/composres.2026.39.5.608
- Received on Oct 5, 2026
- Revised on Oct 23, 2026
- Accepted on Oct 26, 2026
Services
Shared
Correspondence to
- Jungil Jeon
-
YH Auto, 95, Gwanchanggongdan-gil, Jugyo-myeon, Boryeong-si, Chungcheongnam-do, 33448, Republic of Korea
- E-mail: jijeon@yh-auto.co.kr
 Copyright ⓒ The Korean Society for Composite Materials. All rights reserved.
Gangnam Mirae Tower, Suite 601, 174 Saimdang-ro, Seocho-gu, Seoul 06627, South Korea
Tel: +82-2-598-1550 Fax: +82-2-598-1557 E-mail: composites@kscm.re.kr