

- Manufacturing Characteristics of Hemp/Polypropylene Hybrid Roving Yarns and Composites Using Byproducts from Long Hemp Fiber Production
Woo Ju Lim*, Jun Bae Park*, Seong Baek Yang**, Il Jun Gwon*, Dong-Jun Kwon**†
* DYETEC Research Institute, Andong, Korea
** Department of Materials Science and Convergence Technology, Graduate School of Aerospace and Defense Convergence, RIGET, Gyeongsang National University- 대마 장섬유 제조 부산물을 활용한 대마/폴리프로필렌 혼섬 로빙사 및 복합재료의 제조 특성 연구
임우주* · 박준배* · 양성백** · 권일준* · 권동준**†
This article is an open access article distributed under the terms of the Creative Commons Attribution Non-Commercial License (http://creativecommons.org/licenses/by-nc/4.0) which permits unrestricted non-commercial use, distribution, and reproduction in any medium, provided the original work is properly cited.
This study investigated fibrous by-products from hemp long-fiber processing as feedstocks for hemp/polypropylene (PP) blended rovings and composites. At a fixed hemp/PP ratio of 40/60, roving tenacity increased from 4.33 to 13.04 cN/tex as twist increased from 1.7 to 2.6 turns per inch. Among composites containing 0–40% hemp, tensile strength peaked at 32 MPa at 20% hemp, exceeding that of neat PP by 39.1%. At 40% hemp, impact strength, flexural modulus, and heat deflection temperature reached 65 J/m, 4000 MPa, and 150°C, respectively. However, increasing hemp content reduced carding yield and flexural strength, while hemp-containing composites exhibited higher volatile organic compound emissions than neat PP. These findings demonstrate a route for utilizing hemp-processing by-products and provide a basis for balancing material performance and processing yield through process and composition design.
본 연구에서는 국내산 대마의 장섬유 제조 공정에서 발생하는 섬유성 부산물을 활용하여 폴리프로필렌(polypropylene, PP) 혼섬 로빙사와 복합재를 제조하고, 공정 조건 및 대마 함량에 따른 가공성과 물성을 평가하였다. 레팅과 스커칭을 거친 인피섬유의 해클링 과정에서 부산물을 회수하였으며, 대마/PP 배합비를 40/60으로 고정한 로빙사의 꼬임수를 1.7–2.6 TPI로 조절하였다. 또한 대마 함량 0–40%에서 카딩 수율과 복합재의 기계적 특성, VOC 방출 농도 및 열변형온도를 비교하였다. 로빙사의 비강도는 꼬임수 증가에 따라 4.33에서 13.04 cN/tex로 약 3배 증가하여, 꼬임 조절을 통한 인장 성능 개선 가능성을 확인하였다. 복합재의 인장강도는 대마 함량 20%에서 32 MPa로 가장 높았으며, PP 단독 대비 약 39.1% 증가하였다. 충격강도, 굴곡탄성률 및 열변형온도는 대마 함량 증가에 따라 높아져 40%에서 각각 65 J/m, 4000 MPa 및 150°C를 나타내었다. 반면, 대마 함량 증가에 따라 카딩 수율과 굴곡강도는 감소하였으며, 대마 함유 복합재의 VOC 방출 농도는 PP 단독보다 높았다. 본 연구는 대마 장섬유 제조 부산물을 혼섬 로빙사와 PP 복합재로 연결하는 소재화 경로를 제시하였으며, 목표 성능과 가공 수율을 함께 고려한 공정 및 조성 설계의 근거를 제공한다.
Keywords: 대마(Hemp), 섬유성 부산물(Fibrous by-product), 폴리프로필렌(Polypropylene), 혼섬 로빙사(Blended rovings), 복합재료(Composites)
재생 가능한 식물자원을 산업용 소재로 활용하기 위한 접근으로 천연섬유 기반 고분자 복합재에 관한 연구가 지속되고 있다. 대마는 인피섬유를 이용하여 섬유제품과 복합재 보강재로 전환할 수 있는 자원으로서 섬유의 분리와 가공 조건에 따라 다양한 소재 형태로 활용될 수 있다[1]. 대마 자원의 소재활용 범위를 확대하기 위해서는 장섬유의 회수와 품질 확보뿐 아니라 제조 과정에서 발생하는 섬유성 부산물의 활용을 함께 고려할 필요가 있다. 특히 주생산물과 부산물에 적합한 소재화 경로를 마련하는 것은 동일한 원료에서 활용 가능한 섬유 분획을 확대하고, 공정 전반의 자원 이용 효율을 높이기 위한 중요한 과제이다.
대마 인피섬유는 레팅(retting), 스커칭(scutching) 및 해클링(hackling)을 통해 분리하고 정렬할 수 있다[2]. 레팅은 인피섬유와 주변 조직의 분리를 용이하게 하며, 스커칭은 줄기의 목질부를 파쇄하고 섬유다발로부터 제거하는 역할을 한다. 이후 해클링에서는 섬유다발의 분섬과 정렬이 이루어지며, 장섬유 분획과 함께 섬유성 부산물이 생성된다. 이 과정에서 레팅 상태와 기계적 처리 조건은 섬유의 회수율 및 형태에 영향을 미칠 수 있다. 따라서 대마를 소재 원료로 활용하기 위해서는 원료의 분리 조건과 회수되는 섬유 분획의 특성을 함께 검토해야 한다.
장섬유 제조 과정에서 회수되는 섬유성 부산물은 후속 가공을 통해 혼섬 소재와 복합재의 원료로 활용할 수 있다[3,4]. 그러나 부산물의 소재화 가능성을 판단하기 위해서는 회수량뿐 아니라 분섬 상태, 혼합 공정에서의 거동 및 최종 소재의 성능을 확인해야 한다. 특히 회수 단계가 다른 부산물은 섬유다발의 형태와 분리 상태가 다를 수 있으므로, 이를 동일한 품질의 원료로 간주하기보다 가공 목적에 적합한 전처리와 제조 조건을 검토할 필요가 있다. 또한 후속 공정에서 발생하는 원료 손실을 함께 평가해야 실제 소재 제조에 활용되는 분획의 양을 파악할 수 있다. 이러한 관점에서 부산물의 회수, 가공성 및 소재 성능을 연결하는 평가는 대마 자원의 활용 범위를 확장하기 위한 기반이 된다[5].
폴리프로필렌(polypropylene, PP)은 천연섬유와 혼합하여 섬유 집합체를 제조하거나, 복합재의 매트릭스로 적용할 수 있다[6]. 섬유 상태에서 대마와 PP를 혼합하여 로빙사로 제조하는 경우, 혼합 원료의 카딩 거동과 로빙사의 인장 특성이 중요한 평가 항목이 된다. 혼섬사의 꼬임수와 섬유 구성은 인장 거동 및 후속 가공성에 영향을 줄 수 있으므로, 용도에 적합한 구조 설계가 필요하다. 아마/PP 하이브리드사 연구에서도 꼬임수, 피복 비율 및 열처리 조건에 따라 제직성과 수지 침투 거동이 달라지는 것으로 보고되었다[7]. 따라서 대마 부산물을 이용한 혼섬 로빙사에서도 꼬임 조건에 따른 인장 특성과 가공 중 질량수율을 함께 검토할 필요가 있다.
대마/PP 복합재의 성능은 섬유 함량과 함께 섬유의 형태, 분산, 배향 및 섬유수지 계면의 특성에 영향을 받는다[8, 9]. 천연섬유와 PP의 표면 특성 차이는 계면에서의 하중 전달을 제한할 수 있으며, 섬유 함량이 증가하더라도 보강 효과가 모든 물성에서 동일하게 나타나는 것은 아니다. 대마/PP 복합재에 관한 연구에서는 섬유와 상용화제의 함량에 따라 인장강도와 탄성률의 변화가 서로 다르게 나타났으며, 계면 조건의 중요성이 제시되었다[10]. 또한 충격 특성은 섬유 함량뿐 아니라 계면 상태와 시험편의 노치 유무에 따라 달라질 수 있다[11].
본 연구에서는 국내산 대마의 장섬유 제조 과정에서 발생하는 섬유성 부산물을 회수하여 대마/PP 혼섬 로빙사와 PP 복합재로 각각 전환하고, 공정 조건과 대마 함량에 따른 특성을 평가하였다. 이를 위해 레팅 기간 및 스커칭 운전 조건에 따른 장섬유 회수율을 비교하고, 해클링 단계별 부산물의 외관과 섬유다발 형태를 관찰하였다. 회수한 부산물을 이용한 혼섬 로빙사에서는 꼬임수에 따른 인장 특성과 대마 함량에 따른 카딩 수율을 평가하였으며, 복합재에서는 함량별 기계적 특성, 열변형온도 및 VOC 방출 특성을 분석하였다. 본 연구의 중점은 부산물의 회수부터 후속 가공과 소재 성능까지를 연결해 평가하는 데 있다. 이를 통해 국내산 대마 제조 부산물의 소재화 경로를 제시하고, 목표 물성과 가공 수율을 함께 고려한 공정 및 조성 설계의 근거를 마련하였다.
2.1 원료 및 레팅
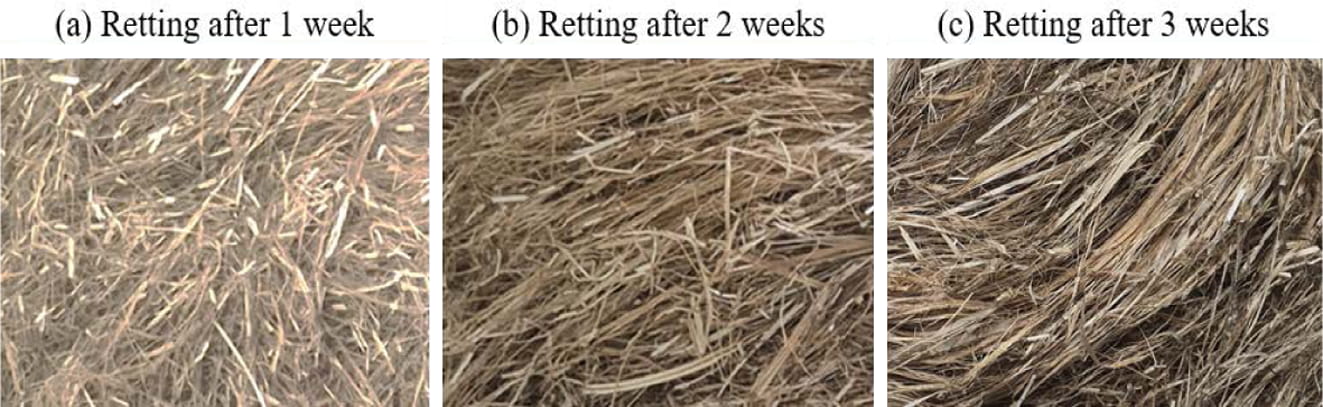
본 연구에서는 국내산 대마의 장섬유 로빙사 제조 과정에서 발생한 인피섬유성 부산물을 혼섬 소재의 원료로 사용하였다. 본 연구에서 섬유성 부산물은 스커칭한 대마 인피섬유의 해클링 과정에서 정렬 장섬유 분획과 분리되어 회수된 섬유성 분획을 의미한다. 대마 원료는 경상북도 안동 지역에서 재배된 것으로서 원료 공급은 임하면 추목리가 재배지이다. 혼섬용 폴리프로필렌(polypropylene, PP) 단섬유의 선밀도와 길이는 각각 2 denier 및 38 mm이다. 채집한 대마 줄기는 노지 레팅(dew retting)을 진행하였고, 2주와 3주 레팅시료를 사용하였다.
2.2 스커칭 및 해클링을 통한 섬유 회수
노지 레팅한 대마 줄기를 이용하여 레팅 기간과 스커칭 운전조건에 따른 장섬유 회수율을 비교하였다. 레팅 기간은 2주 및 3주였으며, 컨베이어 속도는 60 및 80 m/min, 드럼 회전속도는 70, 90, 110 및 130 rpm으로 설정하였다. 조건별 원료 투입량은 60 kg이었으나, 2주 레팅 시료의 컨베이어 속도 60 m/min 및 드럼 회전속도 70 rpm 조건에서는 56 kg을 투입하였다.
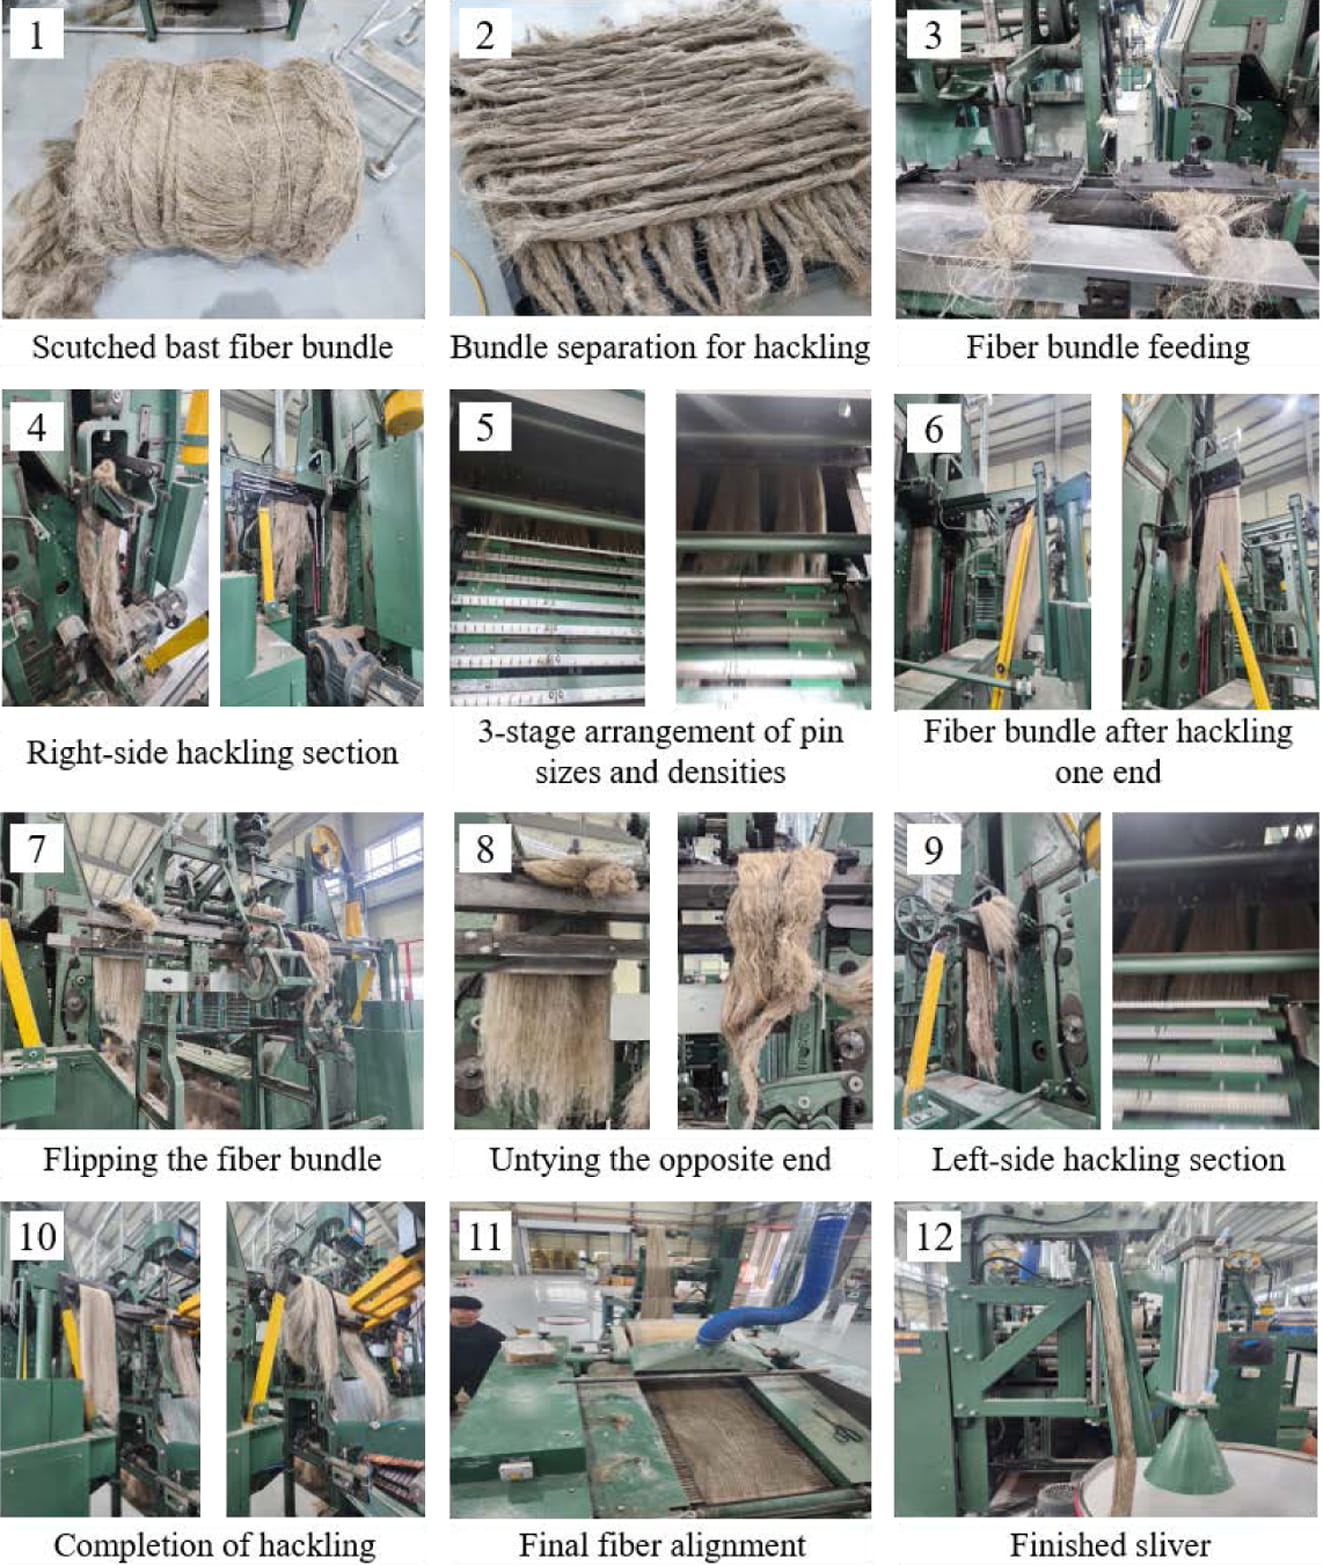
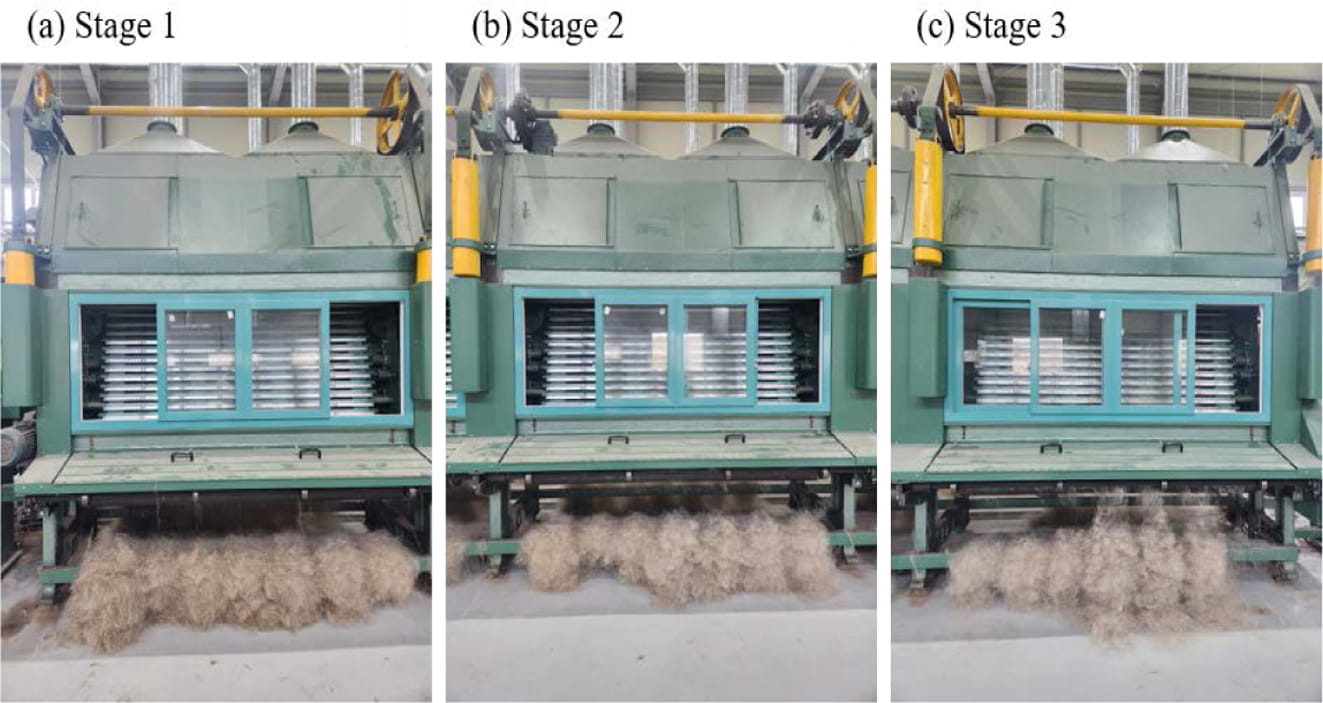
스커칭한 인피섬유 다발은 핀의 굵기와 배열 밀도가 다른 3단계 해클링 공정으로 처리하였다. 핀은 후단으로 갈수록 가늘고 조밀하게 배치되었다. 섬유다발의 한쪽 끝을 처리한 후 방향을 전환하여 반대쪽 끝을 처리하고, 최종 정렬을 통해 슬라이버를 제조하였다. 좌·우 해클링부의 저속 및 고속 운전속도는 각각 15 및 20 m/min으로 설정하였으며, 슬라이버 송출속도는 116 m/min이었다. 전체 작업 순서는 Fig. 2에, 단계별 장비와 부산물 회수 위치는 Fig. 3에 나타내었다. 각 해클링 단계에서 회수한 섬유성 부산물의 외관과 섬유다발 형태를 비교하였다.
2.3 부산물 전처리 및 대마/PP 혼섬 로빙사 제조
부산물의 구분은 발생 공정과 회수 경로를 기준으로 하였다. 혼섬 로빙사의 원료로 해클링 공정에서 회수한 대마 섬유성 부산물을 사용하였다. 해당 부산물은 DYETEC연구원에서 정련한 후 섬유장을 51 mm 이하로 절단하고, 시험용 카드기(337ALAB, MESDAN)를 이용하여 분섬하였다. 혼섬 소재로는 선밀도 2 denier, 섬유장 38 mm의 폴리프로필렌(PP) 단섬유를 사용하였다.
대마 함량에 따른 카딩 공정성을 비교하기 위해 대마/PP의 설계 배합비를 0/100, 20/80, 30/70 및 40/60으로 설정하였다. 카딩 평가는 USTER MDTA3(Micro Dust & Trash Analyzer)를 이용하여 수행하였다. 각 조성의 혼합 원료 약 5 g을 공급하여 1회차 카딩을 진행한 뒤, 방출된 섬유를 다시 공급하여 2회차 카딩을 수행하였다. 각 회차의 공급 질량과 방출 질량을 측정하여 카딩 수율을 산정하였다.
꼬임수에 따른 로빙사의 특성을 비교하기 위한 시료는 대마/PP의 설계 배합비를 40/60으로 고정하여 제조하였다. 총 6 kg의 혼합 원료를 혼타면기(BO02-E12N, Ming Cheng), 소면기(C4, Rieter), 연조기(DV2-AL, Dogetech) 및 조방기(FA498, HICORP)를 이용하여 순차적으로 가공하였다. 소면 공정의 방출속도는 80 m/min이었으며, 실린더, 도퍼 및 리커인의 회전속도는 각각 400, 51 및 895 rpm으로 설정하였다. 실린더와 리커인 사이의 간격은 0.25 mm로 설정하였다.
연조 공정은 2패시지로 수행하였으며, 1차 및 2차 연조의 합조수는 각각 6 및 8, 총 드래프트는 두 패시지 모두 8.00으로 설정하였다. 연조한 슬라이버는 전자식 조방기를 이용하여 목표 번수 Nm 1.2의 로빙사로 제조하였다. 꼬임수는 1.7, 2.0, 2.3 및 2.6 turns per inch (TPI)의 네 수준으로 조절하였다.
2.4 대마/PP 복합재 제조
해클링 공정에서 회수한 대마 단섬유 부산물을 보강재로, PP를 기재로 사용하여 대마/PP 복합재를 제조하였다. 복합재 제조는 ㈜디엔씨에서 수행하였다.
대마 함량에 따른 물성 변화를 비교하기 위해 대마/PP의 투입 질량비를 0/100, 20/80, 30/70 및 40/60으로 설정하였다. 대마를 첨가하지 않은 PP 시료를 대조군으로 사용하였다. 대마 섬유성 부산물과 PP chip을 각 배합비에 따라 슈퍼믹싱 공정으로 혼합한 후, 분쇄 및 진동선별 공정을 거쳐 사출성형용 원료를 제조하였다. 이후 사출성형하여 물성평가용 시험편을 제조하였다.
제조한 시험편을 이용하여 인장강도, 충격강도, 굴곡강도 및 굴곡탄성률을 측정하였으며, VOC 방출 농도와 열변형온도를 평가하여 대마 함량에 따른 복합재의 특성을 비교하였다. 대마/PP 복합재 시험편은 온도 120°C, 압력 60 MPa, 보압 48 MPa 및 유지시간 3초의 조건에서 성형하였다. 제조한 시험편을 이용하여 인장강도, 충격강도, 굴곡강도 및 굴곡탄성률을 측정하였으며, VOC 방출 농도와 열변형온도를 평가하여 대마 함량에 따른 복합재의 특성을 비교하였다. 인장, 굴곡 및 충격시험은 각 조성 및 시험 항목별로 5개의 시험편을 사용하여, 시험편당 1회씩 총 5회 수행하였다(n = 5).
2.5 장섬유 회수율 및 카딩 수율
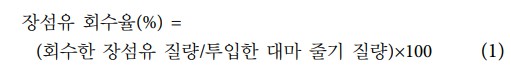
스커칭 공정의 장섬유 회수율은 투입한 대마 줄기 질량 대비 회수한 장섬유 질량의 비율로 산정하였다. 레팅 기간, 컨베이어 속도 및 드럼 회전속도에 따른 장섬유 회수율을 다음 식으로 계산하였다.
대마/PP 혼섬 원료의 카딩 수율은 각 회차의 공급 질량 대비 방출 질량의 비율로 산정하였다. 1회차 카딩에서 방출된 섬유를 2회차 카딩의 원료로 재투입하였으며, 회차별 수율은 다음 식으로 계산하였다.
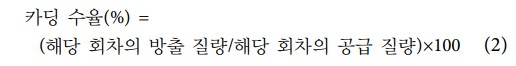
1회차 수율은 최초 공급 질량을 기준으로, 2회차 수율은 1회차 카딩 후 회수하여 재투입한 섬유 질량을 기준으로 계산하였다.
2.6 형태 관찰 및 로빙사의 인장 특성
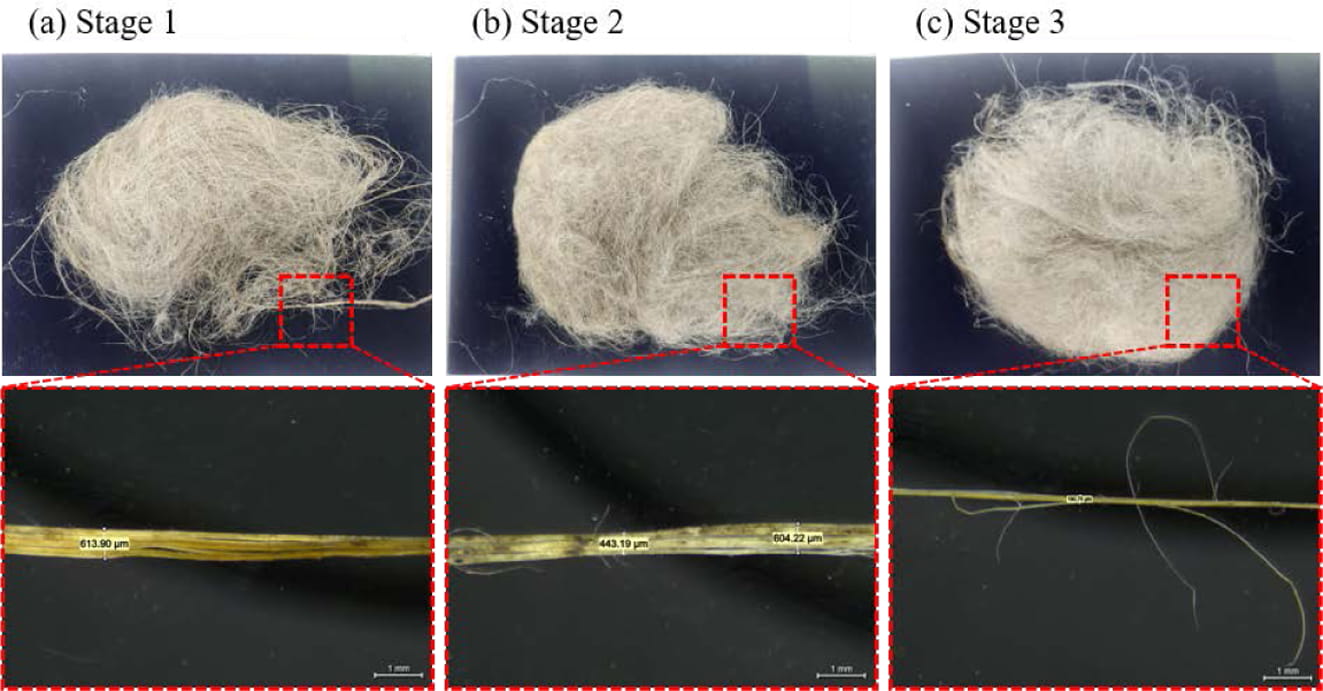
해클링 공정의 각 단계에서 회수한 대마 섬유성 부산물의 외관을 관찰하고, 광학현미경을 이용해 섬유다발의 형태를 비교하였다. Stage 1, 2 및 3에서 회수한 부산물을 대상으로 섬유다발의 굵기와 분섬 상태를 관찰하였다. 로빙사의 인장 특성은 KS K ISO 2062를 기준으로 평가하였다. 대마/PP의 설계 배합비가 40/60인 로빙사를 대상으로 꼬임수 1.7, 2.0, 2.3 및 2.6 TPI에 따른 파단하중과 신율을 비교하였다. 각 꼬임 조건에서 얻은 3개 측정값의 평균을 사용하였으며, 파단하중은 cN, 신율은 %로 표시하였다. 로빙사의 비강도(tenacity)는 파단하중을 선밀도로 나누어 cN/tex 단위로 나타내었다.
2.7 복합재의 성능 평가
대마/PP 복합재의 기계적 특성은 인장강도, 충격강도, 굴곡강도 및 굴곡탄성률을 통해 평가하였다. 인장강도는 ASTM D638, 충격강도는 ASTM D256의 아이조드 충격시험을 기준으로 측정하였다. 굴곡강도와 굴곡탄성률은 ASTM D790을 기준으로 평가하였다. 휘발성유기화합물(volatile organic compounds, VOC)의 방출 특성은 MS300-55를 기준으로 평가하였다. 대마 함량별 측정 결과를 비교하여 대마 부산물의 첨가에 따른 VOC 방출 특성의 변화를 확인하였다. 복합재의 열변형온도(heat deflection temperature, HDT)는 ASTM D648을 기준으로 평가하였다. PP 대조군과 대마 함량에 따른 결과를 비교하여 대마 함량에 따른 열변형 특성을 분석하였다.
|
Fig. 1 Photographs of hemp stems after retting for (a) 1 week, (b) 2 weeks, and (c) 3 weeks |
|
Fig. 2 Sequential hackling operations for scutched hemp bast fibers: bundle preparation, feeding, hackling of both ends, and final alignment into a sliver |
|
Fig. 3 Hackling equipment at (a) stage 1, (b) stage 2, and (c) stage 3 |
3.1 레팅 및 스커칭 조건에 따른 장섬유 회수율
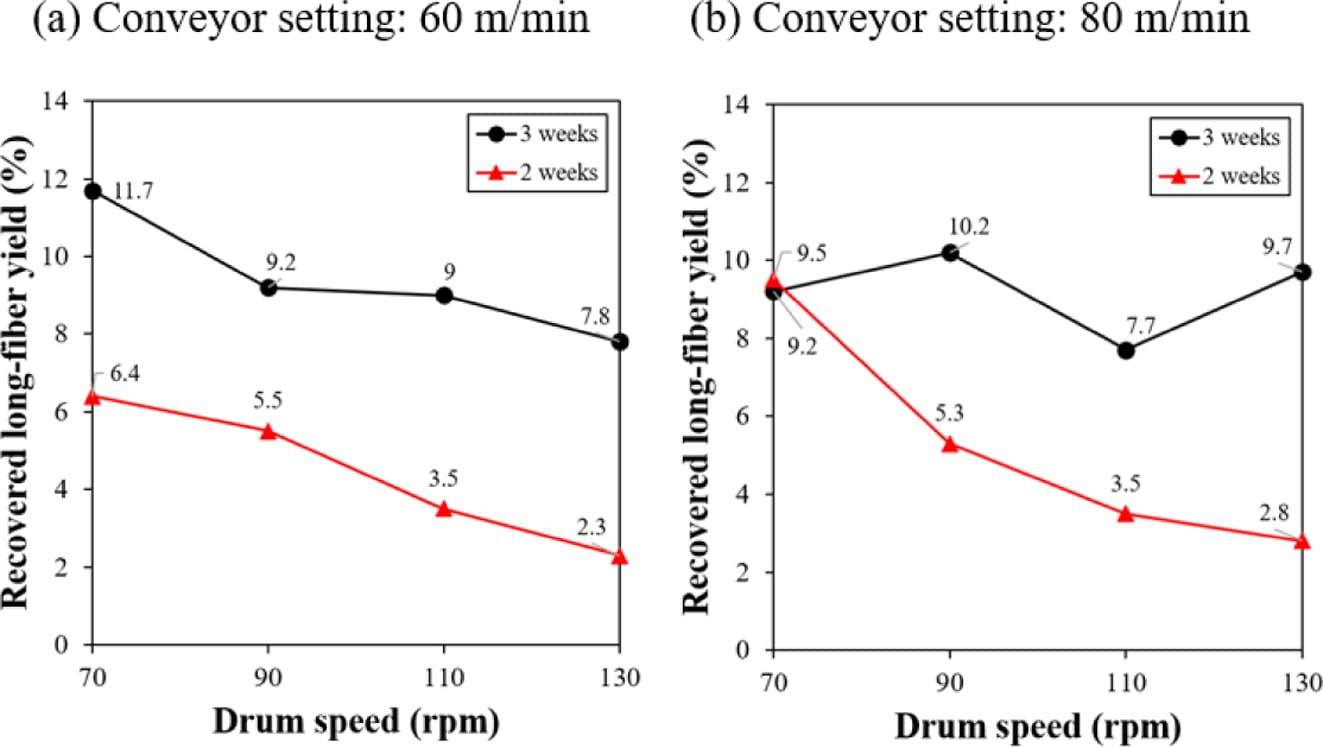
레팅 기간과 스커칭 운전 조건에 따른 장섬유 회수율을 Fig. 4에 나타내었다. 컨베이어 속도 60 m/min에서 드럼 회전속도가 70, 90, 110 및 130 rpm으로 증가함에 따라, 2주 레팅 시료의 장섬유 회수율은 각각 6.4, 5.5, 3.5 및 2.3%로 감소하였다. 3주 레팅 시료에서도 회수율은 각각 11.7, 9.2, 9.0 및 7.8%로 감소하였으나, 동일한 드럼 회전속도에서 2주 레팅 시료보다 높은 값을 나타내었다. 컨베이어 속도 80 m/min에서는 2주 레팅 시료의 회수율이 드럼 회전 속도 증가에 따라 9.5%에서 2.8%로 감소하였다. 그러나 3주 레팅 시료의 회수율은 각각 9.2, 10.2, 7.7 및 9.7%로 나타나 일관된 감소 경향을 보이지 않았다. 컨베이어 속도 80 m/min 및 3주 레팅 조건에서 나타난 비단조적 회수율 변화는 섬유 분리와 장섬유 손상의 상대적 영향 및 원료 공급의 불균일성과 관련될 가능성이 있다. 따라서 드럼 회전속도의 증가가 항상 장섬유 회수율의 감소로 이어지는 것은 아니며, 원료의 분리 상태와 공급 조건을 함께 고려해야 한다. 또한 70 rpm에서는 2주 레팅 시료가 3주 시료보다 소폭 높은 회수율을 나타냈다. 따라서 장섬유 회수율은 레팅 기간과 드럼 회전속도뿐 아니라 원료의 공급 조건을 함께 고려하여 해석할 필요가 있다.
레팅에 따른 섬유 분리성 변화는 회수율 차이의 가능한 원인으로 볼 수 있다. Musio 연구팀은 대마의 레팅 상태가 후속 기계적 섬유 분리와 회수 섬유의 품질에 영향을 미친다고 보고하였다[3]. 본 연구에서도 레팅 기간에 따른 분리성 차이가 회수율에 반영되었을 가능성이 있다. 드럼 회전속도 증가에 따른 회수율 감소는 기계적 작용에 의한 장섬유의 절단이나 회수 분획의 변화와 관련될 수 있다[12]. 시험한 조건 중 가장 높은 장섬유 회수율은 3주 레팅, 컨베이어 속도 60 m/min 및 드럼 회전속도 70 rpm에서 얻은 11.7%였다.
3.2 해클링 단계별 섬유성 부산물의 형태
해클링 각 단계에서 회수한 섬유성 부산물의 외관과 광학현미경 사진을 Fig. 5에 제시하였다. 회수물에서는 섬유다발과 분리된 가는 섬유가 관찰되었으며, 회수 단계에 따라 다발의 굵기와 분섬 상태에 차이가 있었다. 특히 3단계의 대표 현미경 사진에서는 1단계에 비해 상대적으로 가는 다발과 그 주위로 분리된 섬유가 관찰되었다. 이는 장섬유 정렬 과정에서 발생한 부산물에도 섬유 형태를 유지한 분획이 포함되어 있음을 보여준다.
후단으로 갈수록 핀이 가늘고 조밀해지는 해클링 구성은 섬유다발의 분섬과 분획별 회수에 영향을 줄 수 있다. 다만 Fig. 5는 각 단계에서 회수한 서로 다른 분획의 대표 이미지이므로, 동일한 섬유가 공정을 거치면서 가늘어지는 과정을 직접 추적한 결과는 아니다. 따라서 본 결과는 단계별 회수 분획의 형태 차이로 해석하였다. 이러한 섬유성 부산물을 회수하여 PP와의 혼섬 및 복합재 원료로 활용하는 것은 장섬유 제조 공정에서 발생하는 부산물의 활용 범위를 넓히는 하나의 접근이다.
3.3 꼬임수에 따른 대마/PP 혼섬 로빙사의 인장 특성
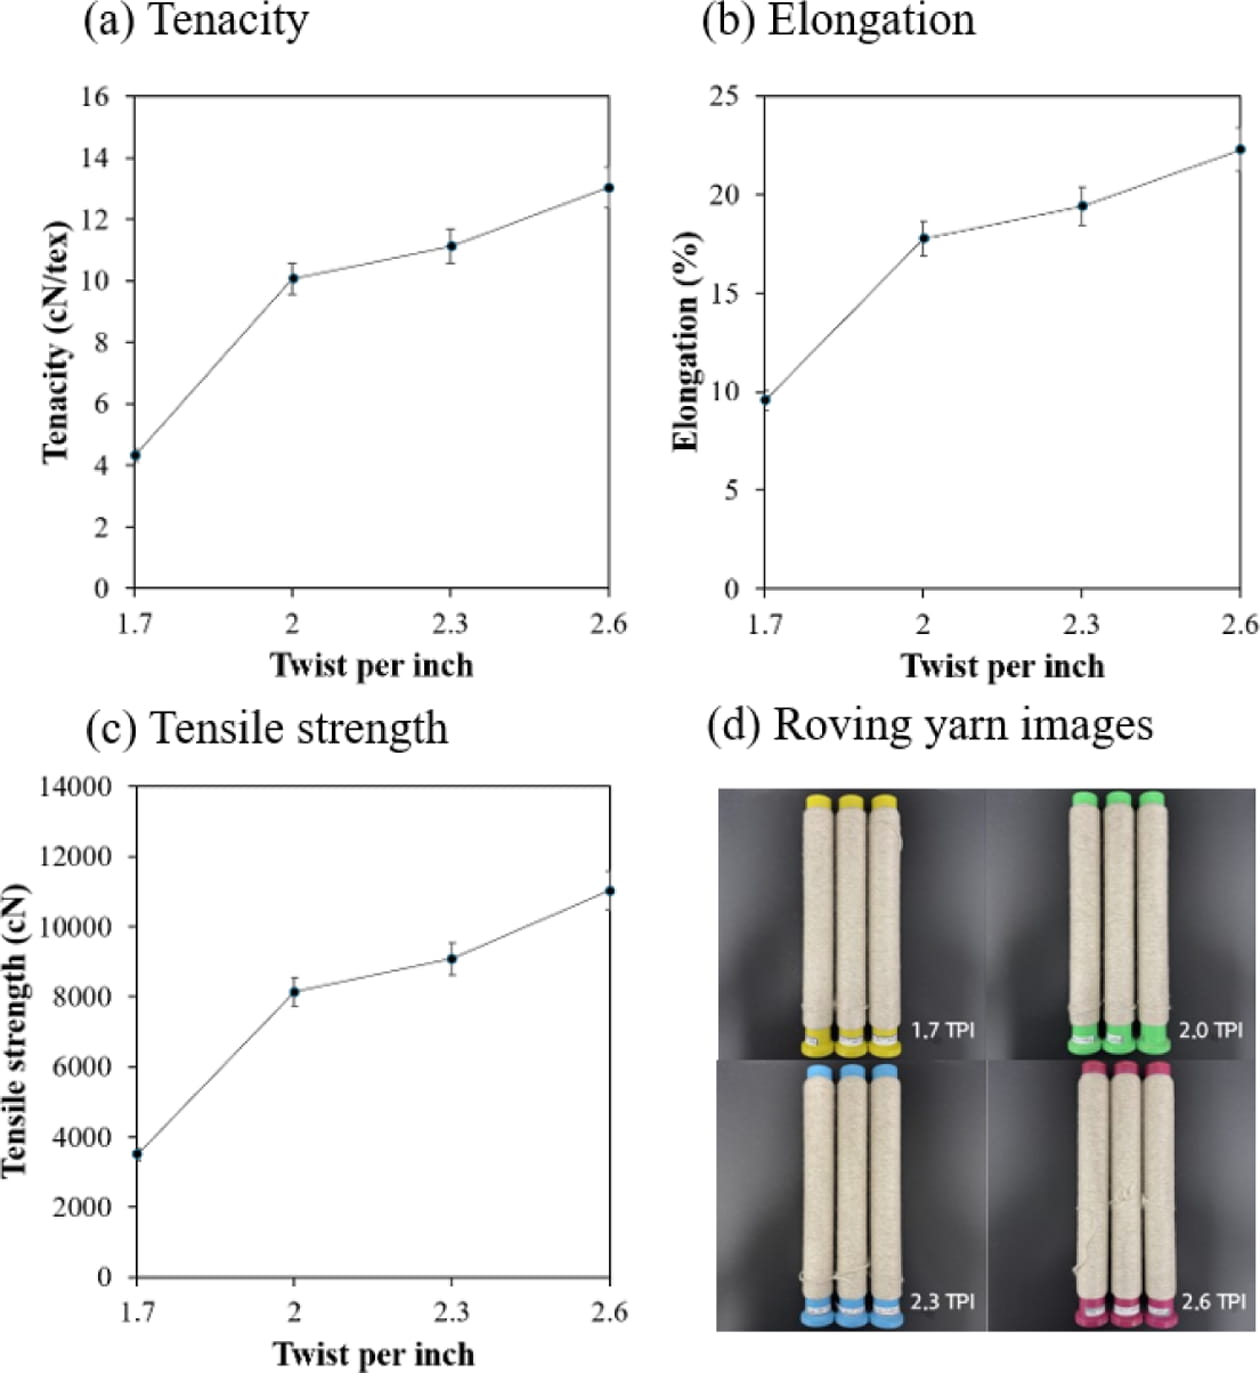
대마/PP 배합비를 40/60으로 고정하고 꼬임수를 달리하여 제조한 로빙사의 인장 특성과 외관을 Fig. 6에 나타내었다.
꼬임수가 1.7, 2.0, 2.3 및 2.6 TPI로 증가함에 따라 비강도는 각각 4.33, 10.07, 11.13 및 13.04 cN/tex로 증가하였다. 파단하중 역시 각각 3503.8, 8149.6, 9084.0 및 11028.8 cN으로 증가하였다. 2.6 TPI 로빙사의 비강도와 파단하중은 1.7 TPI 조건의 약 3.01배 및 3.15배였다. 각 꼬임 조건의 평균 번수는 Nm 1.23, 1.24, 1.23 및 1.18이었다. 파단하중뿐 아니라 선밀도로 정규화한 비강도도 증가하였으므로, 하중 증가를 로빙사 굵기의 차이만으로 설명하기는 어렵다. 가능한 원인으로는 꼬임 증가에 따른 섬유 간 결속과 미끄럼 저항의 변화를 들 수 있다. 꼬임 증가에 따라 로빙사를 구성하는 섬유들이 함께 하중을 분담하면서 로빙사 수준의 인장 특성이 개선되었을 가능성이 있다[13].
신율은 꼬임수 증가에 따라 9.57, 17.77, 19.41 및 22.30%로 증가하였다. 이러한 변화는 섬유의 배열과 결속 상태, 인장 중 재배열 및 미끄럼 거동이 함께 반영된 결과로 해석할 수 있다. 본 시험 범위에서는 2.6 TPI에서 가장 높은 비강도와 파단하중을 얻었으며, 부산물을 이용한 혼섬 로빙사의 인장 특성을 확보하는 데 꼬임 조건의 조절이 유효함을 확인하였다.
3.4 대마 함량에 따른 카딩 수율
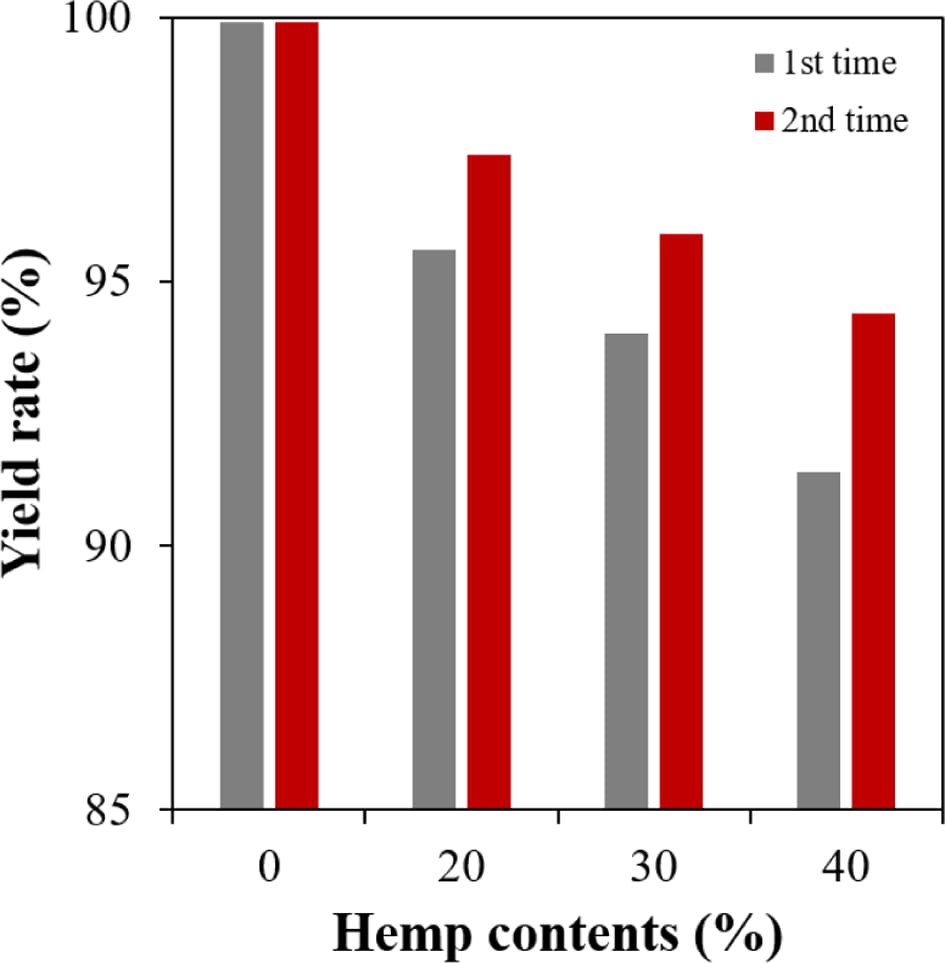
대마 함량에 따른 1차 및 2차 카딩의 회차별 질량수율을 Fig. 7에 나타내었다. 대마 함량이 0, 20, 30 및 40%일 때 1차 카딩 수율은 각각 99.9, 95.6, 94.0 및 91.4%였으며, 2차 카딩 수율은 각각 99.9, 97.4, 95.9 및 94.4%였다. 두 회차 모두 대마 함량이 증가할수록 수율이 낮아졌으며, 대마 부산물 투입 비율이 증가할수록 카딩 중 원료 손실이 커지는 경향을 보였다[14].
대마가 포함된 시료에서는 2차 카딩의 회차별 수율이 1차 카딩보다 높았다. 그러나 2차 카딩에는 1차 방출물을 재투입했으므로, 회차별 수율 증가는 누적 회수량 증가를 의미하지 않는다. 최초 투입량을 기준으로 한 두 회차의 누적수율은 대마 함량 0, 20, 30 및 40%에서 각각 99.8, 93.1, 90.1 및 86.3%였다. 대마 40% 시료의 누적수율은 PP 단독보다 13.5%p 낮았다. 이러한 결과는 부산물 혼섬 원료의 조성을 선정할 때 섬유 함량과 가공 중 질량 손실을 함께 고려해야 함을 보여준다.
3.5 대마 함량에 따른 PP 복합재의 기계적 특성
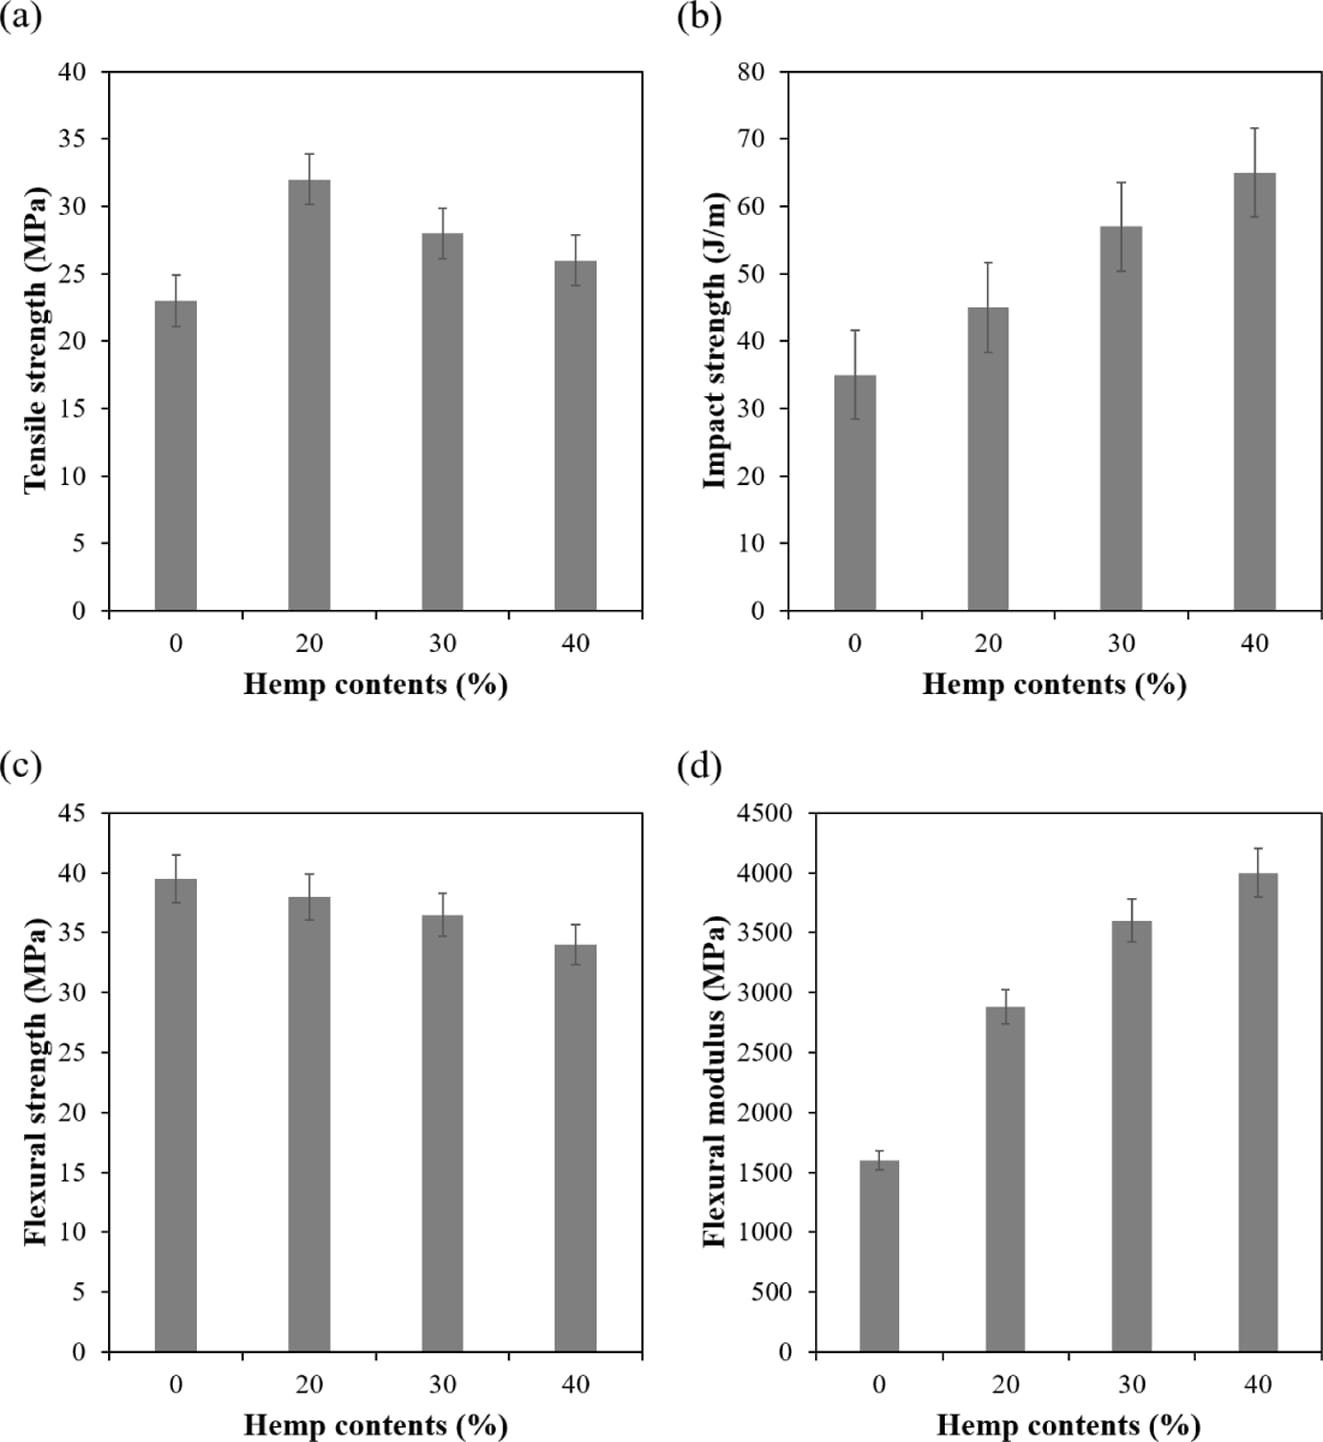
대마 섬유성 부산물을 첨가한 PP 복합재의 기계적 특성을 Fig. 8에 나타내었다. 인장강도는 PP 단독에서 23 MPa였으며, 대마 함량 20%에서 32 MPa로 증가하였다. 이후 30 및 40%에서는 각각 28 및 26 MPa로 감소하였으나, 두 조건 모두 PP 단독보다 높은 값을 유지하였다. 시험한 조성 중 20%에서 가장 높은 인장강도를 얻었으며, 이는 PP 단독 대비 약 39.1% 높은 값이었다. 따라서 대마 부산물의 첨가는 본 시험 조건에서 인장강도 증가에 기여하였지만, 함량 증가가 인장강도의 지속적인 증가로 이어지지는 않았다.
섬유 함량 증가에 따른 인장강도의 제한적 향상은 계면에서의 하중 전달과 섬유 분산 상태를 함께 고려하여 해석할 수 있다. 높은 함량에서 섬유다발의 분산이 부족하거나 수지에 의한 피복이 충분하지 않다면, 섬유의 보강 효과가 최대 강도까지 충분히 전달되지 않을 수 있다. Hernández-Díaz 등의 대마/PP 연구에서도 섬유 함량에 따른 탄성률과 인장강도의 변화가 일치하지 않았으며, 계면 조건과 섬유의 분산 및 형태가 강도에 영향을 미친다는 점이 논의되었다[15]. Hernández-Díaz 등[15]이 보고한 상용화제(MAPP) 미첨가 대마 섬유다발/PP 복합재의 인장강도는 대마 함량 20, 30 및 40 wt.%에서 각각 29.5, 32.7 및 32.8 MPa였다. 본 연구의 해당 함량에서 인장강도는 각각 32, 28 및 26 MPa로, 20 wt.%에서는 문헌값보다 높았으나 30 및 40 wt.%에서는 낮았다. 본 연구의 인장강도 감소 역시 이러한 요인과 관련될 가능성이 있으나, 계면 및 파단면 분석을 통한 확인이 필요하다.
충격강도는 대마 함량 0, 20, 30 및 40%에서 각각 35, 45, 57 및 65 J/m으로 증가하였다. 40% 시료는 PP 단독보다 약 85.7% 높은 값을 나타내었다. 섬유 복합재의 충격 파괴에서는 섬유 파단, 섬유 인발 및 계면 분리 등이 에너지 소산에 기여할 수 있다. Vallejos 등은 대마/PP 복합재의 충격 거동이 섬유 함량뿐 아니라 계면 조건과 노치 유무에 따라 달라진다고 보고하였다[11]. 본 연구에서 관찰한 충격강도 증가는 섬유 첨가에 따른 에너지 소산 거동의 변화와 부합하지만, 이 결과만으로 특정 파괴 메커니즘이나 계면 접착의 향상을 확정할 수는 없다.
굴곡강도는 대마 함량 증가에 따라 39.5, 38.0, 36.5 및 34.0 MPa로 감소한 반면, 굴곡탄성률은 1600, 2880, 3600 및 4000 MPa로 증가하였다. 40% 시료의 굴곡강도는 PP 단독보다 약 13.9% 낮았으나, 굴곡탄성률은 PP 단독의 2.5배였다. 이는 초기 굽힘 변형에 대한 저항은 증가하였지만 최대 굽힘 응력을 지탱하는 능력은 낮아졌음을 의미한다. 시험한 조성 중 인장강도는 20%에서, 충격강도와 굴곡탄성률은 40%에서 가장 높았으므로 요구 물성에 따른 함량 선정이 필요하다. 대마 함량 증가에 따른 굴곡탄성률의 상승은 초기 굽힘 변형에 대한 저항이 증가했음을 나타내지만, 최대 응력을 지지하는 강도의 증가를 반드시 의미하는 것은 아니다. 인장강도가 대마 함량 20%에서 최대값을 보인 후 감소하고 굴곡강도가 함량 증가에 따라 낮아진 것은 섬유 분산과 수지 피복 상태에 따른 하중 전달의 제한과 관련될 가능성이 있다.
3.6 VOC 방출 특성 및 열변형온도
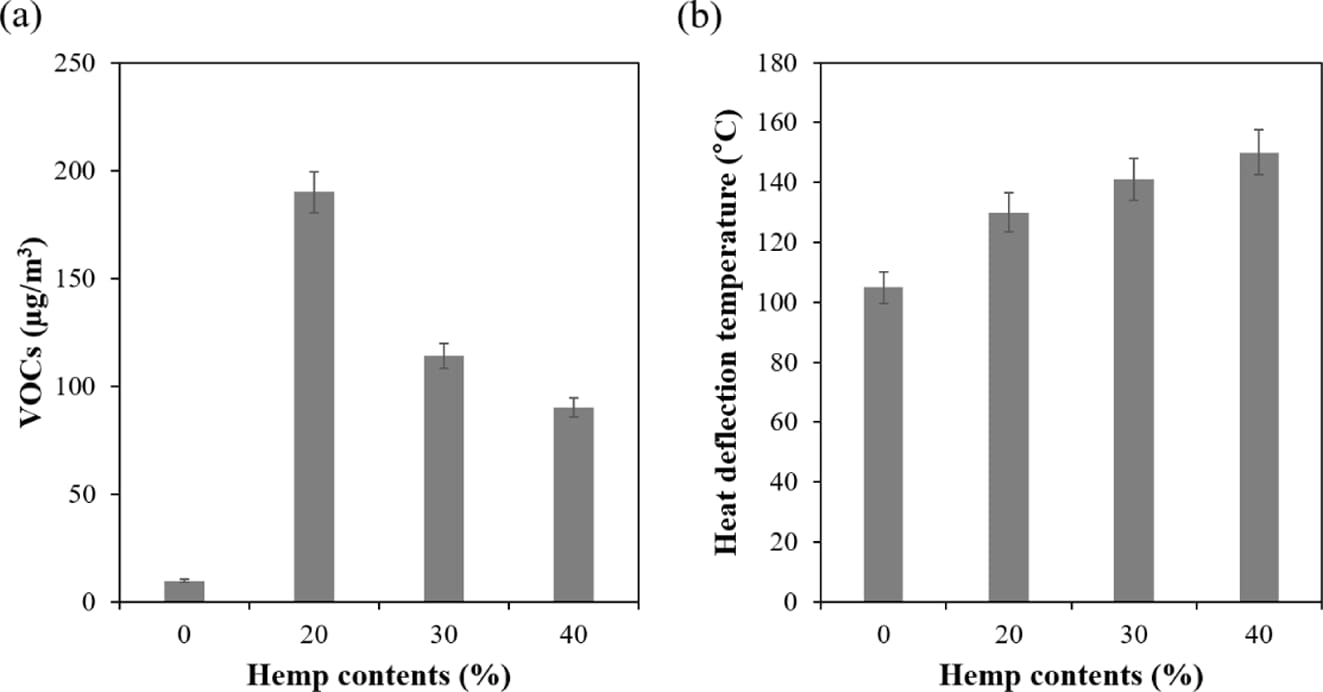
대마 함량에 따른 VOC 방출 농도와 열변형온도를 Fig. 9에 나타내었다. VOC 방출 농도는 PP 단독에서 10 μg/m3 미만이었으며, 대마 함량 20, 30 및 40%에서 각각 190, 114 및 90 μg/m3였다. 대마가 포함된 복합재의 2040% 범위에서는 함량이 증가할수록 농도가 감소하였으며, 40% 시료는 20% 시료보다 약 52.6% 낮은 값을 나타냈다. 그러나 모든 대마 함유 시료가 PP 단독보다 높은 값을 보였으므로, 이 결과를 대마 첨가에 의한 PP 대비 VOC 저감으로 해석할 수는 없다. VOC 농도는 섬유 함량과 단순한 비례 관계를 보이지 않았다. 방출 성분과 원료 및 가공 이력에 대한 자료가 확보되지 않은 상태에서는 함량별 차이의 원인을 특정하기 어렵다. 따라서 본 결과는 시험한 조성 간 방출 농도를 비교하여 해석하였으며, 제품 적용성은 대상 성분과 해당 제품의 평가 조건을 확인한 뒤 판단할 필요가 있다.
열변형온도는 PP 단독의 105 ℃에서 대마 함량 20, 30 및 40%일 때 각각 130, 141 및 150 ℃로 증가하였다. 40% 시료는 PP 단독보다 45℃ 높은 값을 나타냈다. 이러한 경향은 Fig. 8(d)의 굴곡탄성률 증가와 함께 볼 때, 섬유 첨가가 하중하 변형 저항에 기여했을 가능성과 부합한다. 따라서 본 결과는 해당 시험 조건에서 대마 부산물의 첨가가 복합재의 내변형성 향상에 기여했음을 보여준다. 이상의 결과는 장섬유 제조 과정에서 회수한 대마 섬유성 부산물을 PP 혼섬 로빙사와 PP 복합재의 원료로 각각 활용할 수 있음을 보여준다. 로빙사에서는 꼬임 조절을 통해 인장 특성이 개선되었으며, 복합재에서는 대마 함량에 따라 물성별로 다른 경향을 나타내었다. 대마 함량 증가에 따른 카딩 손실과 굴곡강도 감소도 함께 관찰되었으므로, 부산물 활용량과 목표 물성 사이의 균형을 고려한 공정 및 조성 설계가 필요하다.
|
Fig. 4 Long-fiber recovery yields of hemp retted for 2 and 3 weeks as a function of scutching drum speed at conveyor settings of (a) 60 m/min and (b) 80 m/min |
|
Fig. 5 Collected hemp fibrous by-products and corresponding optical micrographs of fiber bundles from (a) stage 1, (b) stage 2, and (c) stage 3 of hackling |
|
Fig. 6 Tensile properties and photographs of roving yarns at different twist levels: (a) tenacity, (b) elongation, (c) breaking force, and (d) roving yarns prepared at 1.7, 2.0, 2.3, and 2.6 TPI |
|
Fig. 7 Processing yield of hemp/PP commingled roving production at different hemp contents |
|
Fig. 8 Mechanical properties of hemp/PP composites at different hemp contents: (a) tensile strength, (b) impact strength, (c) flexural strength, and (d) flexural modulus |
|
Fig. 9 Effect of hemp content on (a) VOC emission concentration and (b) heat deflection temperature of hemp/PP composites |
본 연구는 국내산 대마의 장섬유 제조 과정에서 발생하는 섬유성 부산물을 PP 혼섬 로빙사와 복합재의 원료로 전환함으로써, 대마 자원의 활용 범위를 확대할 수 있음을 보여주었다. 특히 부산물의 회수와 후속 소재 제조를 연결하고, 공정 조건과 대마 함량을 조절함으로써 소재의 특성을 변화시킬 수 있음을 확인하였다. 대마/PP 혼섬 로빙사는 꼬임수가 1.7에서 2.6 TPI로 증가함에 따라 비강도가 4.33에서 13.04 cN/tex로 약 3배 증가하였다. 이는 부산물을 활용한 로빙사에서도 꼬임 설계를 통해 인장 성능을 확보할 수 있음을 보여준다. PP 복합재에서는 대마 함량 20%에서 가장 높은 인장강도인 32 MPa를 얻었으며, 40%에서는 충격강도 65 J/m, 굴곡탄성률 4000 MPa 및 열변형온도 150°C를 나타냈다. 이러한 결과는 대마 부산물의 함량을 목표 성능에 맞게 설계할 수 있는 근거를 제공한다. 대마 함량 증가에 따른 카딩 수율과 굴곡강도의 감소, PP 단독 대비 높은 VOC 방출은 향후 개선해야 할 과제로 확인되었다. 따라서 부산물의 품질 균일화와 가공 손실 저감, 계면 및 방출 특성의 제어를 함께 추진한다면 소재의 적용 범위를 더욱 넓힐 수 있을 것으로 기대된다. 마 장섬유 제조 부산물을 회수하여 로빙사와 복합재로 연결하는 구체적인 소재화 경로를 제시하였다. 이러한 연구결과는 국내산 대마 자원의 이용 효율과 제조 부산물을 활용한 천연섬유 복합소재 개발을 확장시키는 하기 위한 기반이 될 수 있다.
본 연구는 산업통상자원부의 재원으로 한국산업기술기획평가원의 지원을 받아 수행되었습니다(과제번호: RS-2024-00433435). 또한 본 연구는 교육부와 경상남도의 재원으로 지원받은 「지역성장 인재양성체계(앵커)」 사업의 연구결과입니다(과제번호: 2025-RISE-16-001). 본 연구 수행을 위한 지원에 진심으로 감사드립니다.
- 1. Sadrmanesh, V., and Chen, Y., “Bast fibres: structure, processing, properties, and applications,” International Materials Reviews, Vol. 64, No. 7, 2019, pp. 381-406.
-

- 2. Manian, A. P., Cordin, M., and Pham, T., “Extraction of cellulose fibers from flax and hemp: a review,” Cellulose, Vol. 28, No. 13, 2021, pp. 8275-8294.
-
- 3. Musio, S., Müssig, J., and Amaducci, S., “Optimizing hemp fiber production for high performance composite applications,” Frontiers in Plant Science, Vol. 9, 2018, p. 1702.
-
- 4. Grégoire, M., Bar, M., De Luycker, E., Musio, S., Amaducci, S., Gabrion, X., Placet, V., and Ouagne, P., “Comparing flax and hemp fibres yield and mechanical properties after scutching/hackling processing,” Industrial Crops and Products, Vol. 172, 2021, p. 114045.
-
- 5. Zhang, L., and Miao, M., “Commingled natural fibre/polypropylene wrap spun yarns for structured thermoplastic composites,” Composites Science and Technology, Vol. 70, No. 1, 2010, pp. 130-135.
-
- 6. Shubhra, Q. T., Alam, A. M., and Quaiyyum, M. A., “Mechanical properties of polypropylene composites: A review,” Journal of Thermoplastic Composite Materials, Vol. 26, No. 3, 2013, pp. 362-391.
-
- 7. Bar, M., Das, A., and Alagirusamy, R., “Studies on flax-polypropylene based low-twist hybrid yarns for thermoplastic composite reinforcement,” Journal of Reinforced Plastics and Composites, Vol. 36, No. 11, 2017, pp. 818-831.
-
- 8. Adam, H. M., Bogale, T. M., and Paramasivam, V., “Natural Fiber Composites Under Dynamic Loading: A Comprehensive Review of Mechanical Performance and Structural Integrity,” Engineering Reports, Vol. 8, No. 4, 2026, p. e70722.
-
- 9. Merotte, J., Le Duigou, A., Kervoelen, A., Bourmaud, A., Behlouli, K., Sire, O., and Baley, C., “Flax and hemp nonwoven composites: The contribution of interfacial bonding to improving tensile properties,” Polymer Testing, Vol. 66, 2018, pp. 303-311.
-
- 10. Islam, S., Hasan, M. B., Kodrić, M., Motaleb, K. A., Karim, F. E., and Islam, M. R., “Mechanical properties of hemp fiber‐reinforced thermoset and thermoplastic polymer composites: A comprehensive review,” Spe Polymers, Vol. 6, No. 1, 2025, p. e10173.
-
- 11. Vallejos, M. E., Vilaseca, F., Méndez, J. A., Espinach, F. X., Aguado, R. J., Delgado-Aguilar, M., and Mutjé, P., “Response of polypropylene composites reinforced with natural fibers: impact strength and water-uptake behaviors,” Polymers, Vol. 15, No. 4, 2023, p. 900.
-
- 12. Abdi, B., Wang, Y., Gong, H., and Su, M., “Recycling, remanufacturing and applications of semi-long and long carbon fibre from waste composites: a review,” Applied Composite Materials, Vol. 32, No. 4, 2025, pp. 1237-1265.
-
- 13. Chudoba, R., Vořechovský, M., Eckers, V., and Gries, T., “Effect of twist, fineness, loading rate and length on tensile behavior of multifilament yarns (a multivariate study),” Textile Research Journal, Vol. 77, No. 11, 2007, pp. 880-891.
-
- 14. Riddlestone, S., Stott, E., Blackburn, K., and Brighton, J., “A technical and economic feasibility study of green decortication of hemp fibre for textile uses,” Journal of Industrial Hemp, Vol. 11, No. 2, 2006, pp. 25-55.
-
- 15. Hernández-Díaz, D., Villar-Ribera, R., Julián, F., Tarrés, Q., Espinach, F. X., and Delgado-Aguilar, M., “Topography of the interfacial shear strength and the mean intrinsic tensile strength of hemp fibers as a reinforcement of polypropylene,” Materials, Vol. 13, No. 4, 2020, p. 1012.
-
 This Article
-
2026; 39(5): 578-585
Published on Oct 31, 2026
- 10.7234/composres.2026.39.5.578
- Received on Sep 24, 2026
- Revised on Oct 13, 2026
- Accepted on Oct 14, 2026
Services
Shared
Correspondence to
- Dong-Jun Kwon
-
Department of Materials Science and Convergence Technology, Graduate School of Aerospace and Defense Convergence, RIGET, Gyeongsang National University
- E-mail: rorrir@empas.com, djkwon@gnu.ac.kr
 Copyright ⓒ The Korean Society for Composite Materials. All rights reserved.
Gangnam Mirae Tower, Suite 601, 174 Saimdang-ro, Seocho-gu, Seoul 06627, South Korea
Tel: +82-2-598-1550 Fax: +82-2-598-1557 E-mail: composites@kscm.re.kr