

- 3D-Printed Composite Molds with Toolpath-Based Orthotropy for Predicting Process-Induced Deformation of CFRP Composites
Beu-Ni-El Lee*, Jang-Wook Choi**, Eon-Sang Park**, Young-Hoon Jin**, Jea-Hong Kim***,
Seung-Yeon Shin***, Jin-Ho Choi*†, Hyoung-Jun Lim*†* Aerospace and Defense Convergence, Gyeongsang National University
** Body Frame Development Team, Ajin Industrial Co.
*** Advanced Body Convergence Development Team, HYUNDAI- 툴패스 기반 직교이방성을 고려한 3D 프린팅 복합재 금형을 이용한 CFRP 오토클레이브 성형 변형 예측
이브니엘* · 최장욱** · 박언상** · 진영훈** · 김재홍*** · 신승연*** · 최진호*† · 임형준*†
This article is an open access article distributed under the terms of the Creative Commons Attribution Non-Commercial License (http://creativecommons.org/licenses/by-nc/4.0) which permits unrestricted non-commercial use, distribution, and reproduction in any medium, provided the original work is properly cited.
FDM-based 3D-printed molds have attracted attention as alternatives to conventional metal molds because they reduce manufacturing time and cost. However, toolpath-induced fiber alignment produces thermomechanical orthotropy, which can affect warpage and spring-in in CFRP parts during autoclave curing. In this study, a finite element model was developed by assigning local material orientations to a 3D-printed composite mold according to the actual toolpath, and it was applied to predict curing-induced deformation in flat and Omega-shaped CFRP specimens. For flat CFRP panels fabricated with an S45C metal mold, the prediction errors were 0.08 and 0.08 mm for the 10- and 12-ply cases, respectively. For panels fabricated with the 3D-printed composite mold, the measured average total deformations were 2.24 and 3.03 mm, and the corresponding prediction errors were 0.60 and 0.62 mm, respectively. For Omega-shaped CFRP specimens, the predicted spring-in angles agreed with the measurements within 0.11° for all tested conditions. These results indicate that the proposed toolpath-based orthotropic finite element method can capture curing-induced deformation trends in CFRP parts fabricated using 3D-printed composite molds.
FDM 방식의 3D 프린팅 금형은 제작 기간과 비용을 줄일 수 있어 기존 금속 금형의 대안으로 주목받고 있다. 그러나 툴패스에 따른 섬유 배향은 열-기계적 직교이방성을 유발하며, 오토클레이브 성형 중 CFRP 부품의 warpage 및 spring-in 변형에 영향을 줄 수 있다. 본 연구에서는 실제 툴패스를 따라 3D 프린팅 복합재 금형의 국부 재료 방향을 부여한 유한요소해석 모델을 구축하고, 이를 평판형 및 Omega(Ω) 형상 CFRP 시편의 경화 유도 변형 예측에 적용하였다. S45C 금속 금형으로 제작한 평판형 CFRP 패널의 10 ply 및 12 ply 조건에서 해석 오차는 각각 0.08 mm와 0.08 mm였다. 3D 프린팅 복합재 금형 조건에서 실험 평균 총 변형량은 각각 2.24 mm와 3.03 mm였으며, 해석 오차는 각각 0.60 mm와 0.62 mm였다. Omega(Ω) 형상 CFRP 시편의 spring-in 예측 오차는 모든 조건에서 0.11° 이내였다. 이를 통해 제안한 툴패스 기반 직교이방성 해석 기법이 3D 프린팅 복합재 금형을 이용한 CFRP 성형 변형의 경향을 예측하는 데 적용될 수 있음을 확인하였다.
Keywords: 3D 프린팅 복합재 금형(3D-printed composite mold), 툴패스 기반 직교이방성(Toolpath-based orthotropy), 오토클레이브 성형(Autoclave molding), 유한요소해석(Finite element analysis), 뒤틀림(Warpage)
탄소섬유강화플라스틱(carbon fiber reinforced polymer, CFRP)은 높은 비강도와 비강성을 가지며 항공우주, 자동차, 방산 및 모빌리티 구조물의 경량화 소재로 널리 적용되고 있다. 최근 우주항공 분야에서는 AAV(advanced air vehicle), 소형 위성 및 무인기처럼 경량화와 형상 최적화가 요구되는 구조물에 대한 연구 및 개발이 활발히 진행되고 있다. 이러한 구조물은 대부분 개발 단계에서 설계 변경이 빈번하고, 시제품 제작 및 소량 양산 형태로 제작되는 경우가 많다.
이러한 고품질 복합재 구조물을 성형하기 위해 일반적으로 오토클레이브 공정을 활용하며, 높은 치수 안정성과 내구성을 갖는 Invar 또는 알루미늄 기반 금속 금형이 사용된다. 하지만 금속 금형은 절삭 가공, 용접, 열처리 및 정밀 가공 등 다수의 공정이 필요하므로 제작 기간이 길고 비용이 높다. 이에 따라 최근에는 적층 제조(additive manufacturing)를 활용한 3D 프린팅 금형이 금속 금형의 대안으로 주목받고 있다. 3D 프린팅 금형은 필요한 영역만 적층한 뒤 후가공을 수행할 수 있어 제작 기간과 비용을 절감할 수 있으며, 복잡한 구조와 경량화 설계에도 유리하다[1-4].
그러나 FDM(fused deposition modeling) 방식의 3D 프린팅 금형은 금속 금형과 달리 등방성 소재로 보기 어렵다. 압출된 비드는 노즐 이동 방향을 따라 배치되고, 적층은 빌드 방향으로 누적되기 때문에 출력 경로에 따라 탄성계수, 열팽창계수 및 열전도도가 달라진다[5,6]. 특히 탄소섬유가 포함된 열가소성 필라멘트를 사용할 경우, 압출 과정에서 단섬유가 노즐 진행 방향으로 배향되므로 직교이방성 열-기계 거동이 더욱 뚜렷하게 나타난다. 이러한 금형의 방향 의존성은 CFRP의 경화 수축, 열팽창 불일치, 금형-복합재 접촉 조건과 함께 성형 후 warpage 및 spring-in 변형에 영향을 줄 수 있다.
선행 연구에서는 3D 프린팅 금형의 제작 가능성, 금형의 치수 안정성, 3D 프린팅 경로를 고려한 구조 성능 향상 등에 대한 연구가 수행되었다[2,3,5,7-9]. 그러나 실제 오토클레이브 공정에서 3D 프린팅 복합재 금형의 직교이방성 물성을 CFRP 성형 후 변형 예측에 정량적으로 반영하고, 금속 금형과 3D 프린팅 금형을 동일 공정 조건에서 비교·검증한 사례는 아직 충분하지 않다.
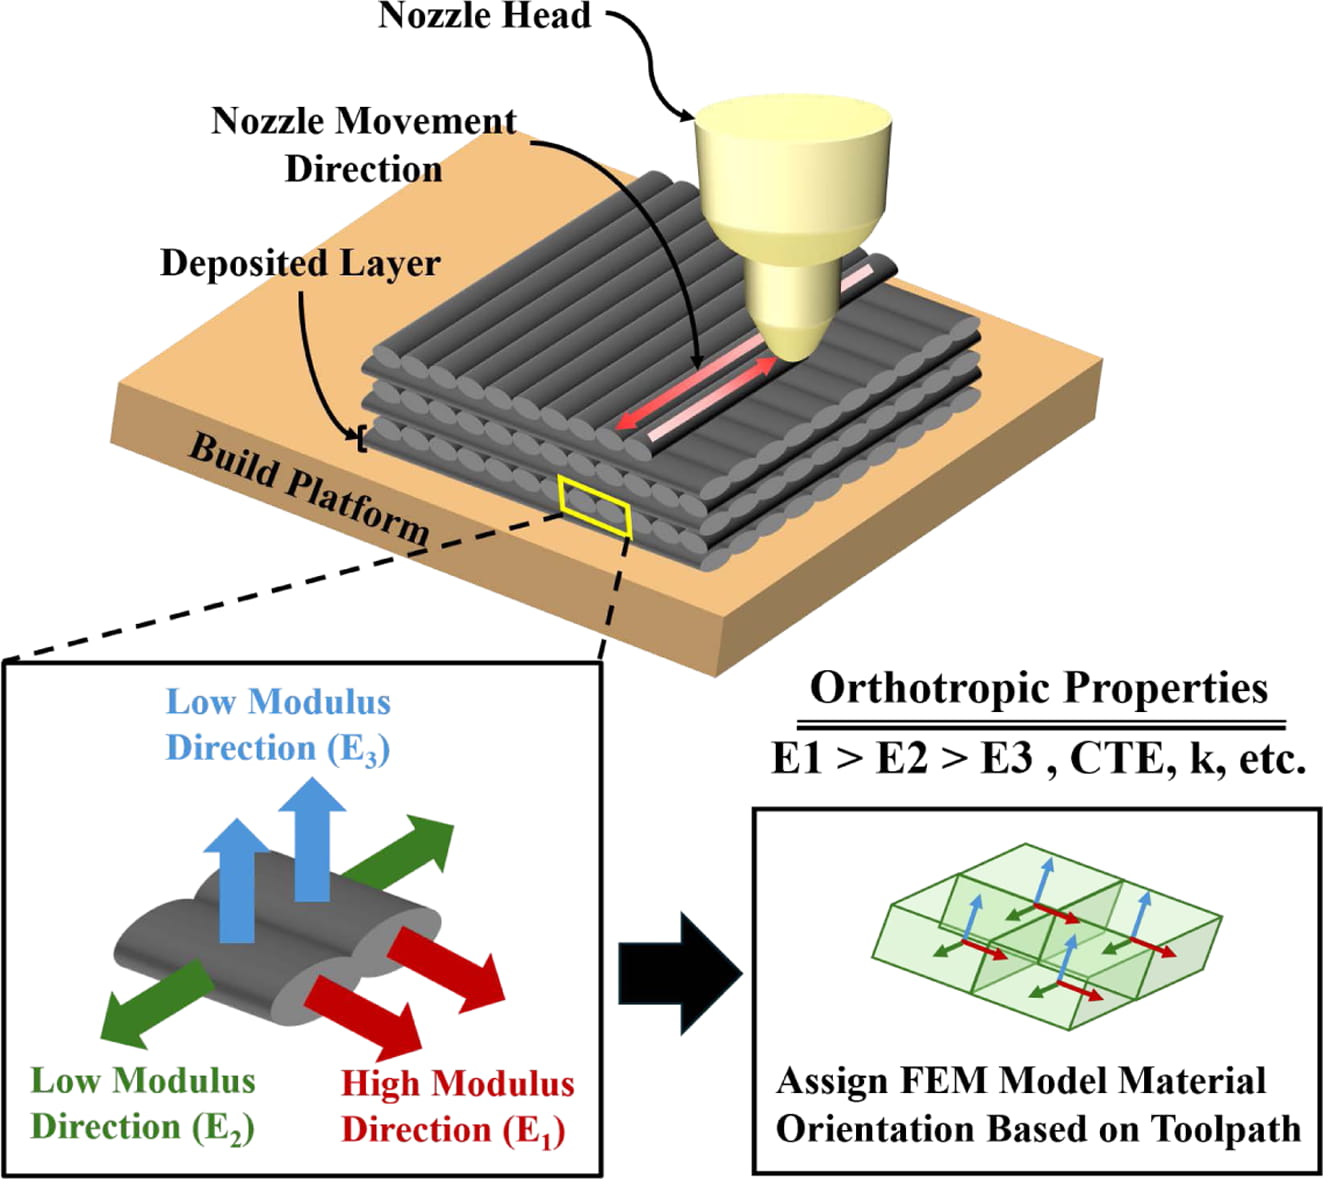
따라서 본 연구에서는 Fig. 1과 같은 과정으로 실제 툴패스 기반 직교이방성 물성을 반영한 3D 프린팅 복합재 금형의 유한요소해석 기법을 제안하고, 이를 CFRP 오토클레이브 성형 변형 예측에 적용하였다. 금속 금형을 기준으로 CFRP 경화 및 탈형 해석 모델의 타당성을 우선 검증한 후, 동일 조건에서 제작한 3D 프린팅 복합재 금형 기반 CFRP 패널의 변형을 비교하였다. 또한 Omega(Ω) 형상 CFRP 구조물로 적용 범위를 확장하여 굽힘부의 spring-in 변형 예측 성능을 검토하였다.
|
Fig. 1 Overview of toolpath-based orthotropic modeling for 3D-printed composite molds |
2.1 오토클레이브 성형 해석 모델 및 조건
본 연구에서는 Abaqus 기반 유한요소해석 모델을 구축하여 오토클레이브 성형 후 CFRP 패널의 두께 방향 변형을 예측하였다. 해석 모델의 CFRP는 적층별 전단 변형 및 경화 수축 효과를 반영하기 위해 ply 단위로 형상을 분리해 모델링하였다. 모든 요소는 열-기계 연성 거동을 고려할 수 있는 C3D8T 계열의 8절점 열-변위 연성 육면체 요소로 구성하였다.
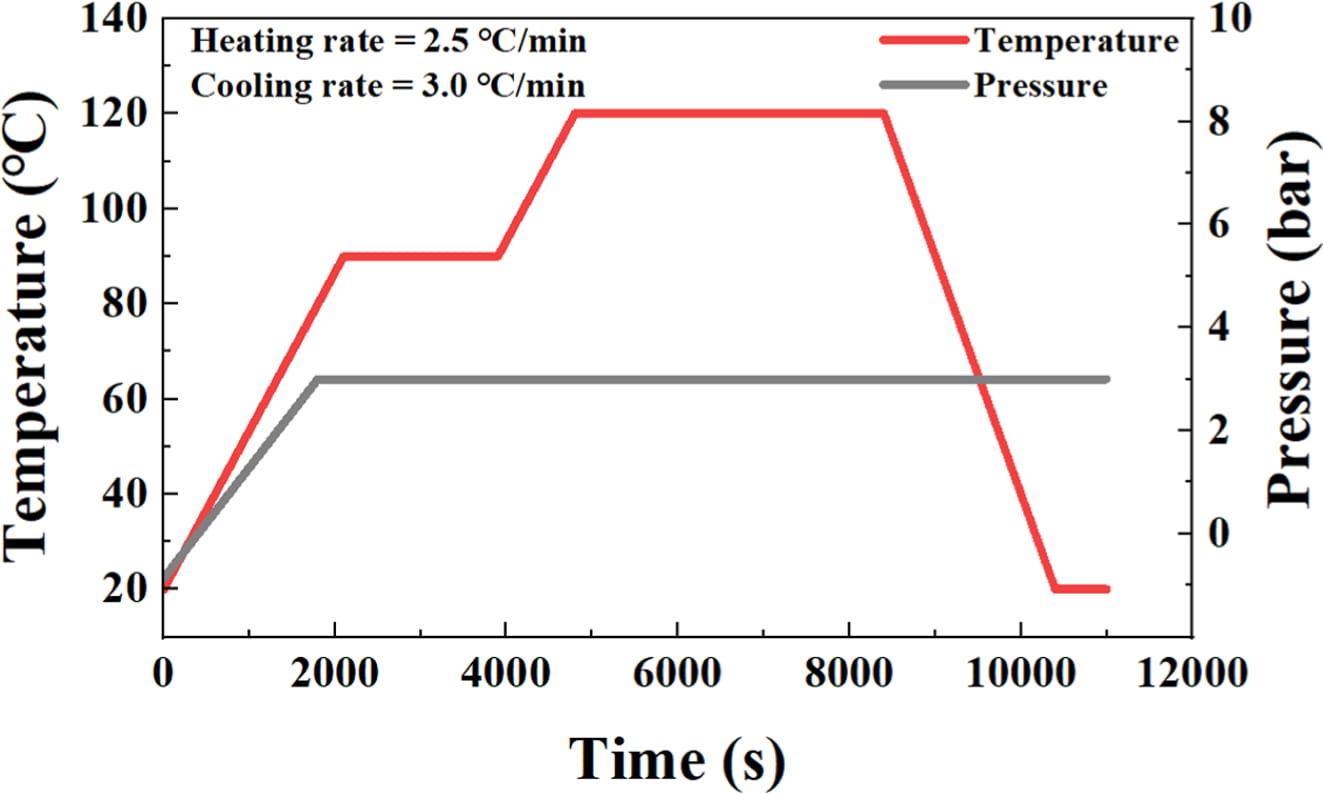
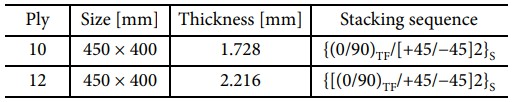
CFRP 패널은 10 ply와 12 ply 두 가지 적층 조건으로 제작해 해석하였으며, 구성은 Table 1과 같다. 금형과 CFRP 외부 표면에는 Fig. 2와 같이 오토클레이브 온도 및 압력 이력을 부여하였고, 금형-CFRP 접촉면의 온도 변화는 두 소재의 열전도도와 열접촉 조건에 의해 결정되도록 하였다. 성형 해석은 경화가 진행되는 molding step과 압력 및 접촉 조건을 제거하고 금형을 분리하는 demolding step으로 구분하였다[10].
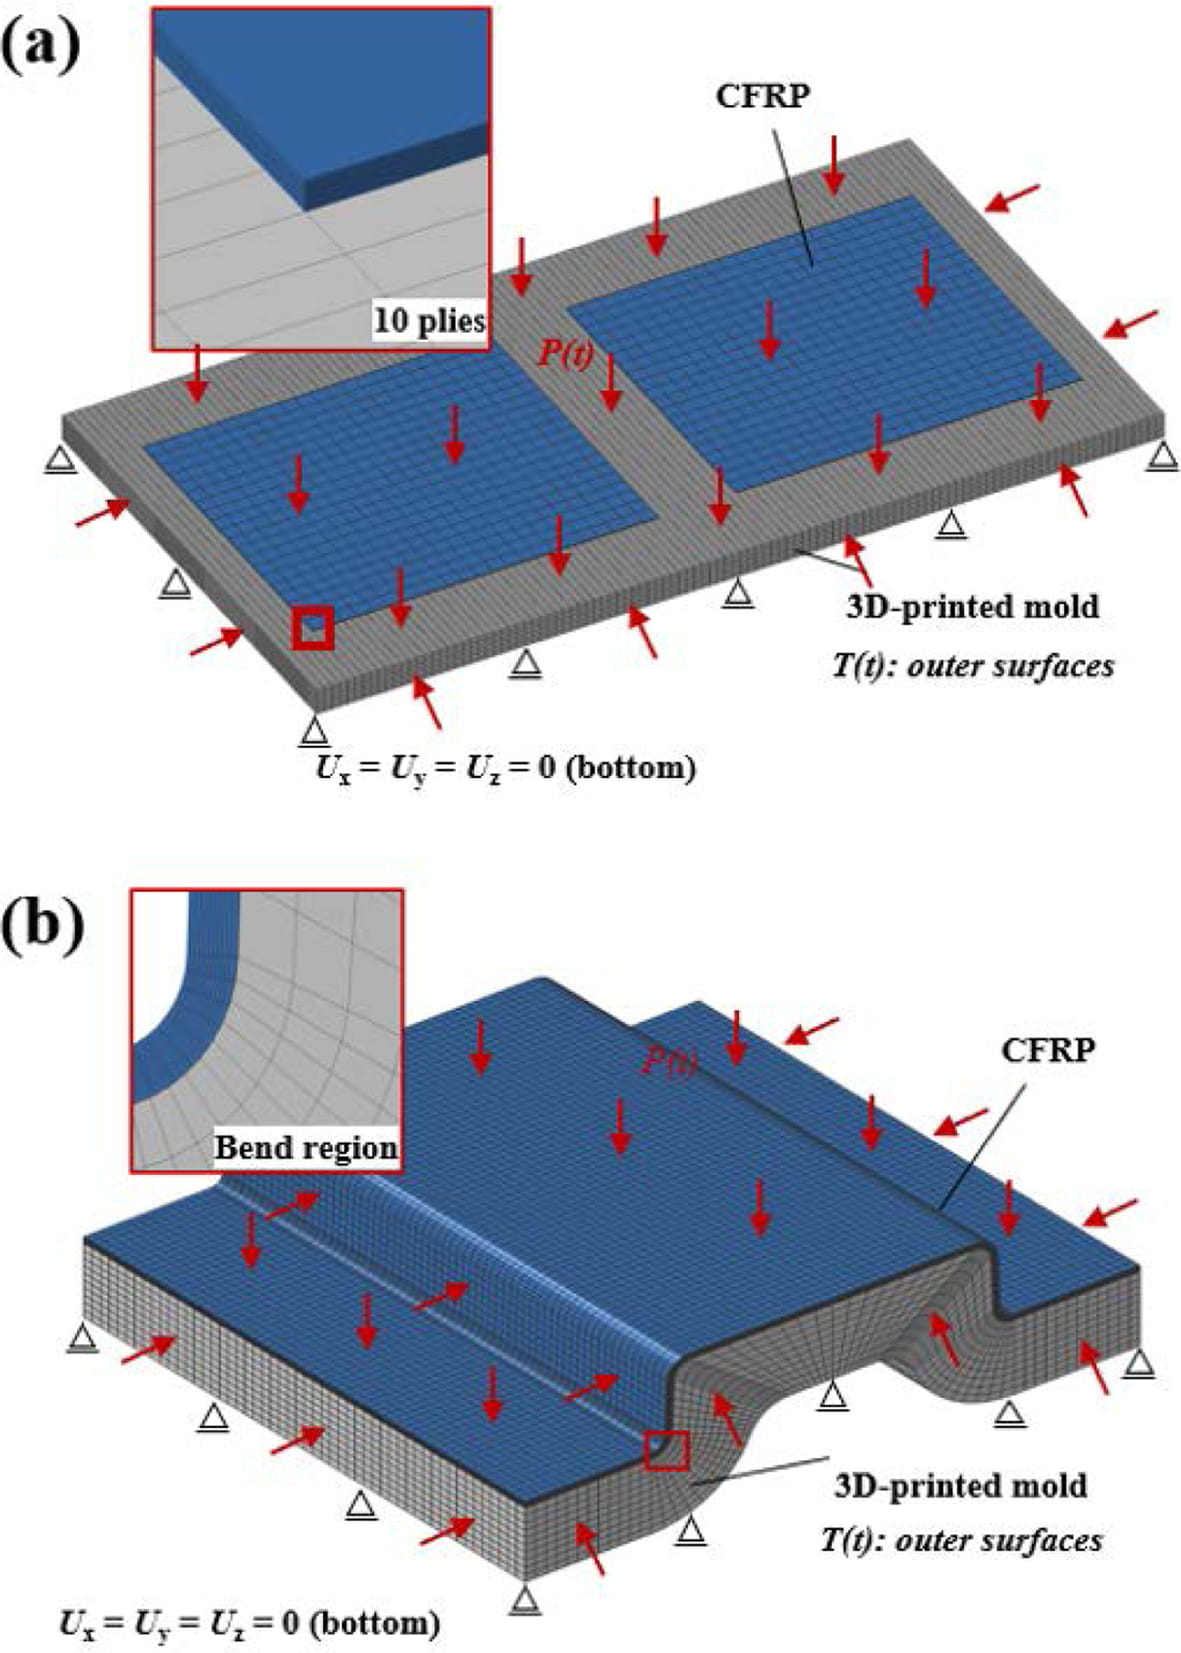
Fig. 3에 해석 모델의 요소망과 경계조건을 나타내었다. CFRP는 두께 방향으로 ply당 1개의 요소를 배치하였으며(단방향(unidirectional, UD) prepreg 0.155 mm, 능직(twill) prepreg 0.244 mm), 평판형 모델에서 CFRP의 면내 요소 크기는 약 20 mm이다. S45C 금형(600 × 500 × 15 mm)은 10 × 10 × 3 mm, 3D 프린팅 금형(1,100 × 600 × 30 mm)은 4 × 10 × 5 mm 크기의 요소로 구성하였으며, 전체 요소 수는 금속 금형 모델에서 19,600개(10 ply) 및 20,520개(12 ply), 3D 프린팅 금형 모델에서 108,200개(10 ply) 및 110,040개(12 ply)이다. Omega(Ω) 형상 모델은 굽힘부 형상을 표현하기 위해 CFRP와 금형의 요소 크기를 약 2 mm로 설정하였으며, 형상 조건에 따라 전체 요소 수는 117,520~124,280개이다.
금형-CFRP 접촉면에는 금형을 주면(main surface), CFRP를 종속면(secondary surface)으로 하는 surface-to-surface 접촉을 정의하였다. 수직 방향 접촉은 penalty 방식으로, 접선 방향은 Coulomb 마찰(마찰계수: 3D 프린팅 금형 0.4, S45C 금형 0.3)로 모사하였으며, 접촉면의 열전달은 간극이 0일 때 1,500 W/(m²·K)이고 간극 1 mm에서 0이 되는 gap conductance로 정의하였다. molding step(11,000 s)에서는 금형 하면의 x, y, z 방향 변위를 구속하고, 금형과 CFRP의 외부 표면에 Fig. 2의 온도 이력을, CFRP 상면에 오토클레이브 압력 이력을 부여하였다. demolding step(300 s)에서는 압력과 접촉 조건을 제거하고 금형을 CFRP로부터 50 mm 이격시켰으며, CFRP의 강체 운동만을 제거하도록 세 절점에 3-2-1 구속을 적용하여 탈형 후 자유 변형이 발생하도록 하였다. 초기 온도는 20 °C로 설정하였다.
2.2 툴패스 기반 3D 프린팅 금형의 직교이방성 물성 부여
3D 프린팅 금형의 열-기계적 물성은 툴패스와 적층 방향에 따라 달라지므로[5,6,11], 본 연구에서는 실제 금형 제작에 사용된 툴패스 데이터를 해석 모델의 재료 물성 방향으로 변환하였다. FDM 공정에서 압출 비드의 주방향은 노즐 이동 방향과 일치하고, 빌드 방향은 적층 방향과 일치한다. 따라서 탄소섬유 함유 열가소성 소재로 출력된 금형의 국부 재료 좌표계는 툴패스와 빌드 방향을 기준으로 정의할 수 있다[5,6].
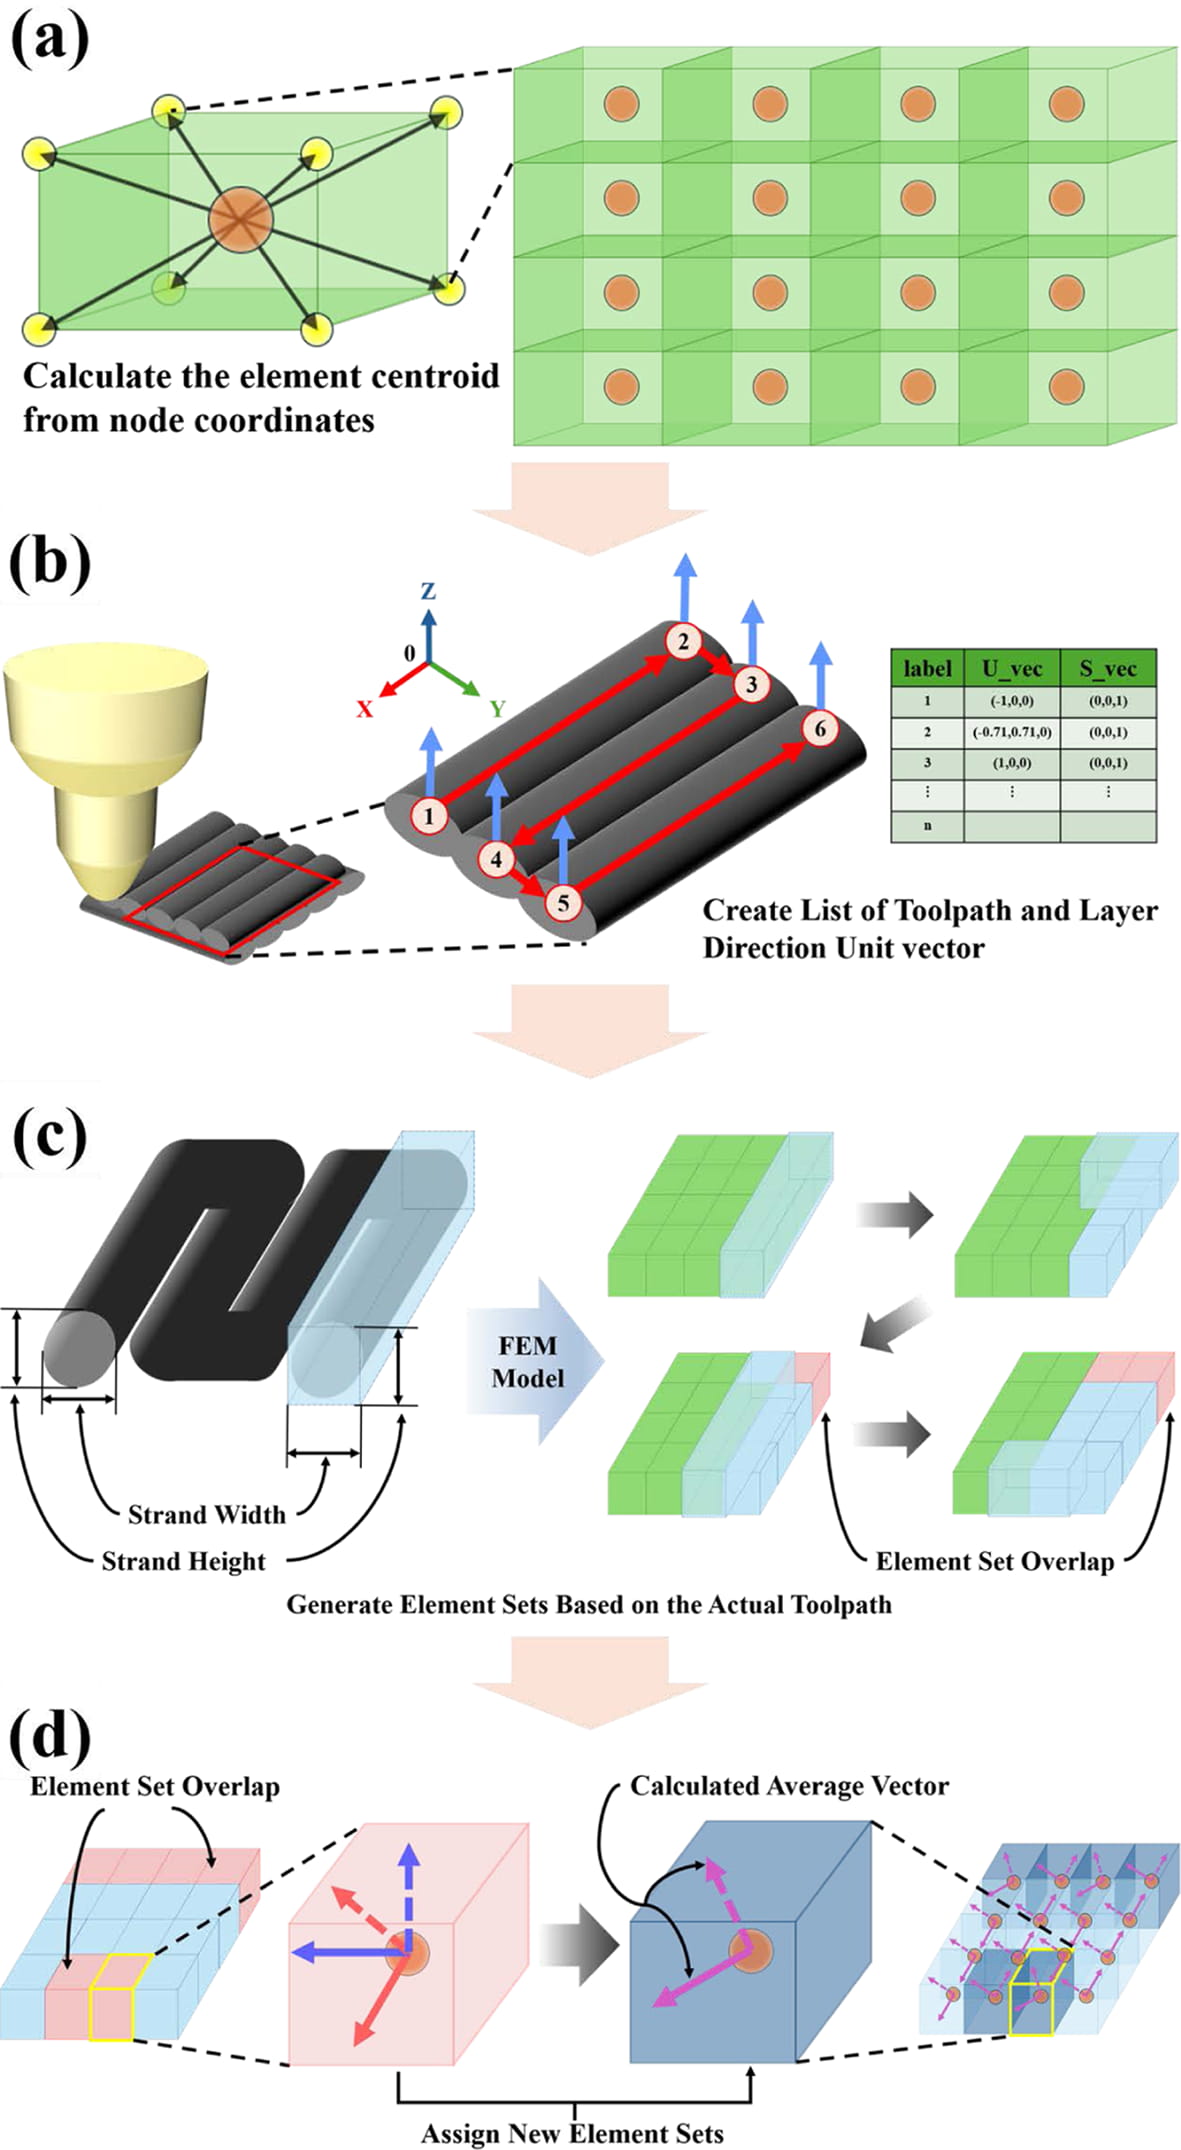
물성 좌표계 부여 과정은 Python과 MATLAB을 이용하여 Fig. 4와 같이 자동화하였다. 먼저 금형 각 요소의 노드 위치 평균값을 계산해 중심 좌표를 추출하고, 점-대-점으로 이동하는 노즐의 경로와 각 점에서의 노즐 헤드 방향을 단위벡터로 변환하였다. 이후 노즐이 이동할 때마다 압출된 비드 영역을 탐색하고, 해당 영역에 포함된 요소 중심들을 하나의 요소 집합으로 정의하는 과정을 반복한다. 앞선 과정이 끝난 후, 모든 요소 집합에 대해 앞서 정의한 노즐의 점대점 이동 단위벡터를 1축 좌표로, 압출 시점의 노즐 헤드 방향을 3축 좌표로 정의하였다. 이때 각 비드 영역은 노즐 이동 선분을 양 끝에서 노즐 반경(9 mm)만큼 연장하고 비드 폭(18 mm)과 적층 두께(4 mm)를 고려한 경계 상자로 정의하였으며, 요소 중심이 이 영역에 포함되는 요소를 해당 비드의 요소로 판정하였다. 동일 층에서 두 개 이상의 비드 영역에 포함되는 요소는 중첩된 비드들의 이동 단위벡터 uk를 합산한 뒤 그 크기로 나누어 정규화한 평균 방향 벡터 uavg = Σuk/|Σuk|를 1축으로 사용하였다. 3축은 적층 방향 단위벡터로 두고, 2축은 3축과 1축의 외적으로 정의하여 오른손 직교 좌표계를 구성하였다. 이후 방향 벡터를 소수점 넷째 자리까지 반올림하여 동일한 방향을 갖는 요소들을 하나의 요소 집합으로 재정의하였다. 최종적으로 계산된 요소 집합과 재료 물성 좌표계는 Abaqus의 material orientation으로 자동 생성하였다.
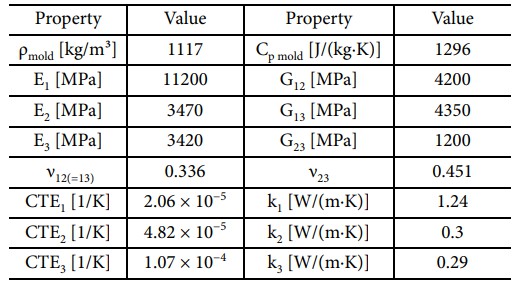
이와 같이 부여된 국부 좌표계에 따라 Table 2에 정리된 3D 프린팅 금형의 탄성계수, 전단탄성계수, 포아송비, 열팽창계수 및 열전도도를 직교이방성 물성으로 정의하였다. 이 과정을 통해 비드 방향과 빌드 방향의 물성 차이를 고려하여, 금속 금형과 달리 출력 공정에서 발생하는 방향 의존적 응력 전달 및 온도 분포를 해석 모델에 반영하였다. Table 2에서 비드 방향(1축)의 탄성계수와 열전도도는 빌드 방향(3축)보다 각각 약 3.3배와 4.3배 크고, 빌드 방향의 열팽창계수는 비드 방향의 약 5.2배로 방향에 따른 물성 차이가 크게 나타난다. 이는 압출 과정에서 단섬유가 비드 방향으로 배향되기 때문이다[6]. 금형은 탄소섬유 20%가 첨가된 폴리카보네이트(PC + CF 20%) 복합재를 사용하여 제작하였으며, Table 2의 탄성계수, 전단탄성계수 및 포아송비는 소재 공급사의 기술자료(technical data sheet, TDS)를 참고하였고, 밀도, 비열, 열전도도 및 열팽창계수는 각각 ASTM D792, ASTM E1461 및 ASTM E831에 따라 측정한 값을 사용하였다.
2.3 CFRP 경화도 및 CHILE 모델
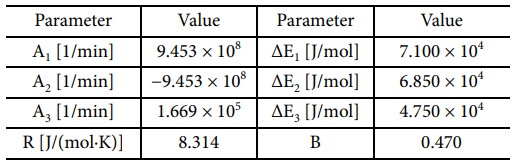
열경화성 수지는 오토클레이브 성형 공정 중 온도 이력에 따라 경화 반응이 진행되며, 이에 따라 경화도(degree of cure) α가 증가한다. 경화도 변화는 수지의 탄성계수, 유리전이온도, 화학 수축 및 복합재의 유효 강성 변화에 직접적인 영향을 미치므로, CFRP 성형 변형을 예측하기 위해서는 경화 반응에 따른 물성 변화를 함께 고려해야 한다[12]. 본 연구에서는 식(1), 식(2)와 Table 3의 경화 모델 파라미터를 통해 CFRP의 경화도 변화를 계산하고, CHILE(Cure Hardening Instantaneously Linear Elastic) 모델에 연계하여 경화 과정 중 강성 변화와 공정 유도 변형을 반영하였다. CHILE 모델은 경화도 α를 상태 변수로 사용하여 미경화 상태와 완전 경화 상태의 물성을 혼합함으로써 오토클레이브 공정 중 변화하는 CFRP의 열-기계적 거동을 모사한다.
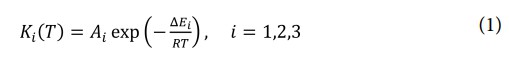
식 (1)은 온도 의존 반응 속도 상수를 나타내는 아레니우스 식(Arrhenius equation)이다. 여기서 Ki는 각 반응 단계의 반응 속도 상수, Ai는 빈도 계수, ∆Ei는 활성화 에너지, R은 기체 상수, T는 절대온도를 의미한다. 이 식에 따라 온도가 증가할수록 반응 속도 상수가 증가하며, 결과적으로 수지의 경화 반응이 빠르게 진행된다.
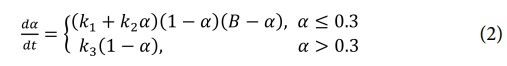
식 (2)는 경화도 α의 시간에 따른 변화율을 나타낸다. 계산된 경화도 α는 CHILE 모델의 상태 변수로 사용되며, 각 해석 증분에서 수지 및 복합재의 열-기계적 물성을 갱신하는 데 활용된다. 즉, 경화 초반에는 낮은 강성을 가지는 미경화 수지의 거동이 지배적이며, 경화가 진행될수록 완전 경화 상태의 물성이 점진적으로 반영된다. 이를 통해 경화 반응에 따른 강성 증가, 열팽창 및 화학 수축에 의한 공정 유도 변형을 유한요소해석 모델에 반영하였다. Table 3에는 사용된 반응 속도 계수와 활성화 에너지 등 주요 경화 파라미터를 정리하였다. Table 3의 경화 파라미터는 본 연구에 사용한 프리프레그 수지에 대해 ASTM E698 및 ASTM E2070에 따라 동적(1, 2, 3, 5 °C/min) 및 등온(80~150 °C) DSC 실험을 수행하고, 측정된 경화도 및 경화율을 만족하도록 Lee 등[13]이 제안한 식 (1), (2) 형태의 경화 반응 모델에 피팅하여 도출하였다.
2.4 경화도 의존 물성 계산 및 UMAT 구현
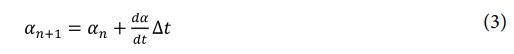
본 연구에서는 CFRP의 경화도 의존 열-기계 거동을 Abaqus UMAT 서브루틴을 통해 구현하였다[14]. UMAT에서는 USDFLD에서 계산된 경화도와 유리전이온도 정보를 상태변수로 전달받아, 현재 온도와 유리전이온도를 비교하여 수지의 유리상(glassy state)과 고무상(rubbery state)을 구분하였다. 유리전이온도는 DiBenedetto 식 Tg(α) = Tg0 + (Tg∞ − Tg0)λα/[1 − (1 − λ)α]로 계산하였으며, Tg0 = −15 °C, Tg∞ = 135 °C, λ = 0.75는 에폭시 수지의 일반적인 값을 참고하였다. 이때 현재 증분의 물성 계산에는 이전 증분의 경화도를 사용하였으며, 이는 다음 식(3)과 같이 정의된다.
수지의 탄성계수는 식(4)와 같이 CHILE 모델을 기반으로 미경화 수지의 탄성계수와 완전 경화 수지의 탄성계수를 경화도에 따라 혼합하여 계산하였다. 또한 식(5)를 통해 현재 온도가 유리전이온도보다 낮은 경우에는 유리상 물성을, 높은 경우에는 고무상 물성을 적용하였다.
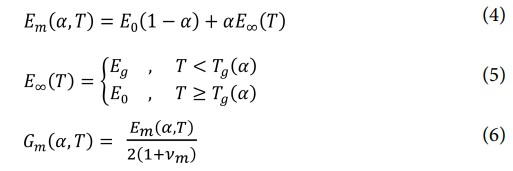
그리고 식(6)을 통해 계산된 전단 탄성계수는 섬유 물성과 함께 Hashin-Christensen composite cylinder assemblage (CCA) 모델에 적용하여 UD prepreg의 기계적 유효 물성을 계산하는 데 사용하였다. 이후 능직(twill) prepreg는 0°/90° 직교 직물의 면내 등가 거동을 반영하기 위해 UD prepreg의 reduced stiffness를 평균하여 면내 유효 탄성계수와 전단 탄성계수를 산정하였다.
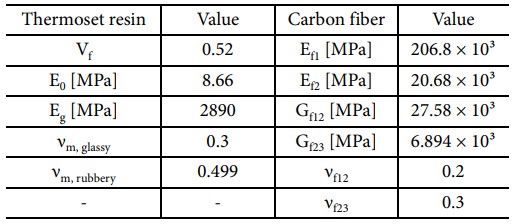
CCA 모델은 섬유와 이를 둘러싼 수지를 동심 원통으로 가정하고, 크기가 서로 다른 동심 원통들로 복합재 전체를 채우는 방식으로 횡등방성 UD 복합재의 유효 물성을 해석적으로 도출하는 균질화 모델이다[15]. 본 연구에서는 식(4)-(6)으로 갱신된 수지 물성(Em, Gm, νm)과 Table 4의 섬유 물성 및 섬유 체적분율 Vf(Vm = 1 − Vf)를 이용하여 UD 층의 유효 물성을 계산하였으며, 이 중 섬유 방향 탄성계수 E1, 면내 전단 탄성계수 G12 및 횡단면의 평면 변형률 체적탄성계수 KT는 식(7)-(9)와 같다.
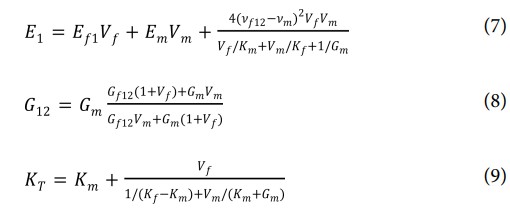
여기서 Kf와 Km은 섬유와 수지의 평면 변형률 체적탄성계수이다. 주 포아송비 ν12와 횡 전단 탄성계수 G23도 동일한 CCA 관계식[15]으로 계산하였으며, 횡 방향 탄성계수 E2(= E3)는 KT, G23 및 ν12로부터 횡등방성 관계를 이용하여 산정하였다. 능직(twill) 층은 0°와 90° 방향의 UD 층이 동일한 비율로 구성된다고 가정하여 UD 층의 reduced stiffness를 두 방향에 대해 평균함으로써 면내 유효 물성을 산정하였고, 두께 방향 물성은 UD 층의 횡 방향 물성을 적용하였다.
최종적으로 계산된 기계적 유효 물성은 3차원 직교이방성 탄성 행렬 DDSDDE를 구성하는 데 사용되며, 응력 증분은 식(10)과 (11)의 구성방정식으로 갱신된다.
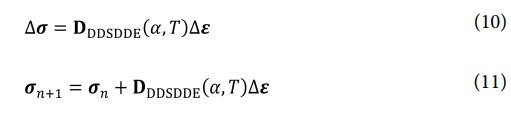
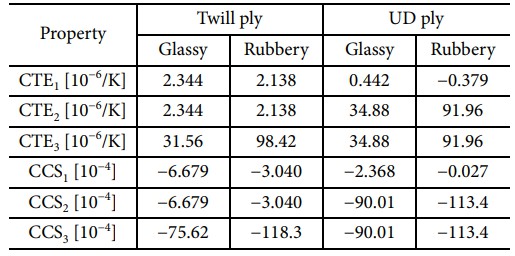
여기서 DDSDDE는 경화도와 온도에 따라 갱신된 수지 물성, 섬유 물성 및 섬유 체적분율을 기반으로 계산된 직교이방성 강성 행렬이다. 이때 UMAT에 사용된 수지 및 섬유 물성은 Table 4에 요약하였으며, 본 UMAT 코드를 통해 경화가 진행됨에 따라 변화하는 CFRP의 강성 증가를 해석 증분마다 반영할 수 있으며, UEXPAN에서 계산되는 열팽창 및 화학수축 변형률과 함께 오토클레이브 공정 중 발생하는 warpage 및 spring-in 변형을 예측하는 데 사용된다. Table 4의 섬유 및 수지 물성은 사용 소재의 물성 확보에 한계가 있어, 본 연구와 유사한 탄소섬유/에폭시 소재를 적용한 선행 연구의 물성을 참고하였다. 섬유 물성은 Bogetti와 Gillespie[16]의 탄소섬유 물성을, 수지의 유리상 및 고무상 물성은 Yoon 등[17]의 값을 적용하였다. 섬유는 축 방향과 횡 방향의 물성이 다른 횡등방성 재료로 가정하여 두 방향의 물성을 구분하였다. UEXPAN에 적용한 층별 열팽창계수(CTE)와 화학수축 계수(CCS)는 Table 5와 같으며, Yoon 등[17]의 수지 물성으로 PAM-Composites에서 산정한 값을 수치적으로 보정하여 사용하였다.
|
Fig. 2 Autoclave temperature and pressure cycle used for curing |
|
Fig. 3 Finite element mesh and boundary conditions: (a) flat CFRP panels on the 3D-printed mold and (b) Omegashaped CFRP specimen |
|
Fig. 4 Procedure for assigning material orientation based on the actual 3D-printing toolpath |
3.1 평판형 CFRP 패널 제작 및 변형 측정
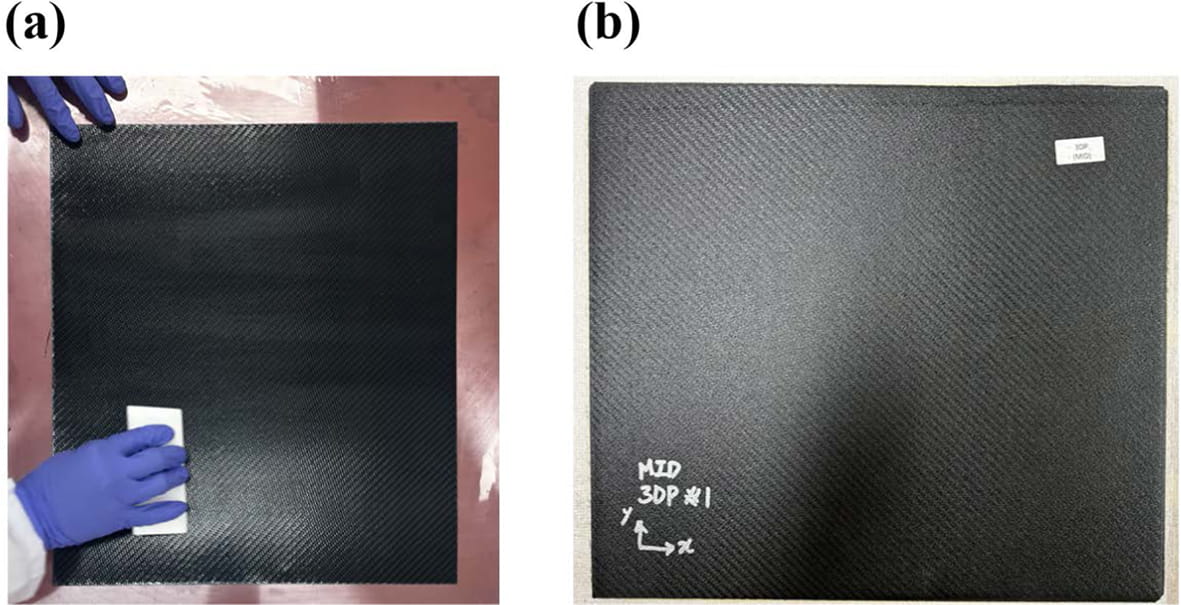
해석 모델의 타당성을 검증하기 위해 동일한 오토클레이브 공정 조건에서 S45C 금속 금형과 3D 프린팅 복합재 금형을 활용하여 평판형 CFRP 패널을 제작하였다. 시편 형상은 금형에 따른 warpage 차이를 비교하기 위해 굽힘부가 없는 평판형으로 결정하였다. 금속 금형에서는 10 ply와 12 ply 패널을 각각 3개씩 제작하였다. 3D 프린팅 금형 조건에서는 10 ply와 12 ply 패널을 각각 5개씩 제작하였으나, C-scan 기반 비파괴검사를 통해 기공 및 내부 미세 결함의 존재 여부를 확인하였으며, 그 결과 양품으로 판정된 10 ply 2개와 12 ply 3개 시편만 변형 분석에 사용하였다. 성형 후 각 패널의 금형 접촉면을 3D 스캐닝하여 두께 방향 변형을 정량적으로 평가하였다. 평판형 CFRP 패널의 제작 과정은 Fig. 5와 같으며, 금형 위 프리프레그 적층 및 성형·탈형 후의 CFRP 패널을 나타내었다.
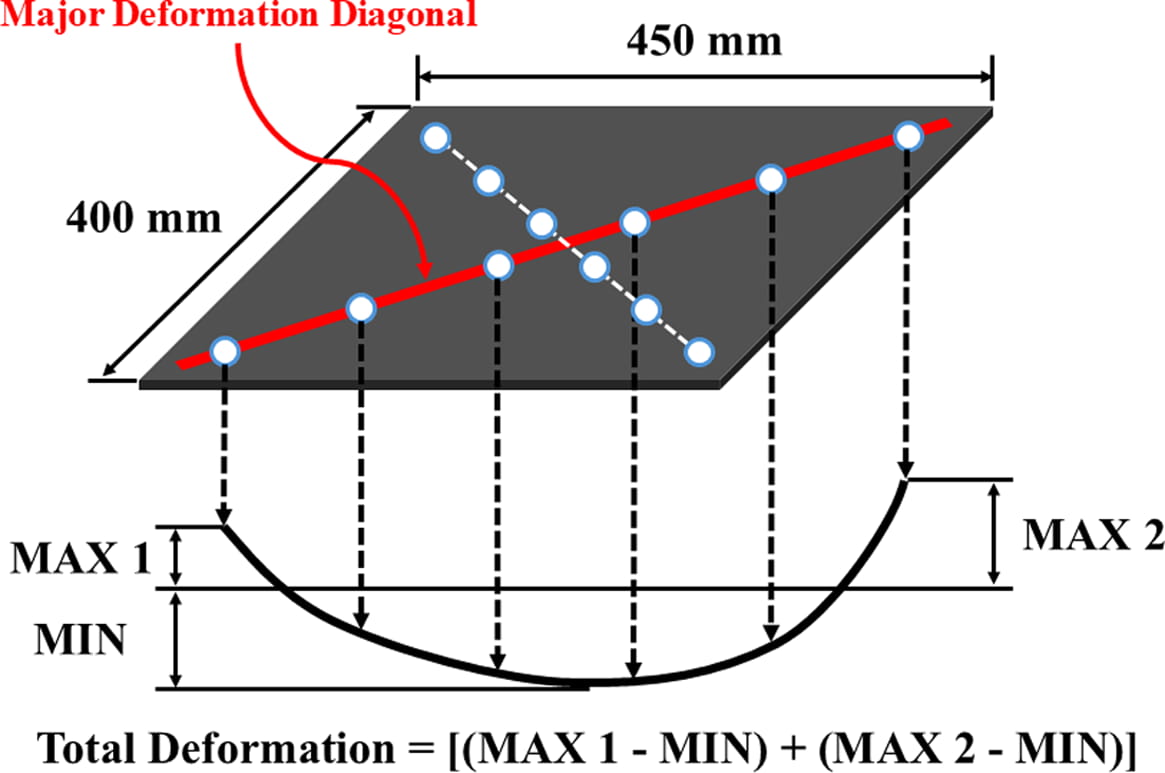
변형 측정은 Fig. 6과 같이 모서리를 연결하는 두 대각선 중 두께 방향 변형이 더 크게 나타나는 대각선을 선택하고, 대각선 위 6개의 균일한 측정점에서 변위를 측정하였다. 총 변형량은 선택된 측정점의 최대 및 최소 변위의 차이를 양쪽에서 합산하는 방식으로 계산하였다. 즉, (MAX1 - MIN) + (MAX2 - MIN)으로 정의하였다. 동일 시편을 반복 측정하여 확인한 3D 스캔의 측정 반복도는 측정점 편차의 표준편차 기준으로 동일 고정 조건에서 약 0.04 mm, 시편을 재고정한 경우 약 0.1~0.2 mm 수준이었다. 이를 고려하여 본 연구의 측정값과 해석값은 모두 소수점 둘째 자리까지 제시하였으며, 표의 오차는 제시된 값들의 차이와 일치하도록 계산하였다.
3.2 Omega(Ω) 형상 CFRP 시편 제작 및 변형 측정
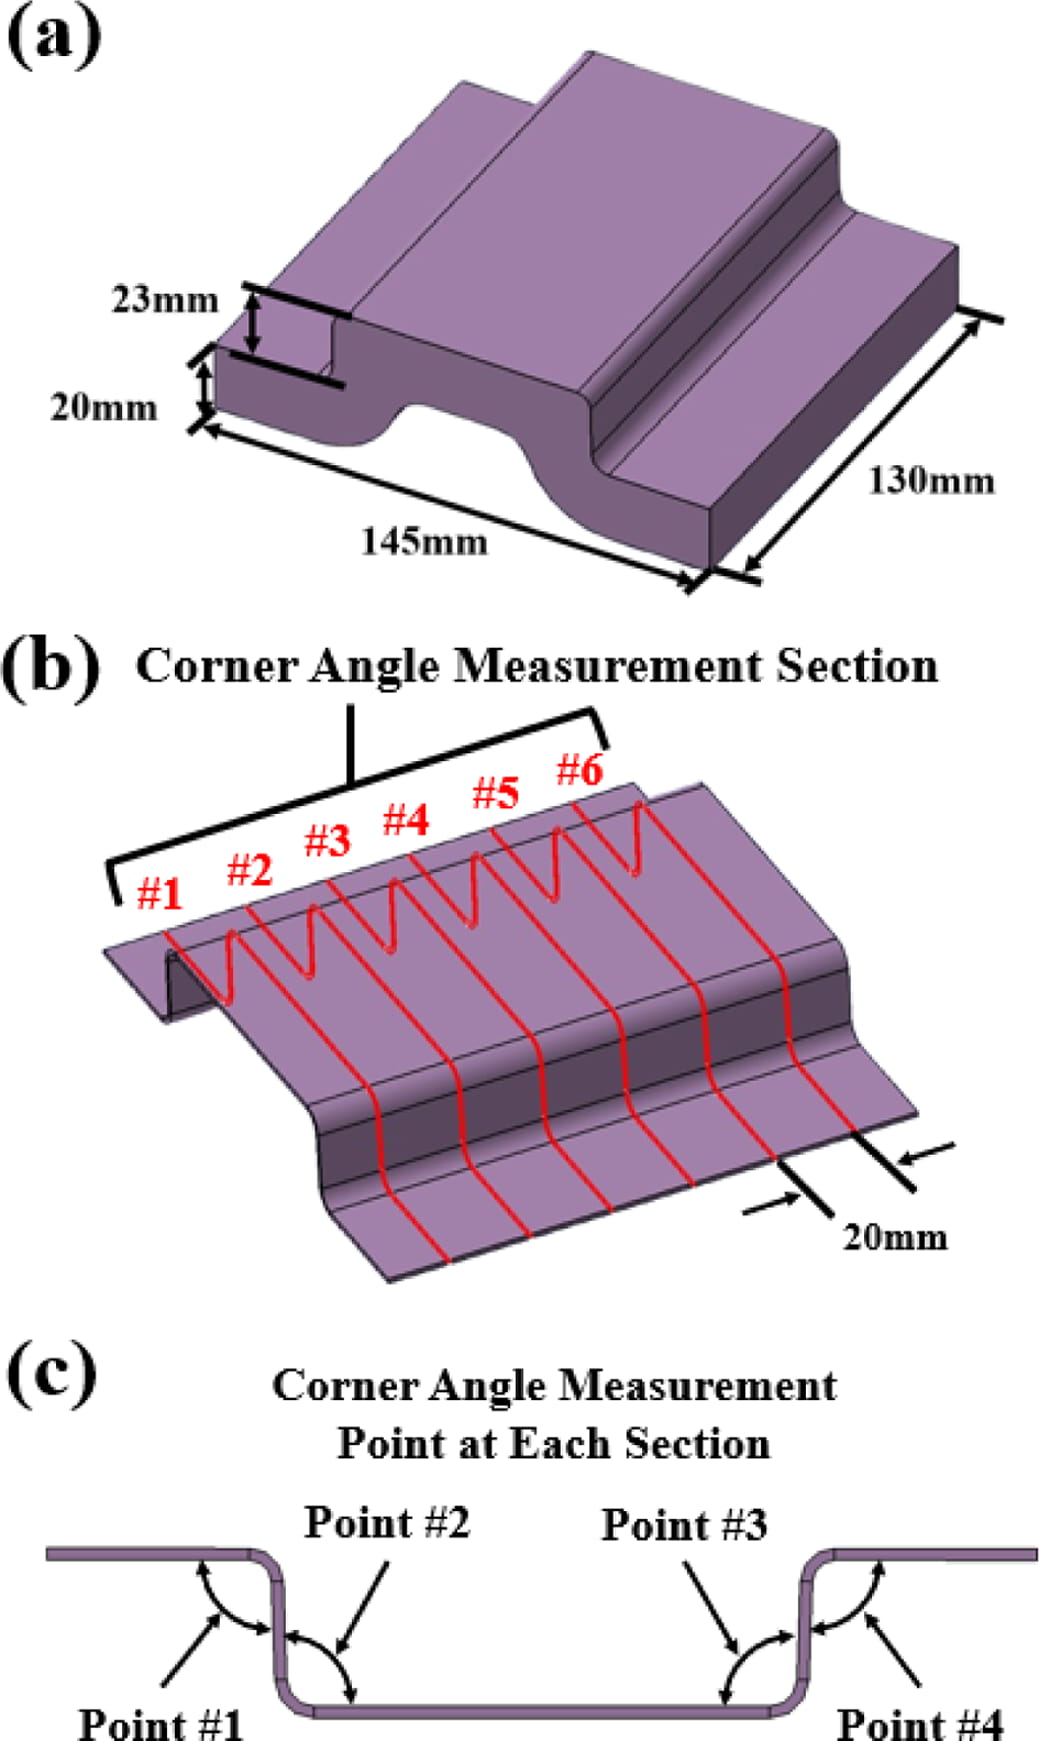
평판형 패널뿐 아니라 굽힘부가 존재하는 구조물에서 spring-in 예측 정확도를 확인하기 위해 Fig. 7(a)와 같은 Omega(Ω) 형상 금형으로 Fig. 7(b)의 CFRP 시편을 제작하였다. spring-in은 성형 후 부품의 굽힘각이 금형 각도보다 작아지는 형태로 나타나므로, 본 연구에서는 굴곡부 각도 변화를 통해 spring-in의 영향성을 관찰하고자 하였다.
굽힘부 변형 변수로 드래프트 각도(draft angle)와 굽힘 반경(bend radius)을 선택하였다. 기준 조건을 드래프트 각도 92°와 굽힘 반경 4 mm로 설정하고, 두 변수에 각각 ±1°와 ±1 mm의 변화를 주어 총 5개의 형상을 구성하였다. 즉, 굽힘 반경 4 mm에서 드래프트 각도를 91°, 92°, 93°로, 드래프트 각도 92°에서 굽힘 반경을 3, 4, 5 mm로 변화시켰으며, 기준 조건은 두 변수 계열에 공통으로 사용하였다. 각 형상 조건당 시편은 1개씩 제작하였다. 이를 통해 변형 변수가 spring-in에 의한 각도 변형에 미치는 영향을 분석하였다. 변형 측정은 Fig. 7(b)처럼 양 끝단 15 mm를 제외한 100 mm 구간에서 20 mm 간격으로 6개의 측정 단면(section)을 정의하고, 각 단면에서 Fig. 7(c)와 같이 네 개의 굽힘부 각도를 측정한 뒤 평균값을 통해 시편의 전체적인 변형 정도를 정량적으로 평가하였다.
|
Fig. 5 Photographs of the flat CFRP panel fabrication: (a) prepreg lay-up on the mold and (b) CFRP panel after autoclave cure and demolding |
|
Fig. 6 Deformation measurement method of the flat CFRP panels |
|
Fig. 7 Geometry and corner angle measurement locations of the Omega-shaped CFRP specimen |
4.1 평판형 CFRP 패널의 warpage 변형 검증
먼저 금속 금형을 기준으로 CFRP 성형 해석 모델의 정합성을 검증하였다. 3D 스캐닝 결과, 금속 금형 및 3D 프린팅 복합재 금형으로 제작된 모든 평판형 CFRP 시편에서 금형 접촉면 방향으로 warpage 변형이 발생하는 것을 확인하였다.
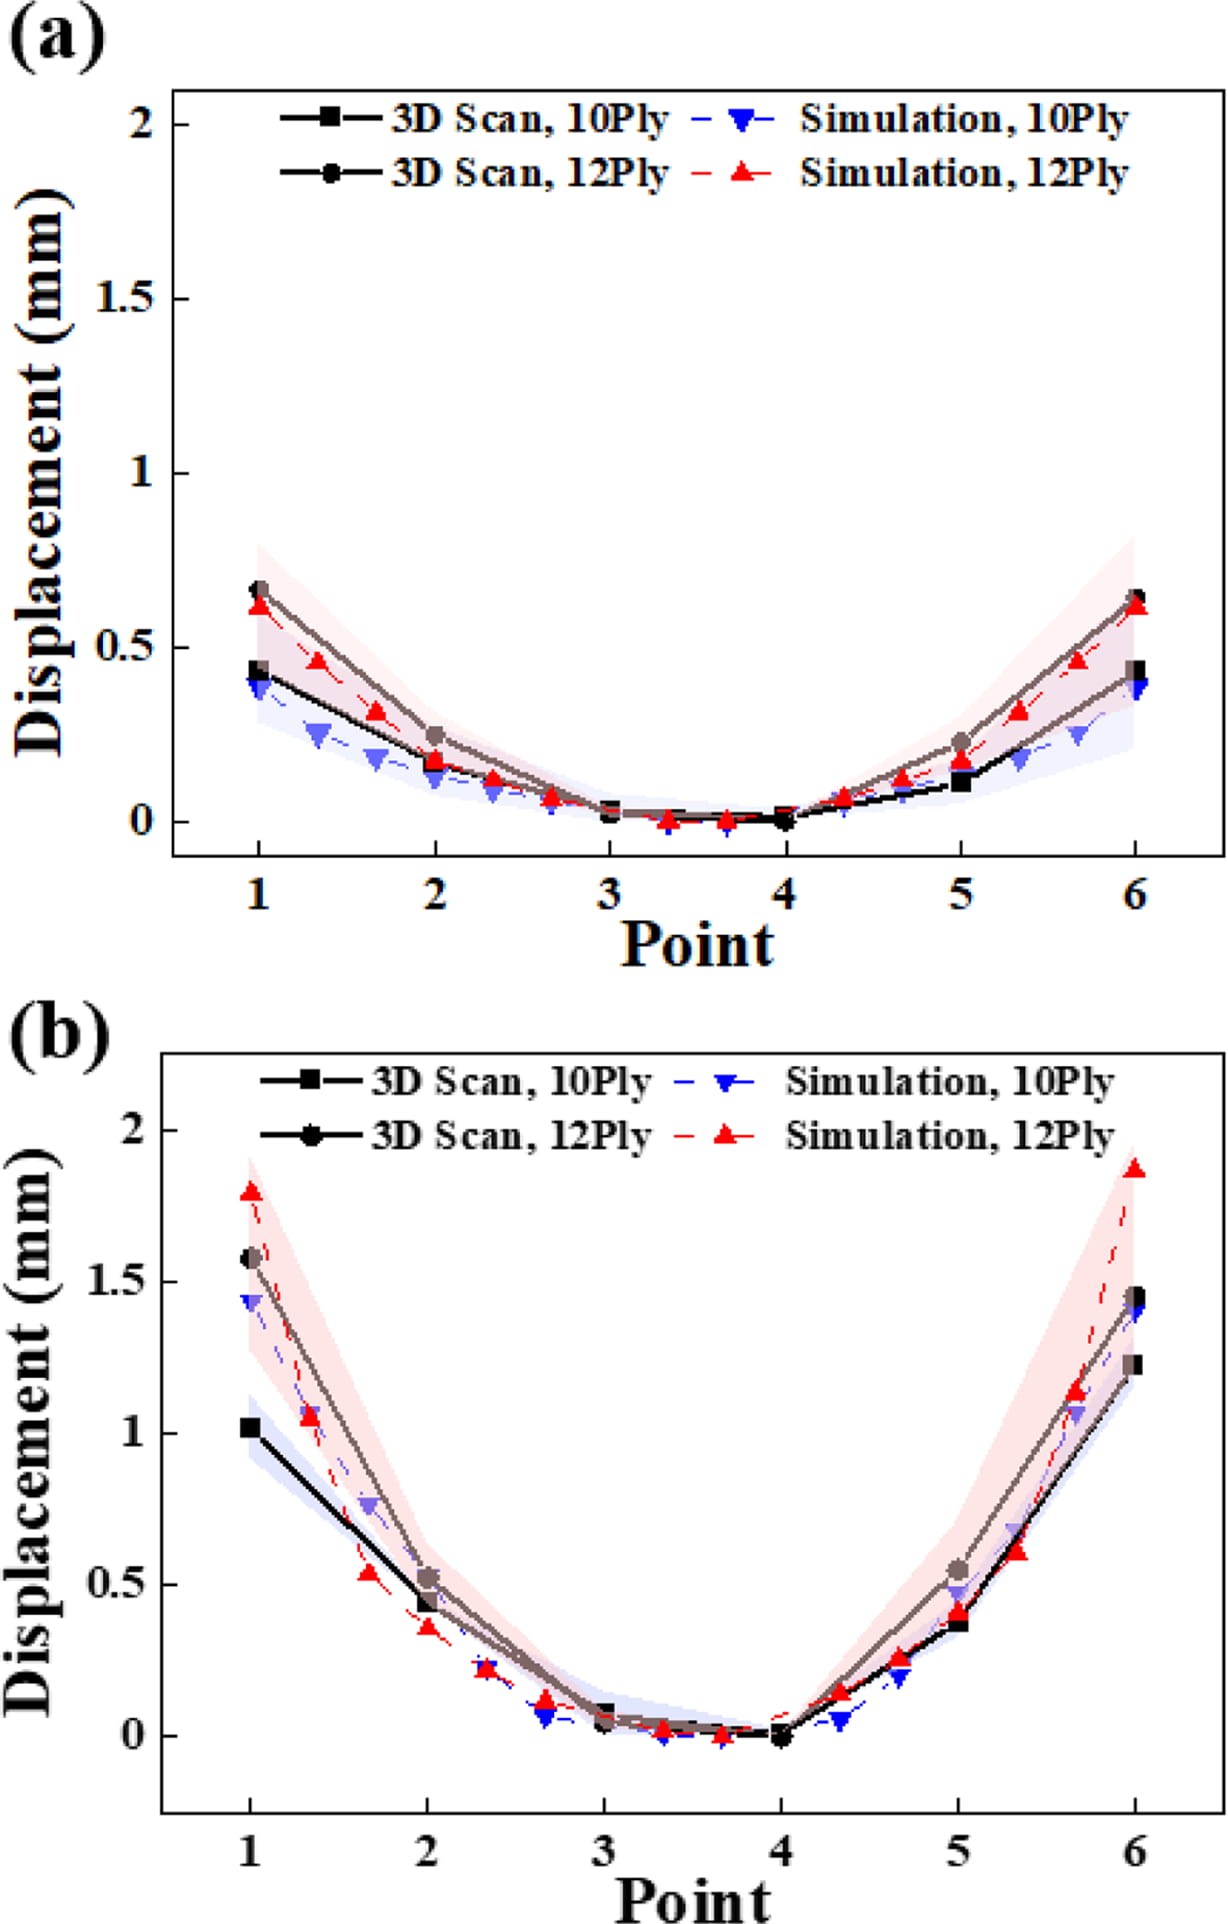
금속 금형을 활용하여 제작한 CFRP 패널의 경우, 10 ply 패널의 평균 총 변형량은 0.86 ± 0.41 mm였으며, 12 ply 패널의 평균 총 변형량은 1.31 ± 0.47 mm로 증가하였다. 이는 적층 수가 증가함에 따라 CFRP 전체 두께가 증가하고, 경화 과정에서 발생하는 수지의 화학 수축 및 냉각 과정에서의 열팽창계수 불일치 효과가 두께 방향으로 누적되었기 때문으로 판단된다. 특히 금형과 CFRP 사이의 열-기계적 구속 조건에 의해 탈형 후 잔류응력이 재분포되면서, 적층 수가 많은 12 ply 조건에서 더 큰 warpage 변형이 발생한 것으로 해석된다. 여기서 편차는 동일 조건으로 제작한 시편 간 표준편차이다.
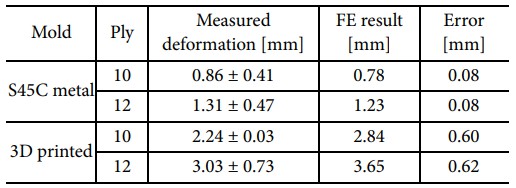
2장에서 언급한 해석 조건을 반영하여 시뮬레이션을 수행한 결과, 금속 금형 조건에서 10 ply와 12 ply 패널의 총 변형량은 각각 0.78 mm와 1.23 mm로 예측되었다. 실험 평균값과 비교한 오차는 Table 6에 정리한 바와 같이 10 ply에서 0.08 mm, 12 ply에서 0.08 mm로 나타났다. 두 적층 조건 모두 약 0.08 mm 수준의 오차를 보였으며, 이는 반복 시편의 표준편차 범위 내에서 해석 결과가 실험 결과와 유사한 경향을 보였다. 따라서 본 연구에서 구성한 CHILE 모델 기반 경화도 의존 물성, 열-기계적 물성, 금형-CFRP 접촉 조건 및 탈형 조건이 오토클레이브 공정에서 CFRP 성형 후 warpage 변형을 예측할 수 있음을 검증하였다.
3D 프린팅 복합재 금형으로 제작한 CFRP 패널에서도 금형 접촉면 방향의 warpage 변형이 관찰되었다. 3D 프린팅 복합재 금형을 활용한 경우, 10 ply 패널의 평균 총 변형량은 2.24 ± 0.03 mm였으며, 12 ply 패널의 평균 총 변형량은 3.03 ± 0.73 mm로 나타났다. 금속 금형 조건과 마찬가지로 적층 수가 증가함에 따라 변형량이 증가하였으며, 이는 적층 두께 증가에 따른 열팽창 불일치 및 경화 수축 효과의 누적에 기인한 것으로 판단된다.
동일한 해석 조건에서 3D 프린팅 복합재 금형을 적용하여 시뮬레이션을 수행한 결과, 10 ply와 12 ply 패널의 총 변형량은 각각 2.84 mm와 3.65 mm로 예측되었다. 실험 결과와 비교하면 Table 6에 나타낸 바와 같이 10 ply에서 0.60 mm, 12 ply에서 0.62 mm의 오차가 발생하였다. Table 6에서 보듯, 금속 금형 조건에서는 해석 결과가 실험값과 매우 유사한 반면, 3D 프린팅 복합재 금형 조건에서는 상대적으로 큰 오차가 발생하였다. 이러한 결과를 그래프로 나타내면 Fig. 8과 같다.
3D 프린팅 복합재 금형 조건에서 변형량이 금속 금형 조건보다 크게 나타나고, 해석과의 오차 또한 상대적으로 크게 발생한 이유는 금형 제작 공정의 특성과 관련된 것으로 판단된다. FDM 기반 적층 공정에서는 비드 사이의 기공 및 내부 미세 결함이 발생할 수 있으며, 이러한 결함은 오토클레이브 공정 중 수지 빠짐 현상과 국부적인 접촉 조건 변화를 유발할 수 있다. 또한 3D 프린팅 금형에 사용된 열가소성 복합재 소재는 반복적인 고온 성형 과정에서 점탄성 거동에 따른 응력 이완 및 열 축적으로 인한 금형 자체의 변형이 발생할 수 있다[4,7].
따라서 향후 이러한 금형 제작 공정의 결함, 수지 빠짐 현상, 열가소성 소재의 응력 이완 및 금형 자체의 열 변형을 해석 모델과 공정 조건에 반영하면, 3D 프린팅 복합재 금형 기반 CFRP 패널의 변형량과 해석 오차를 줄일 수 있을 것으로 예상된다.
4.2 Omega(Ω) 형상 CFRP 시편의 spring-in 변형 검증
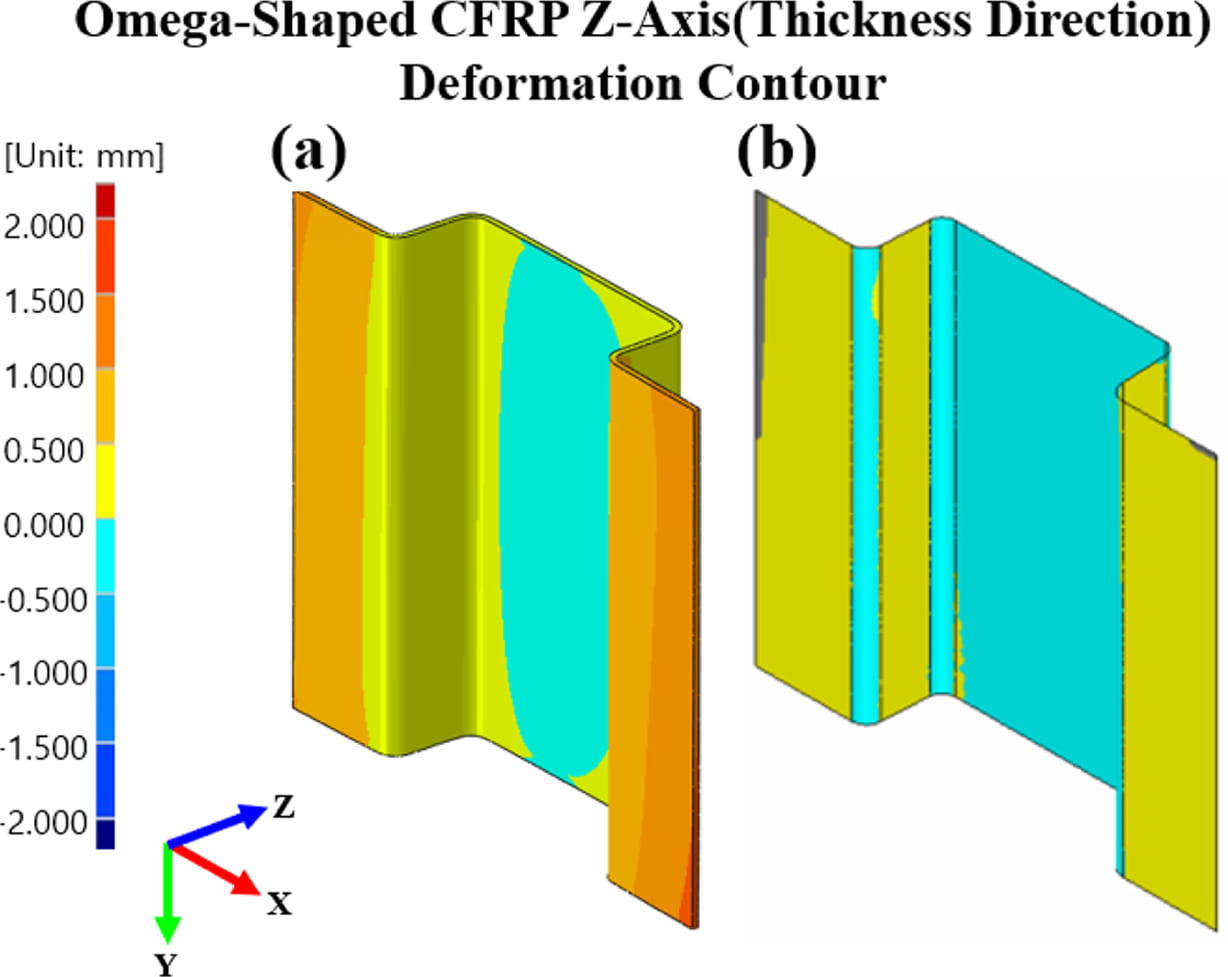
Omega(Ω) 형상 CFRP 시편도 4.1절의 평판형 모델과 동일한 절차로 해석 모델을 검증하기 위해 3D 스캐닝을 수행하였다. Fig. 9(b)에서 굽힘부의 성형 후 시편 각도가 금형 각도보다 작아지는 spring-in 경향을 확인하였다.
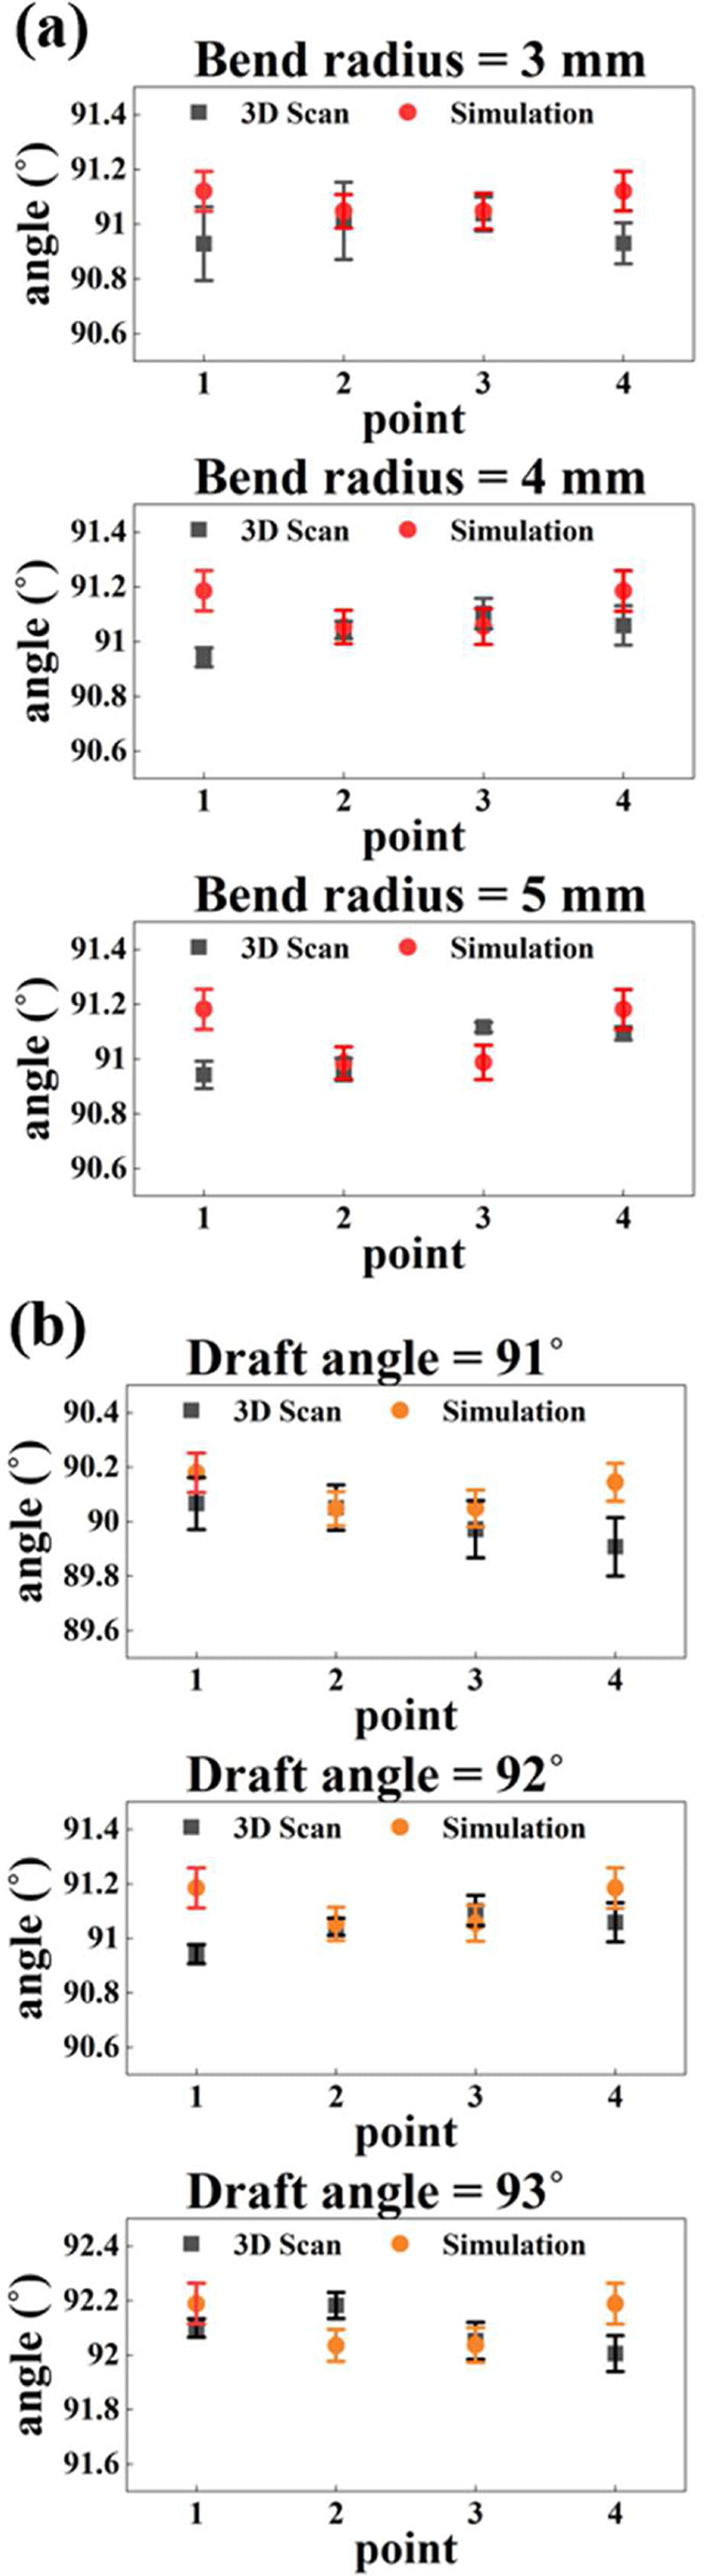
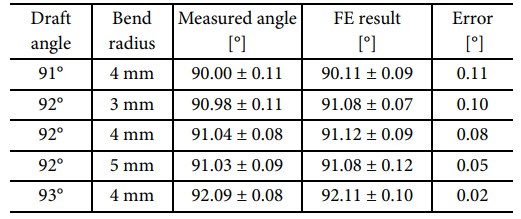
Table 7에 정리된 spring-in에 의한 시편별 각도 변형량을 확인하였을 때 드래프트 각도와 굽힘 반경 조건과 무관하게 금형 각도보다 약 0.91°~1.02° 작아지는 것으로 나타났다. 조건별로는 굽힘 반경 3, 4, 5 mm에서 각각 1.02°, 0.96°, 0.97°로 굽힘 반경에 따른 차이가 0.06° 이내였으며, 드래프트 각도 91°, 92°, 93°에서는 각각 1.00°, 0.96°, 0.91°로 드래프트 각도가 클수록 spring-in이 다소 감소하였다. 이는 오토클레이브 성형 및 냉각 과정에서 CFRP의 두께 방향 및 면내 방향 열팽창계수 차이, 수지의 화학 수축, 그리고 금형과 CFRP 사이의 열-기계적 구속 조건이 복합적으로 작용하여 굽힘부의 각도 감소를 유발한 결과로 판단된다.
또한 기존 평판형 해석 모델의 조건을 동일하게 적용하여 Omega(Ω) 형상 CFRP 시편에 대한 해석을 수행한 결과, 해석에서도 금형 각도보다 약 0.88°~0.92° 작아지는 spring-in 변형이 예측되었다. 해석값은 굽힘 반경 3, 4, 5 mm에서 각각 0.92°, 0.88°, 0.92°, 드래프트 각도 91°와 93°에서 각각 0.89°로 조건 간 차이가 0.04° 이내였으며, 실험에서 나타난 드래프트 각도에 따른 감소 경향은 뚜렷하게 재현되지 않았다. 실험 결과와 비교하면 Table 7에 나타낸 바와 같이 전체 조건에서 0.11° 이내의 오차를 보였으며, 이는 본 해석 모델이 Omega(Ω) 형상 CFRP 시편의 spring-in 변형 경향과 변형 정도를 예측할 수 있음을 의미한다. 조건별 오차는 드래프트 각도 91°에서 0.11°로 가장 컸고, 드래프트 각도 93°에서 0.02°로 가장 작았다.
위 결과를 Fig. 10에 나타내었으며, 각 점은 하나의 굽힘부에서 여섯 개 측정 단면(section)으로부터 얻은 각도의 평균값을, 오차 막대는 해당 측정값의 표준편차를 나타낸다. Fig. 10(a)와 Fig. 10(b)는 각각 굽힘 반경 변화와 드래프트 각도 변화에 따른 실험 및 해석 결과를 비교한 것이다. 이를 통해 드래프트 각도 및 굽힘 반경이 변화하더라도 해석 결과가 실험에서 관찰된 spring-in 변형 경향과 유사함을 확인할 수 있다. 굽힘부별로 보면 해석에서는 모든 조건에서 Point 1과 4의 각도가 Point 2와 3보다 0.07°~0.19° 크게 예측되어 대칭적인 분포를 보인 반면, 3D 스캔 결과에서는 굽힘부 간 각도 차이가 0.11°~0.18°였으나 뚜렷한 대칭성은 나타나지 않았다. 이에 따라 개별 굽힘부에서의 실험과 해석의 차이는 최대 0.24°였으며, 주로 Point 1과 4에서 크게 나타났다. 각 형상 조건당 시편은 1개이므로, Fig. 10의 오차 막대와 Table 7의 편차는 모두 시편 간 편차가 아니라 동일 시편 내 측정 위치 간 편차를 의미한다. Fig. 10의 오차 막대는 한 굽힘부에서 얻은 여섯 개 단면 각도의 표준편차이고, Table 7의 편차는 한 시편에서 측정한 24개(굽힘부 4개 × 단면 6개) 각도의 표준편차이다. 이는 4.1절 Table 6의 편차가 동일 조건으로 제작한 여러 시편 사이의 편차인 것과 성격이 다르다. 측정 위치 간 표준편차는 0.02°에서 0.14° 범위로, Table 7의 실험값과 해석값 차이(최대 0.11°)와 같은 수준이다. 즉 해석의 예측 오차는 동일 시편 내 측정 산포와 같은 수준이다.
그러나 Fig. 9(b)의 3D 스캔 변형 contour와 Fig. 10의 정량적 변형량 사이에는 일부 차이가 있다. 이는 4.1절에서 언급한 3D 프린팅 금형 제작 공정의 기공, 내부 미세 결함, 수지 빠짐 현상, 열가소성 소재의 응력 이완 및 금형 자체의 열 변형에 더하여, 실제 오토클레이브 공정의 열분포가 시뮬레이션에서 가정한 것처럼 완전히 균일하지 않고 이에 따른 응력 분포도 국부적으로 불균일하게 형성되기 때문으로 판단된다[7,10].
따라서 현재 해석 모델은 Omega(Ω) 형상 CFRP 시편의 spring-in 변형 경향과 변형 정도를 예측할 수 있으나, 향후 실제 공정 중 발생하는 비균일 열분포, 국부 응력 분포, 금형 제작 결함 및 금형 자체의 열 변형을 시뮬레이션에 반영한다면 spring-in 변형 예측 정확도가 더욱 향상될 것으로 예상된다.
|
Fig. 8 Warpage deformation comparison between 3D scan and FE results for flat CFRP: (a) metal mold and (b) 3D-printed mold (shaded bands: standard deviation between specimens fabricated under the same condition) |
|
Fig. 9 Deformation contour for Omega-shaped CFRP specimens: (a) FE simulation and (b) 3D scan |
|
Fig. 10 Comparison of corner angles between 3D-scan measurements and finite element predictions for Omegashaped CFRP specimens: (a) effect of bend radius and (b) effect of draft angle |
본 연구에서는 실제 노즐 이동 경로를 기반으로 3D 프린팅 복합재 금형의 요소별 재료 방향을 정의하고, 툴패스 및 적층 방향에 따른 탄성계수, 열팽창계수 및 열전도도의 방향 의존성을 반영한 유한요소해석 방법을 제안하였다. 제안한 방법은 CFRP 오토클레이브 성형 과정에서 발생하는 경화 수축, 열-기계 거동 및 탈형 조건을 고려하여 warpage와 spring-in 변형을 예측하도록 구성하였다.
S45C 금속 금형을 이용한 평판형 CFRP 패널 검증에서 10 ply 및 12 ply 조건의 실험 평균 총 변형량은 각각 0.86 mm와 1.31 mm였으며, 해석 결과는 각각 0.78 mm와 1.23 mm로 나타났다. 실험값과 해석값의 오차는 각각 0.08 mm와 0.08 mm로, 본 연구에서 적용한 경화도 의존 물성, 금형-CFRP 접촉 조건 및 탈형 조건이 금속 금형 기반 CFRP 패널의 warpage 변형을 적절히 재현할 수 있음을 확인하였다.
3D 프린팅 복합재 금형 조건에서는 10 ply 및 12 ply 패널의 실험 평균 총 변형량이 각각 2.24 mm와 3.03 mm로 금속 금형 조건보다 크게 나타났다. 툴패스 기반 직교이방성 물성을 적용한 해석 결과는 각각 2.84 mm와 3.65 mm였으며, 실험값과의 오차는 각각 0.60 mm와 0.62 mm였다. 이러한 차이는 3D 프린팅 금형 제조 과정에서 발생할 수 있는 기공, 내부 미세 결함, 수지 빠짐 현상, 열가소성 복합재의 응력 이완 및 금형 자체의 열 변형이 해석 모델에 충분히 반영되지 않았기 때문으로 판단된다. 따라서 제안한 방법은 3D 프린팅 복합재 금형 조건에서 warpage 변형의 경향을 포착할 수 있으나, 정량적 예측 정확도 향상을 위해서는 실제 금형의 제조 결함과 열변형 특성을 추가로 고려할 필요가 있다.
Omega(Ω) 형상 CFRP 시편의 spring-in 검증에서는 성형 후 시편의 각도가 금형 각도보다 0.91°에서 1.02° 감소하였으며, 해석에서는 0.88°에서 0.92°의 각도 감소가 예측되었다. 모든 조건에서 실험값과 해석값의 차이는 0.11° 이내로 나타났다. 이를 통해 제안한 해석 방법이 평판형 패널의 warpage 변형뿐 아니라 굽힘부를 포함하는 구조물의 spring-in 변형 경향과 변형 정도를 예측하는 데 적용될 수 있음을 확인하였다.
향후에는 실제 오토클레이브 공정의 비균일 열분포, 국부 응력 분포, 3D 프린팅 금형의 제조 결함 및 금형 자체의 열변형을 해석 모델에 반영할 필요가 있다. 이러한 요소가 보완된다면 3D 프린팅 복합재 금형을 활용한 CFRP 성형 공정의 변형 예측 정확도를 높이고, 소량 생산용 복합재 금형 설계 및 공정 조건 검토에 활용할 수 있을 것으로 기대된다.
본 연구는 ㈜아진산업의 “CFRP Autoclave Molding Process Using 3D Printing” 과제 지원을 받아 수행되었으며, 이에 진심으로 감사드립니다.
- 1. Radford, D.W., Development of Additively Manufactured Complex Tools for Autoclave Cure Composites, Final Technical Report IACMI/R019-2021/4.9, Colorado State University, Fort Collins, CO, USA, 2021.
-

- 2. Torpan, R., and Zaharia, S.-M., “Manufacturing Process of Helicopter Tail Rotor Blades from Composite Materials Using 3D-Printed Moulds,” Applied Sciences, Vol. 14, No. 3, 2024, 972.
-
- 3. Stiles, A., Kobler, W., Yeole, P., and Vaidya, U., “Photopolymer Formulation towards Large Scale Additive Manufacturing of Autoclave Capable Tooling,” Additive Manufacturing, Vol. 50, 2022, 102571.
-
- 4. Jayaraman, K., Dereims, A., Ejsmont, D., Raveendra, R., and Shree, S., Dimensional Stability of Low-Cost Thermoplastic Composite Molds, Final Technical Report IACMI/R009-2021/3.16, Michigan State University, East Lansing, MI, USA, 2022.
-
- 5. Kim, J., and Kang, B.S., “Enhancing Structural Performance of Short Fiber Reinforced Objects through Customized Tool-Path,” Applied Sciences, Vol. 10, No. 22, 2020, 8168.
-
- 6. Tekinalp, H.L., Kunc, V., Velez-Garcia, G.M., Duty, C.E., Love, L.J., Naskar, A.K., Blue, C.A., and Ozcan, S., “Highly Oriented Carbon Fiber-Polymer Composites via Additive Manufacturing,” Composites Science and Technology, Vol. 105, 2014, pp. 144-150.
-
- 7. Kunc, V., Lindahl, J., Dinwiddie, R., Post, B., Love, L., Duty, C., Matlack, M., Fahey, R.L., Jr., and Hassen, A.A., “Investigation of In-Autoclave Additive Manufacturing Composite Tooling,” Proceeding of the Composites and Advanced Materials Expo (CAMX 2016), Anaheim, CA, USA, Sep. 26-29, 2016.
- 8. Bianchi, I., Gentili, S., Greco, L., Mancia, T., Simoncini, M., and Vita, A., “3D Printed Molds for Manufacturing of CFRP Components,” Procedia CIRP, Vol. 118, 2023, pp. 816-821.
-
- 9. Bere, P., Neamtu, C., and Udroiu, R., “Novel Method for the Manufacture of Complex CFRP Parts Using FDM-Based Molds,” Polymers, Vol. 12, No. 10, 2020, 2220.
-
- 10. Blanco, S., You, H., Kerekes, T.W., and Yun, G.J., “Cure-Induced Residual Stress Buildup and Distortions of CFRP Laminates with Stochastic Thermo-Chemical and Viscoelastic Models: Experimental Verifications,” Mechanics of Advanced Materials and Structures, Vol. 29, No. 19, 2022, pp. 2740-2756.
-
- 11. Kerekes, T.W., Lim, H.J., Joe, W.Y., and Yun, G.J., “Characterization of Process-Deformation/Damage Property Relationship of Fused Deposition Modeling (FDM) 3D-Printed Specimens,” Additive Manufacturing, Vol. 25, 2019, pp. 532-544.
-
- 12. Yu, J.W., and Kim, W.D., “Prediction of Temperature and Degree of Cure of Carbon Fiber Composites Considering Thermal Chemical Reaction,” Composites Research, Vol. 36, No. 5, 2023, pp. 315-320.
-
- 13. Lee, W.I., Loos, A.C., and Springer, G.S., “Heat of Reaction, Degree of Cure, and Viscosity of Hercules 3501-6 Resin,” Journal of Composite Materials, Vol. 16, No. 6, 1982, pp. 510-520.
-
- 14. Bapanapalli, S.K., and Smith, L.V., “A Linear Finite Element Model to Predict Processing-Induced Distortion in FRP Laminates,” Composites Part A: Applied Science and Manufacturing, Vol. 36, No. 12, 2005, pp. 1666-1674.
-
- 15. Hashin, Z., “Analysis of Properties of Fiber Composites with Anisotropic Constituents,” Journal of Applied Mechanics, Vol. 46, No. 3, 1979, pp. 543-550.
-
- 16. Bogetti, T.A., and Gillespie, J.W., Jr., “Process-Induced Stress and Deformation in Thick-Section Thermoset Composite Laminates,” Journal of Composite Materials, Vol. 26, No. 5, 1992, pp. 626-660.
-
- 17. Yoon, D.-H., Byeon, J.-H., Seo, K.-H., Kwon, Y.-J., and Choi, J.-H., “Analysis of Thermal Residual Deformation Using Different FVFs for Each Ply,” Composite Structures, Vol. 345, 2024, 118368.
-
 This Article
-
2026; 39(5): 507-517
Published on Oct 31, 2026
- 10.7234/composres.2026.39.5.507
- Received on Jul 19, 2026
- Revised on Aug 14, 2026
- Accepted on Sep 14, 2026
Services
Shared
Correspondence to
- Jin-Ho Choi*, Hyoung-Jun Lim*
-
Aerospace and Defense Convergence, Gyeongsang National University
- E-mail: choi@gnu.ac.kr, hj.lim@gnu.ac.kr
 Copyright ⓒ The Korean Society for Composite Materials. All rights reserved.
Gangnam Mirae Tower, Suite 601, 174 Saimdang-ro, Seocho-gu, Seoul 06627, South Korea
Tel: +82-2-598-1550 Fax: +82-2-598-1557 E-mail: composites@kscm.re.kr