

- Correlation between Crystallization and Mechanical Behavior of Polyphenylene Sulfide Composites with High Loading of Glass Fiber
Beom-Gon Cho*†
* Department of Polymer Science and Engineering, Kumoh National Institute of Technology
- 고함량 GF를 함유한 PPS 복합재의 결정화 및 기계적 거동 상관 분석
조범곤*†
This article is an open access article distributed under the terms of the Creative Commons Attribution Non-Commercial License (http://creativecommons.org/licenses/by-nc/4.0) which permits unrestricted non-commercial use, distribution, and reproduction in any medium, provided the original work is properly cited.
Poly (phenylene sulfide) (PPS) is a high-performance engineering plastic with excellent rigidity, chemical resistance, and electrical insulation properties. Meanwhile, PPS composites with high glass fiber (GF) content enhance the mechanical properties of PPS, expanding its application potential. However, the crystallinity and mechanical properties of PPS/GF composites have been found to vary depending on the mold temperature during injection molding process. In this study, PPS composites with high loading of GF (65 wt.%) were fabricated via injection molding under different mold temperatures to investigate their mechanical and crystalline properties. The results indicate that higher mold temperatures allow sufficient crystallization time, leading to increased crystallinity. This enhanced crystallinity contributes to improved mechanical performance, as demonstrated by higher tensile strength, flexural strength, and hardness. Fracture surface analysis of 3-point bending-tested specimens provided insights into GF orientation and micropore morphology. These findings contribute to optimizing the processing conditions of PPS/GF composites, making them more suitable for high-performance capacitor housing applications.
Polyphenylene sulfide(PPS)는 우수한 강성, 내화학성 및 전기 절연성을 갖춘 고성능 엔지니어링 플라스틱이다. 한편, 유리섬유(GF) 함량이 높은 PPS 복합재는 PPS의 기계적 특성을 향상시켜 응용 가능성을 넓히고 있다. 그러나 PPS/GF 복합재의 결정화도와 기계적 특성은 사출 성형 공정 중 금형 온도에 따라 달라지는 것으로 알려져 있다. 본 연구에서는 다양한 금형 온도에서 사출 성형을 통해 65 wt.%의 고함량의 유리섬유를 함유한 PPS 복합재를 제작하고 그 기계적 및 결정화 특성을 조사했다. 연구 결과, 금형 온도가 높을수록 충분한 결정화 시간을 확보하여 결정화도가 증가하는 것을 확인했다. 이러한 결정화도 증가는 인장 강도, 굴곡 강도 및 경도의 증가로 나타나는 기계적 성능 향상에 기여했다. 3점 굽힘 시험을 통해 얻은 시편의 파단면 분석을 통해 유리섬유의 배향 및 미세 기공 형태를 파악할 수 있었다. 본 연구 결과는 PPS/GF 복합재의 가공 조건을 최적화하여 고성능 커패시터 하우징 응용 분야에 더욱 적합하게 만드는 데 기여할 것이다.
Keywords: 폴리페닐렌 설파이드(Poly (phenylene sulfide) (PPS)), 복합재료(Composite), 유리섬유(Glass fiber), 금형온도(Mold temperature), 결정화도(Crystallinity), 기계적 물성(Mechanical property)
Polyphenylene sulfide(PPS)는 우수한 기계적 특성, 열적 안정성 및 화학적 내구성을 동시에 갖춘 고성능 열가소성 수지로, 산업 전반에서 활용도가 지속적으로 증가하고 있다. PPS는 높은 치수 안정성과 난연성을 나타내며, 다양한 화학약품 및 고온 환경에서도 물성 저하가 적어 자동차, 항공우주, 전기·전자 산업 분야에서 핵심 엔지니어링 플라스틱으로 자리매김하고 있다[1,2]. 특히 전기·전자 부품에서는 장기 신뢰성이 요구되기 때문에 PPS의 우수한 절연 특성과 내열 특성이 중요한 장점으로 작용한다. 이러한 PPS의 물성을 더욱 향상시키기 위해 유리섬유(glass fiber, GF)를 보강한 PPS/GF 복합소재가 널리 개발되고 있다. 유리섬유 보강은 PPS의 강성 및 기계적 강도를 효과적으로 향상시키는 동시에 열변형을 억제하여 치수 안정성을 개선하는 데 기여한다. 그 결과 PPS/GF 복합소재는 구조적 안정성과 정밀도가 요구되는 전자부품용 소재로 적합하며, 최근에는 필름 커패시터 하우징과 같은 고신뢰성 전기·전자 부품에 활발히 적용되고 있다[3-5].
PPS/GF 복합소재의 물성 발현에는 결정구조가 중요한 역할을 한다. PPS는 반결정성 고분자로서, 결정화도 및 결정 형태는 기계적 강도, 열적 안정성, 전기적 특성 등 다양한 물성에 직접적인 영향을 미친다. 특히 유리섬유가 고함량으로 포함된 경우, 결정화 거동은 섬유매트릭스 계면 특성과 밀접하게 연관되어 복합소재의 전반적인 성능을 좌우한다. 따라서 PPS/GF 복합소재의 결정구조를 체계적으로 이해하는 것은 가공 조건 설정과 성능 예측 측면에서 매우 중요하다. 일반적으로 PPS의 결정화 거동은 가공 중 사출 조건에 크게 의존한다. 사출 성형 공정에서의 금형 온도 및 냉각 속도는 결정 성장 시간과 결정 형태를 변화시키며, 이는 최종 제품의 물성 차이로 이어진다. 특히 전자부품용 커패시터 하우징과 같이 치수 안정성과 기계적 신뢰성이 동시에 요구되는 응용 분야에서는 사출성형 조건에 따른 결정구조 제어가 필수적이다.
기존 연구에서는 PPS 및 PPS 기반 복합소재의 사출성형 조건에 따른 결정화 거동에 대해 다수의 연구가 보고된 바 있다. Jeong 등은 냉각 온도 변화가 PPS/GF 복합소재의 결정화도와 기계적 물성에 영향을 미친다고 보고하였으며, Zuo 등은 냉각 속도에 따른 결정구조 변화가 물리적 특성에 중요한 영향을 미친다는 점을 제시하였다[7,8]. 이러한 연구들은 사출성형 조건이 PPS/GF 복합소재의 물성 제어에 있어 핵심 변수임을 명확히 보여준다[14,15]. 그러나 대부분의 선행 연구는 소재 특성 분석에 초점을 맞추고 있으며, 필름 커패시터 하우징과 같은 실제 전자부품 적용을 고려한 PPS/GF 복합소재의 결정화 거동과 물성 간의 상관관계를 체계적으로 분석한 연구는 상대적으로 부족한 실정이다. 특히 고함량 유리섬유 강화 PPS 복합소재에서 금형 온도 변화에 따른 결정구조, 섬유 배향 및 기계적 특성의 연계 분석은 충분히 이루어지지 않았다.
이에 본 연구에서는 필름 커패시터 하우징 적용을 목적으로 고함량의 GF가 분산된 PPS 복합소재의 결정화 거동을 체계적으로 분석하고, 금형 온도가 결정구조 및 물성에 미치는 영향을 중점적으로 고찰하였다. X선 회절(XRD) 및 시차주사열량계(DSC)를 이용하여 결정화도, 결정상 구성 및 결정 크기를 분석하였으며, 인장 및 굴곡 특성, 경도 특성, 동적 기계적 특성, 그리고 매트릭스 내 유리섬유 배향 특성을 평가하여 결정화 거동과 물성 간의 상관관계를 규명하고자 하였다. 본 연구 결과는 PPS/GF 복합소재의 가공 조건에 따른 결정구조 변화와 물성 거동을 종합적으로 이해하는 데 기초 자료를 제공하며, 전자부품용 커패시터 하우징에 요구되는 고신뢰성 및 고내구성 복합소재 설계에 유용한 지침을 제시할 것으로 기대된다.
2.1 PPS/GF 복합재 제조
본 실험의 복합소재 제작에 사용된 65 wt.%의 단섬유 강화 PPS 컴파운드는 Toray Advanced Composites Corporation (Tokyo, Japan)에서 공급받았다. 또한 PPS/GF 복합재 사출 간 가공성 및 치수 안정성 등의 요구 특성을 조절하기 위한 소량의 무기 충전제인 탄산칼슘이 첨가되었다. 평판 시편은 배럴 온도를 300 °C로 설정한 사출 성형 방식으로 제작되었다. 사출 금형 온도를 독립 변수로 변화시켜 PPS/GF 65 wt.% 복합재의 시편 특성 변화를 분석했다. 금형 온도는 80, 100, 120, 140, 160 °C로 설정하여 사출된 고분자 수지를 각각의 온도에서 냉각시켰다. 또한, 금형 온도를 안정화하기 위해 절연판과 온도 제어 시스템을 설치했다. 성형된 제품은 각각 dog bone 타입, 직사각형 판형 타입을 제작하여 인장, 굽힘 시험을 실시하였다.
2.2 PPS/GF 복합재의 결정학적 거동 분석
복합재 내 PPS의 결정화 거동은 X선 회절(XRD)을 통해 분석하였다. PPS/GF 복합재료의 XRD 패턴은 고해상도 X선 회절기(MiniFlex600, Rigaku, Tokyo, Japan)를 사용하여 40kV, 20mA의 Cu Kα 타겟으로 2θ 범위 550°에서 5°/min의 속도로 측정하였다. 복합재료의 결정립 크기는 다양한 반사면(110, 200)에서 다음과 같은 Scherrer 방정식을 이용하여 계산하였다.

여기서 H는 결정립 크기, λ는 X선의 파장, β는 반치폭(2θ)이다. 또한, 필름의 결정화 지수(CI)는 다음 식을 이용하여 계산하였다.

여기서 Ac는 결정 피크의 적분 면적이고, Aa는 비정질 헤일로 아래의 적분 면적이다. 열 분석은 시차 주사 열량계(DSC, DSC400, Perkin Elmer, Waltham, MA, USA)를 이용하여 수행하였다. DSC 측정 동안 질소 가스를 20 mL/min의 유속으로 챔버에 주입하였다. 시료의 결정화 등온선은 가열-냉각 사이클을 통해 조사하였다. 시료는 먼저 30 °C에서 350 °C까지 10 °C/min의 승온 속도로 가열한 후, 다시 30 °C까지 10 °C/min의 속도로 냉각하였다. 세 번째 스캔은 30 °C에서 350 °C까지 10°C/min의 속도로 수행되었으며, 이 과정에서 용융 흡열 피크가 확인되었다. 결정화도(Χc)는 다음과 같이 계산되었다.
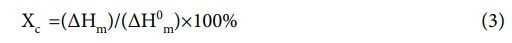
여기서 ∆H0m (150.4 J/g)은 100% 결정성 PPS의 용융 엔탈피이다.
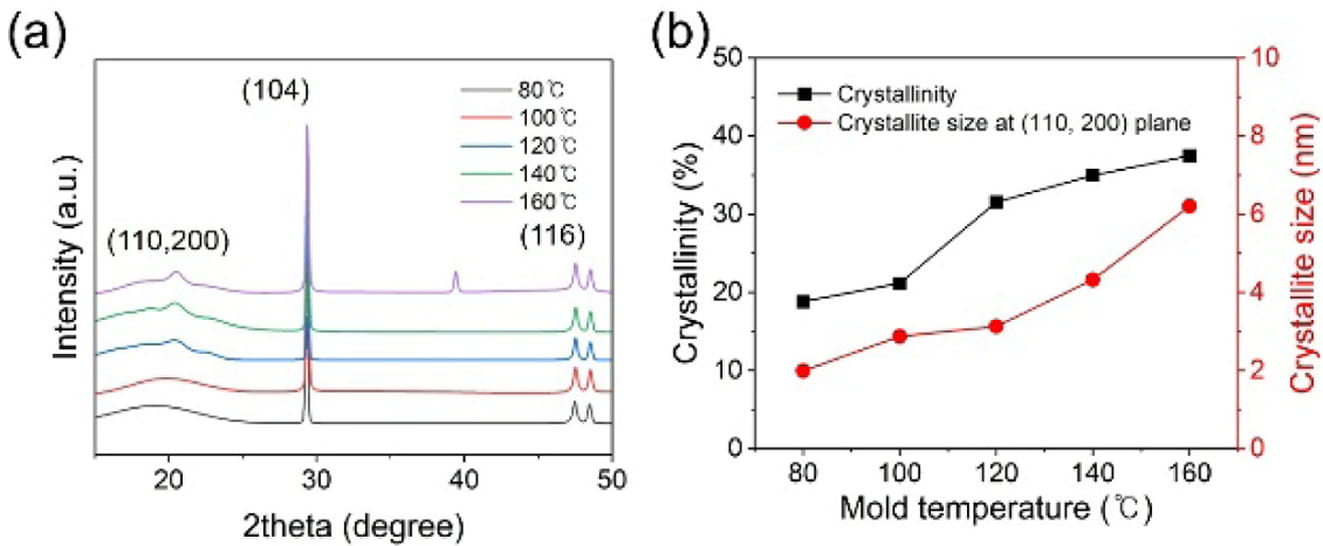
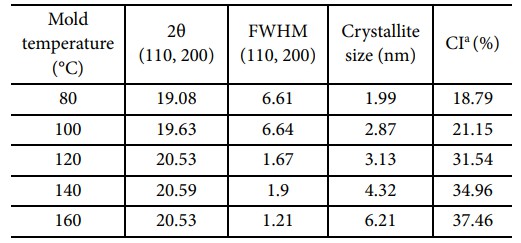
Fig. 1과 Table 1에서 보면, XRD 결과, 금형 온도가 증가할수록 PPS 특성 피크인 (110, 200) 결정면 피크가 20°에서 점점 발현하여 증가하는 양상을 볼 수 있으며, 금형 온도가 높을수록 PPS chain이 결정화하는 데 충분한 시간이 소요되어 결정화도가 증가하였음을 판단할 수 있으며, 또한 결정화로 인한 결정크기 결과를 통해서도 금형 온도의 증가가 PPS의 결정화에 영향을 미친다는 것을 확인할 수 있다[9,10,14,15]. 한편, quartz (101) 결정면과 hexagonal calcite (104) 결정면과 관련된 28°와 30°의 두 개의 강한 피크가 모든 경우에서 초기 형태를 유지하는 것을 볼 수 있으며, 또한 48° 피크는 (116) calcite plate와 관련이 있다. 이는 컴파운드에 포함된 탄산칼슘계 무기 첨가제에서 기인한 것으로 해석되며, 고분자 복합재료의 소수성이나 기계적 열적 특성, 특히 불연성을 나타내는 표면 코팅용 충전재로 널리 사용된다. 또한, 나노 크기의 광물은 섬유와 매트릭스 사이의 계면에서 핵 생성 부위 역할을 하여 이들의 계면 결합을 강화시켜 매트릭스에서 섬유로 균일한 응력 전달을 가능하게 하며, 게다가 수많은 나노 입자가 복합재 표면에 소수성을 부여하여 흡습성을 감소시킨다[11-13,17].
2.3 PPS/GF 복합재의 열적 거동 분석
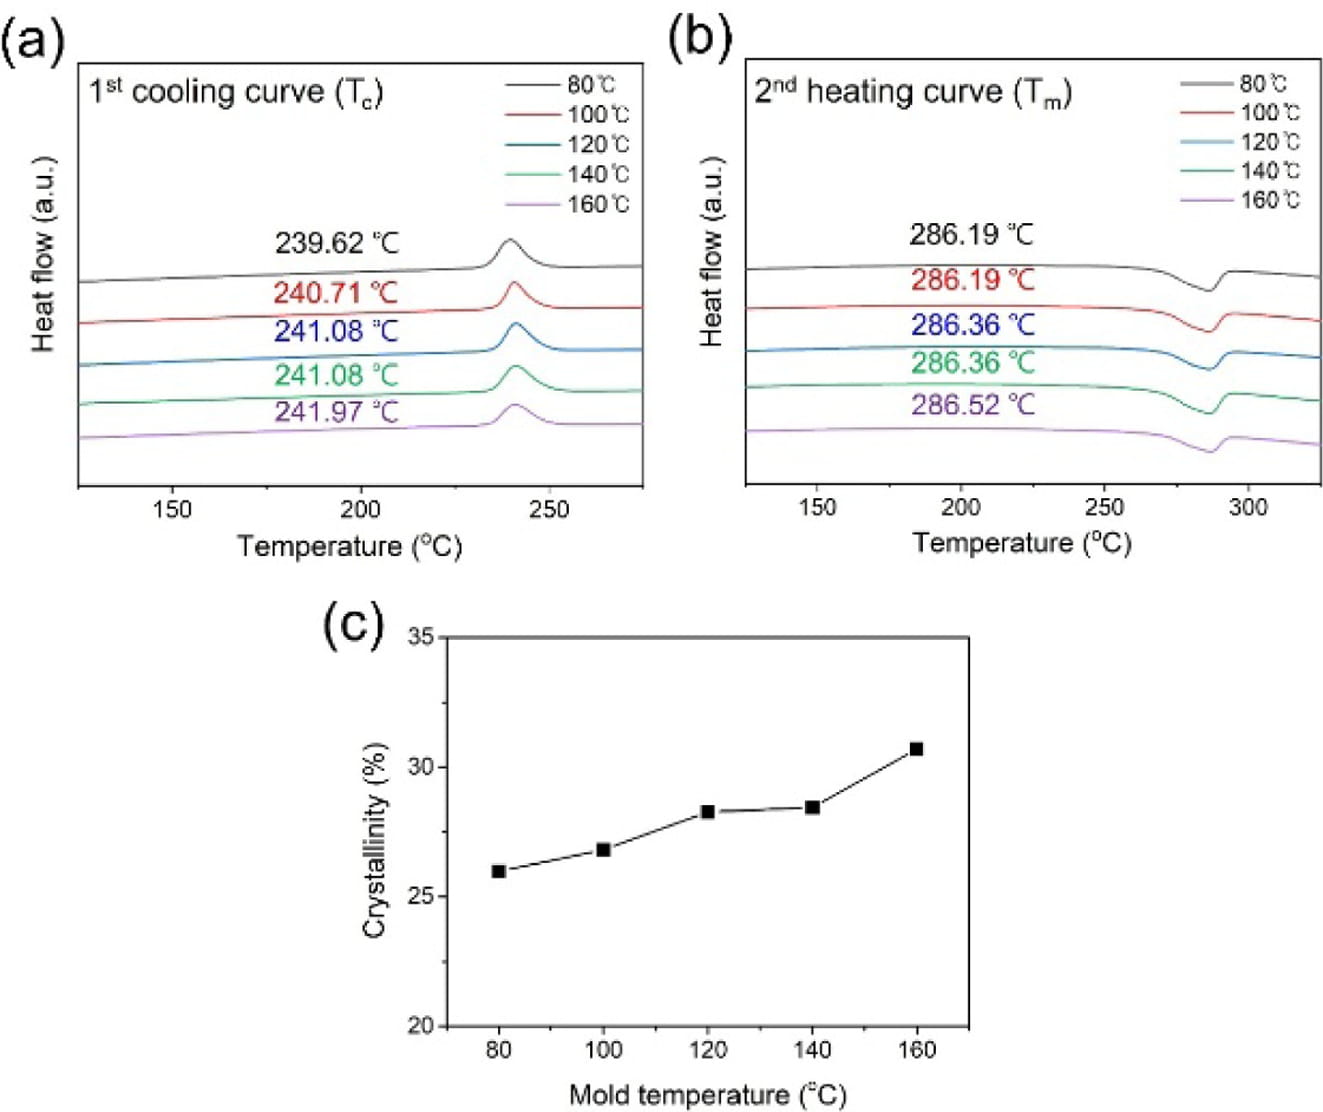
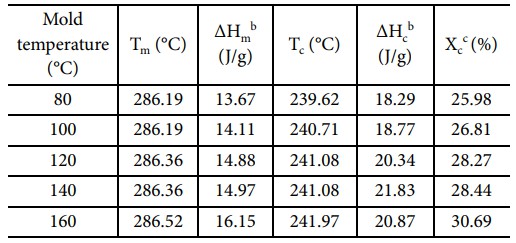
시차 주사 열량계를 이용하여 2 사이클 승온하여 용융점과 결정화온도를 측정하여 그로부터 결정화도를 계산하여 상대적인 결정화도 비교 분석을 시행하였다. Fig. 2에서 보듯이, 금형 온도별 PPS 복합재의 용융점(Tm)과 결정화온도(Tc)는 비슷한 경향을 나타내었으며, 점차 증가하는 양상을 나타내었다. 금형 온도가 높을수록 결정이 더 조밀하게 형성되어 용융 엔탈피가 증가하기 때문에 결과적으로 결정화도가 증가한다. 따라서 사출 금형 온도가 160 oC일 때 가장 높은 결정화도를 보였으므로, 이는 XRD 결과로부터 얻은 결정화 거동과 유사한 결과를 DSC 분석을 통해 도출함으로써, PPS/GF 복합소재의 사출 금형 온도는 160 oC가 적정 온도라고 판단된다[14,15].
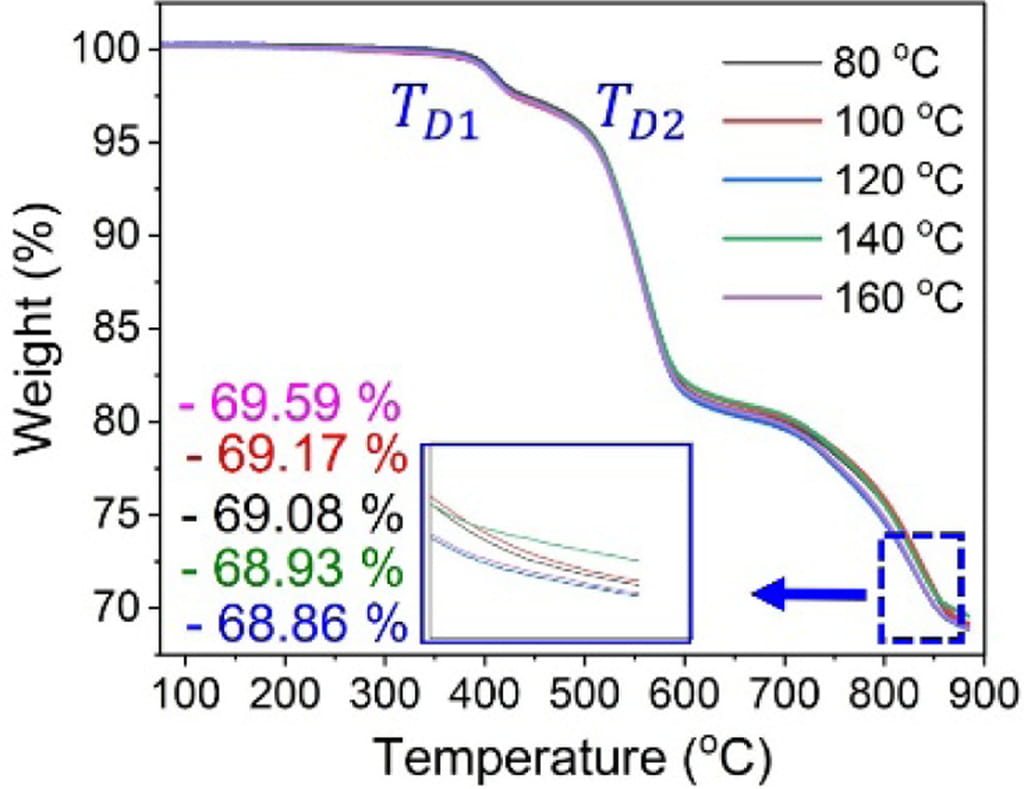
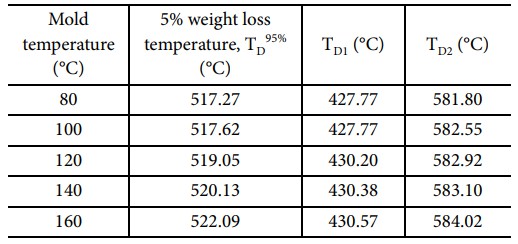
또한 PPS/GF 복합재의 열 안정성을 열중량 분석기(TGA)(TGA4000, Perkin Elmer, USA)를 사용하여 질소 분위기(유속 20 mL/min)에서 조사했다. 시료는 30 oC에서 900 oC까지 10 oC/min의 승온 속도로 열처리했다. Fig. 3에서 볼 수 있듯이, PPS 복합재의 금형 온도별 조건의 5% loss (TD95 %) 온도가 금형 온도 증가에 따라 다소 증가하였고, 1차 분해가 나타나는 온도(TD1)는 427~430 oC 사이로 나타났으며, matrix인 PPS가 분해되는 온도(TD2)는 약 평균 582 oC임을 확인하였다. 900 oC까지 승온시킨 모든 조건에서 65%의 유리섬유를 제외한 무기물이 약 5% 가량 남는 것을 확인하였다[8,20].
2.4 PPS/GF 복합재의 기계적 물성 분석
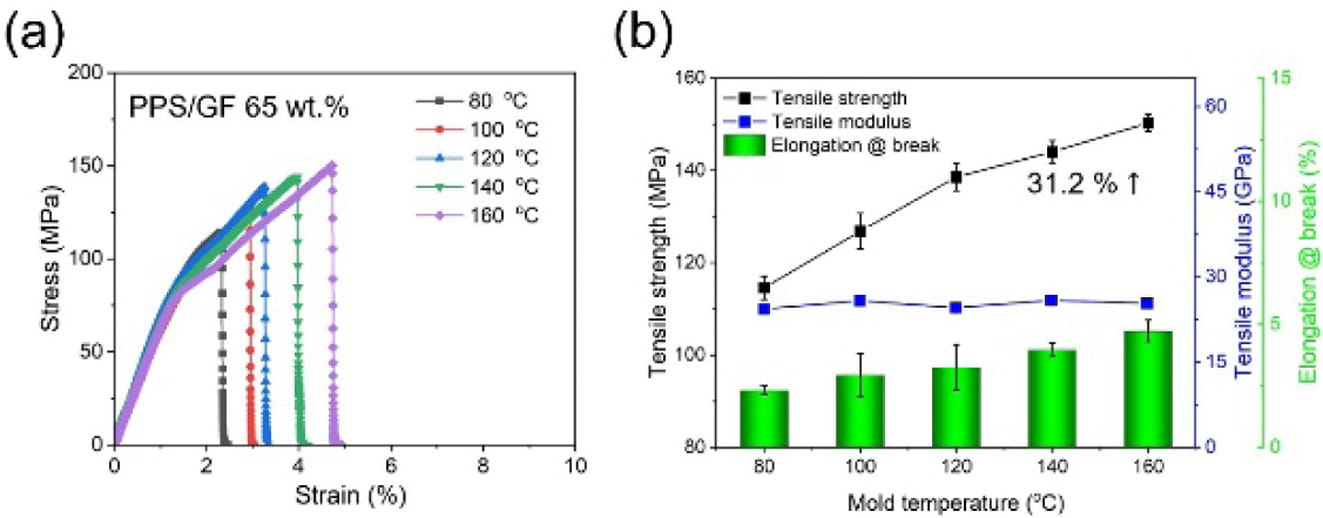
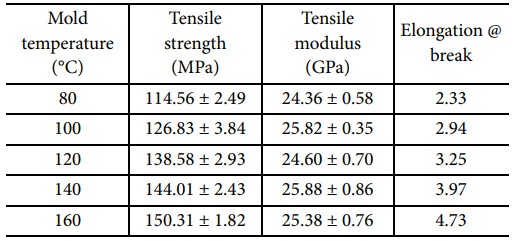
복합재료의 인장 특성은 ASTM D638 표준에 따라 크로스헤드 속도 5 mm/min으로 인장 시험기(MINOS-300, MTDI, Daejeon, Republic of Korea)를 사용하여 측정하였다. 시편의 인장 강도, 변형률 및 탄성 계수는 7회 측정하였다. 인장시험 결과, PPS/GF 복합소재의 금형 온도가 증가함에 따라 인장강도(150 MPa, 31.2% 증가)와 탄성률이 증가하는 경향을 보였다(Fig. 5(b), Table 4). 연신율 측정 결과, 금형온도가 증가할수록 소재 내 PPS 체인들이 안정적으로 붙어 있기 때문에 PPS matrix와 GF filler의 접촉 면적이 넓어져 신율이 증가하였으며, 80 oC 온도 조건보다 160 oC의 온도에서 인장 강도와 신율 모두 향상되기 때문에 인성이 좋아졌다고 판단된다. 하지만 GF함량이 높기 때문에 강도 증가율 대비 연신율의 증가율은 상대적으로 낮은 양상을 보이며, 고함량의 필러 첨가에 의해 복합재의 brittleness가 증가했다고 판단된다. 금형온도 80, 100 oC 조건에서 사출 시, 각각 114 MPa, 126 MPa 로 상대적으로 낮은 물성을 보이지만 120 oC 이상에서 물성 증가가 지속되어 160 oC 금형 온도에서 가장 높은 인장 강도를 가지는 것을 확인할 수 있다. 이는 65 wt.%의 고함량 GF가 첨가됨에 따라 낮은 금형 온도에서 금형 벽면 부근의 PPS가 빠르게 고화되어 유동성과 섬유 다발 사이의 함침성이 충분히 확보되지 못했기 때문으로 판단된다. 또한 80 및 100 oC의 낮은 금형 온도에서는 충전 직후의 급격한 냉각으로 인해 유동 과정에서 형성된 분자사슬 및 섬유 배향이 충분히 완화되지 못하고 고정되면서 잔류응력이 증가했을 가능성이 있다. 이와 함께 GF 다발 사이의 미세 불완전 함침 및 미세공극이 응력집중원으로 작용하여 조기 파단을 유도함으로써 파단 연신율을 저하시킨 것으로 판단된다. 하지만 120 oC 이상의 금형온도 조건에서는 PPS 유동이 효과적으로 일어남에 따라 금형 내 함침 상태 및 사출 성능이 향상되었으며, GF 배향성 또한 확보하여 높은 인장강도를 보이는 것을 확인할 수 있다[6,16,19].
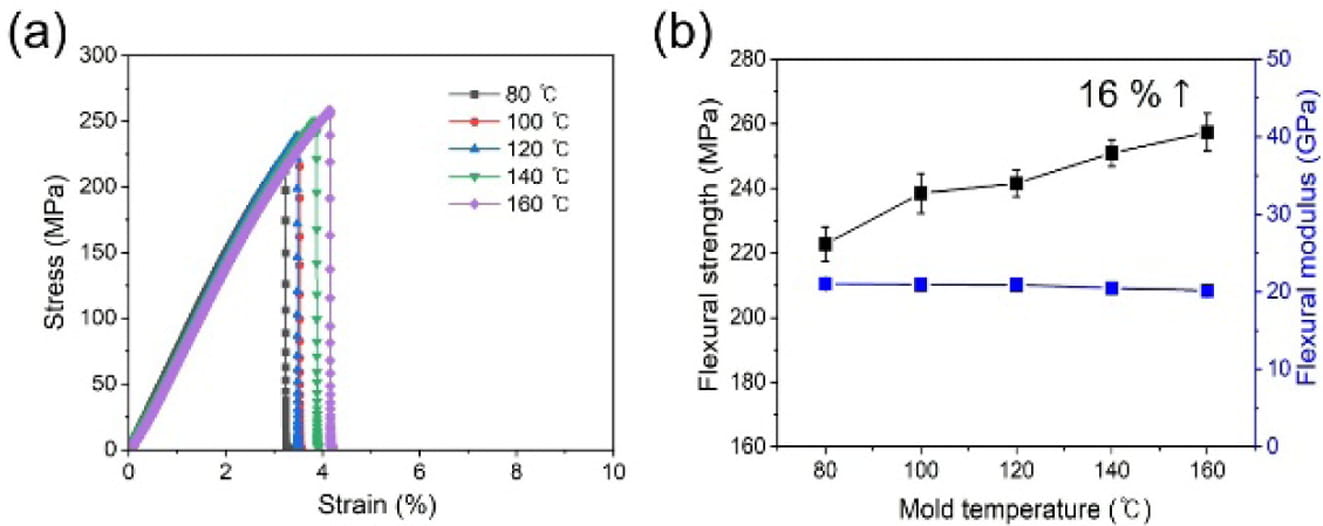
복합재료의 굴곡 시험은 ASTM D790 표준에 따라 3점 굽힘 모드(80 × 10 × 4 mm³, 지지대 길이 52 mm)로 수행하였다. 모든 시편의 굴곡 시험에는 2.8 mm/min의 일정한 크로스헤드 속도를 사용하였다. 굴곡 강도는 다음 식을 사용하여 계산하였다.

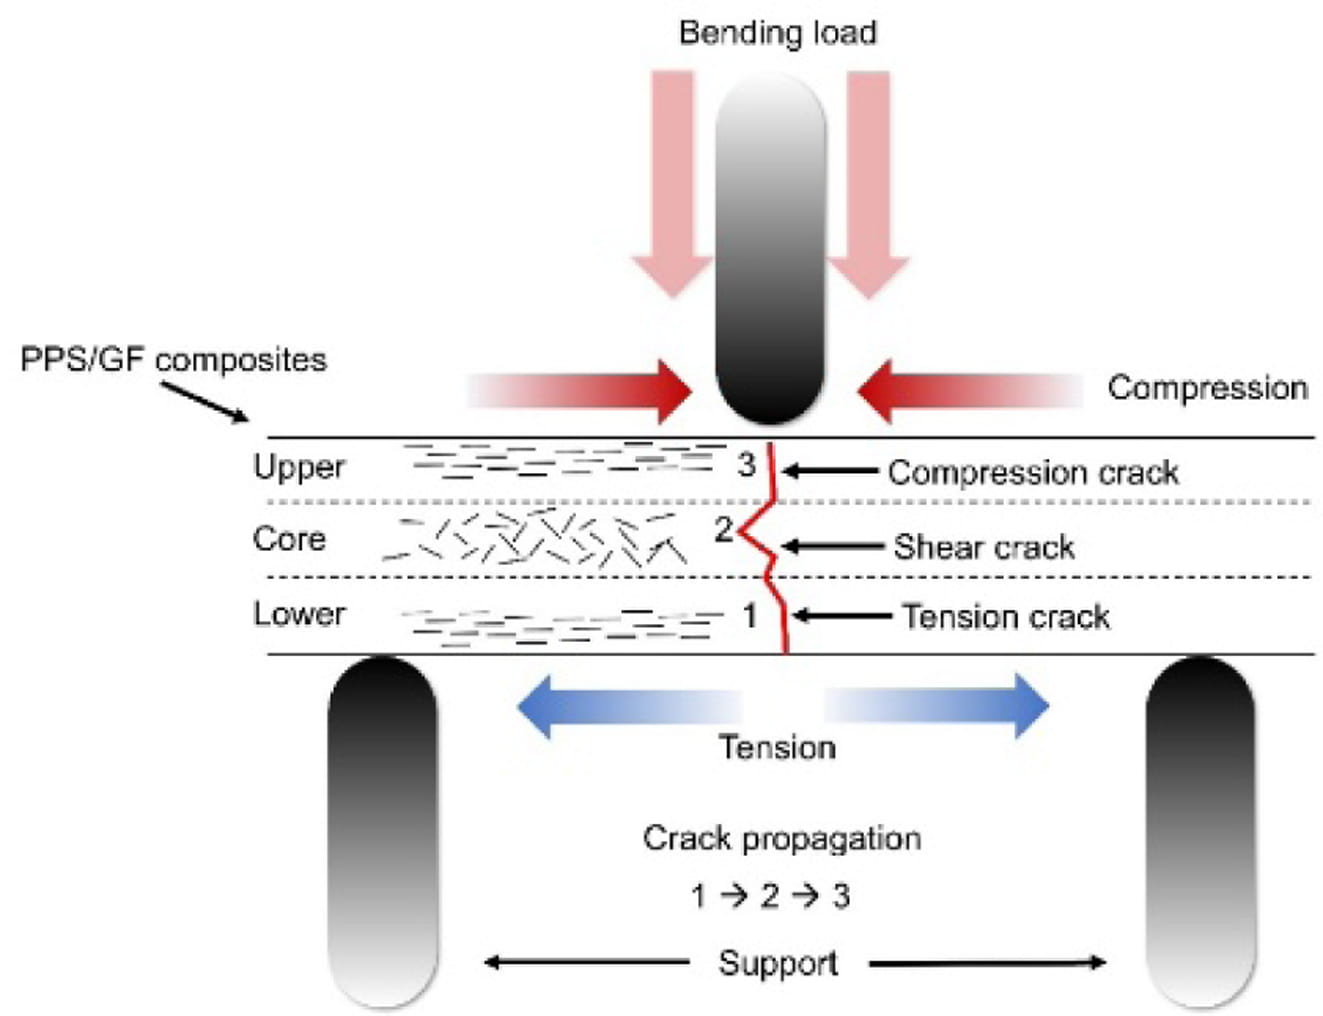
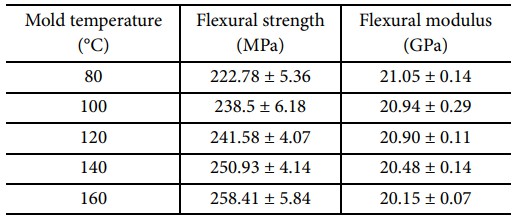
여기서 Fs는 굴곡 강도, P는 최대 하중, L은 지지대 길이, b는 폭, d는 시편 두께이다. 굴곡 강도는 인장 강도 결과와 유사하게 금형 온도 증가에 따라 증가하는 경향을 보였고, 굴곡 탄성률은 모든 조건에서 비슷한 거동을 보이는 것을 확인할 수 있었다. Fig. 7, Table 5에서 볼 수 있듯이, PPS 복합재의 금형 온도가 증가함에 따라 굴곡강도는 222 MPa에서 258 MPa로 약 16% 향상되었으며, 굴곡 탄성률은 약 20 GPa로 나타났다. 복합재 내 유리섬유가 고함량 (65 wt.%) 첨가되었기 때문이라 판단되며 이를 규명하기 위해 복합재의 파단된 단면을 분석하였다. 한편 Fig. 8에서 볼 수 있듯이, 사출성형공정에서 유리섬유는 금형면과 맞닿는 표면층(Skin Layer)에서는 높은 전단응력의 영향으로 인해 유리섬유는 흐름방향으로 배향되며, 반대로 중심층(Core Layer) 에서는 전단응력이 거의 작용하지 않아 흐름과 직각방향으로 흐르는 것으로 알려져 있다[4,20].
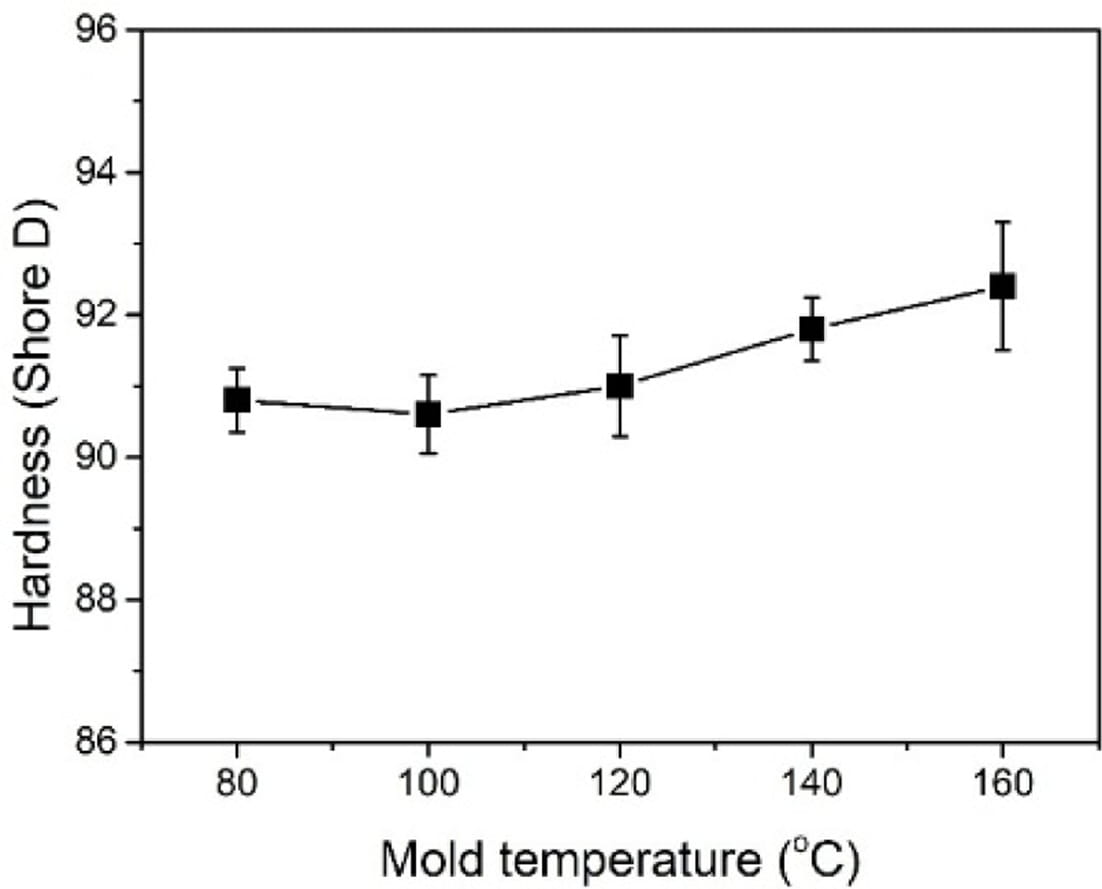
또한, 복합재료의 경도는 ASTM D2240 표준(100 × 100 × 3 mm³)에 따라 shore D 경도 시험을 통해 측정했다. Shore D 경도 측정법은 플라스틱이 무를수록 Shore A, 단단할수록 Shore D를 사용하여 표면 경도를 평가할 수 있으며, 로크웰 결과와 유사하게 PPS/GF 복합소재의 사출 금형온도가 증가함에 따라 경도가 증가하는 거동을 나타낸다. Fig. 9에서 보면, 초기 금형 온도인 80 oC 조건에서 90.8을, 금형 온도가 2배인 160 oC 조건에선 92.4를 보이며 증가하는 경향을 보이며, 고분자의 결정화가 클수록 표면 경도는 증가하는 양상을 나타내기 때문에 결정성 증가를 예상해볼 수 있다.
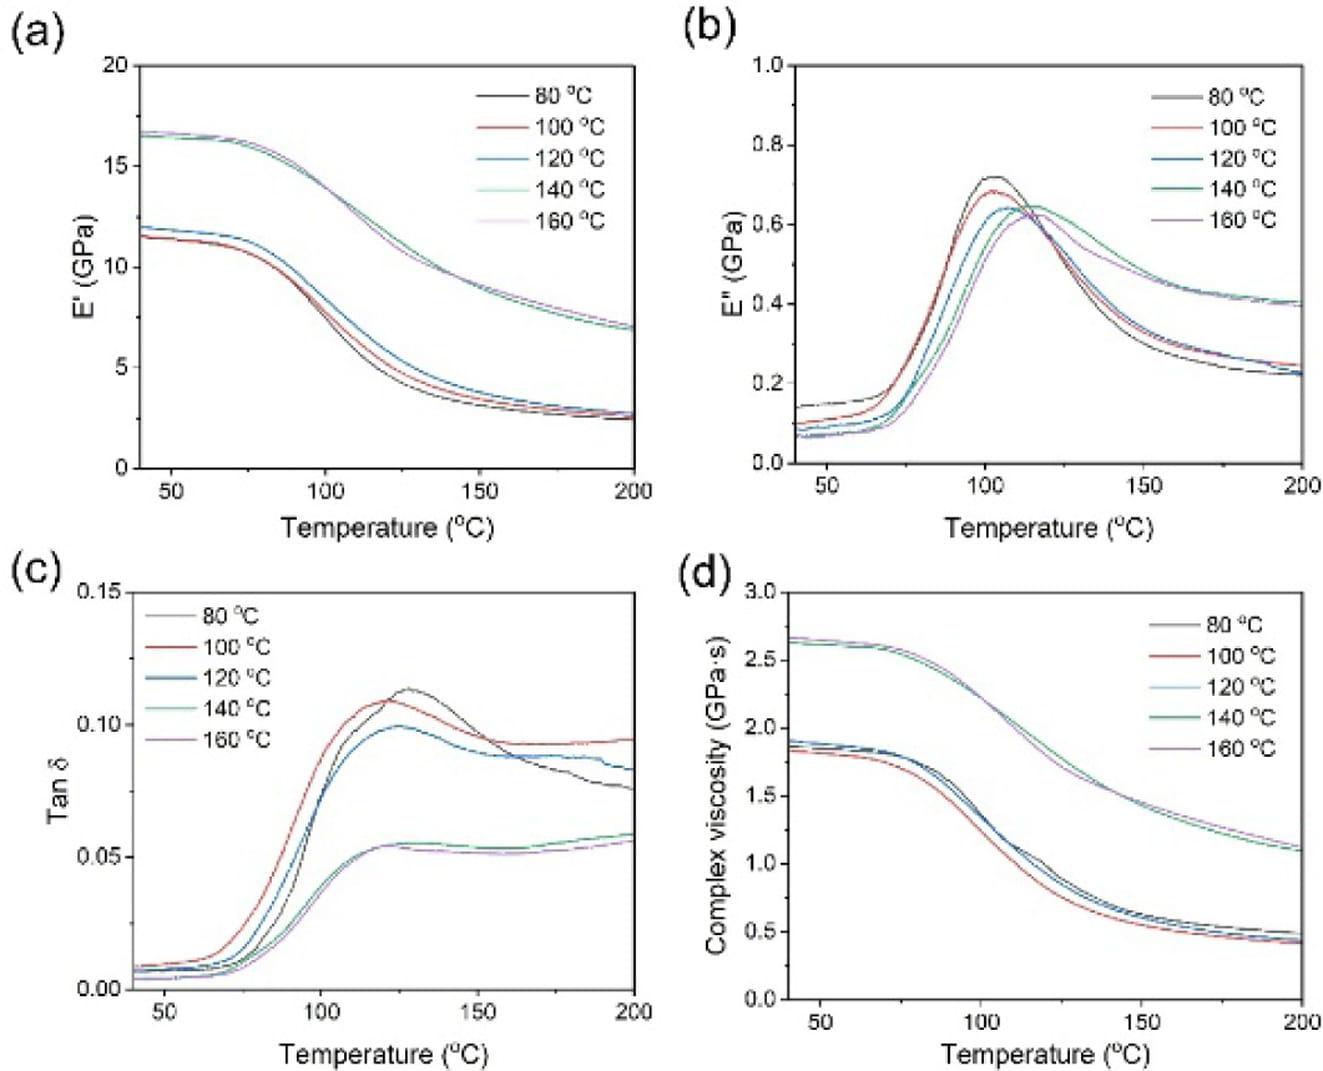
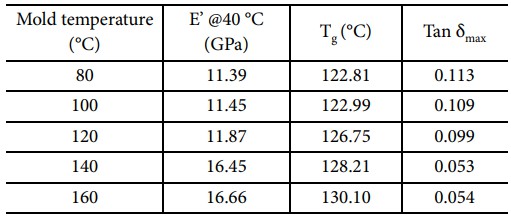
복합재료의 동적 기계적 거동은 ASTM D4065 표준에 따라 동적 기계 분석 장비(DMA8000, Perkin Elmer, USA)를 사용하여 분석했다. 측정은 3점 굽힘 클램프를 사용하여 30 °C에서 200 °C까지의 온도 범위에서 3 °C/min의 가열 속도와 1 Hz의 주파수로 다중 주파수 변형률 모드에서 수행했다. DMA 분석을 통해 PPS/GF 복합소재를 열을 가하면서 변화하는 탄성 물성과 점성 물성의 거동을 분석하여 고분자 체인 유동을 통해 결정화 거동을 정성적으로 비교할 수 있다(Fig. 10). 고함량의 GF가 첨가되어 인장 탄성률의 증가와 일관되게 저장 탄성률 E'이 크게 증가하여 tan delta가 낮아지는 경향을 나타내었다. 이러한 경향은 특히 160 oC 조건에서 두드러지게 나타나는데, 이 때 E’값은 16.66 GPa로 80 oC 조건(11.39 GPa)에 비해 46.3% 향상된 수치를 보인다. 또한 tan delta 곡선의 peak에서 측정되는 유리전이온도(Tg)는 금형 온도가 증가함에 따라 점진적으로 증가하는 경향을 보였다(Fig. 10(c) and Table 6). DSC 결과와 유사하게, 금형온도가 증가함에 따라 미세한 결정 구조가 고분자 사슬의 이동성을 제한하여 매트릭스의 강성을 증가시키는 것으로 추론할 수 있다. 따라서 PPS/GF 65 wt.% 복합재료의 기계적 특성을 위한 최적의 사출 금형온도는 160°C임을 도출할 수 있다.
2.5 PPS/GF 복합재의 파단면 분석
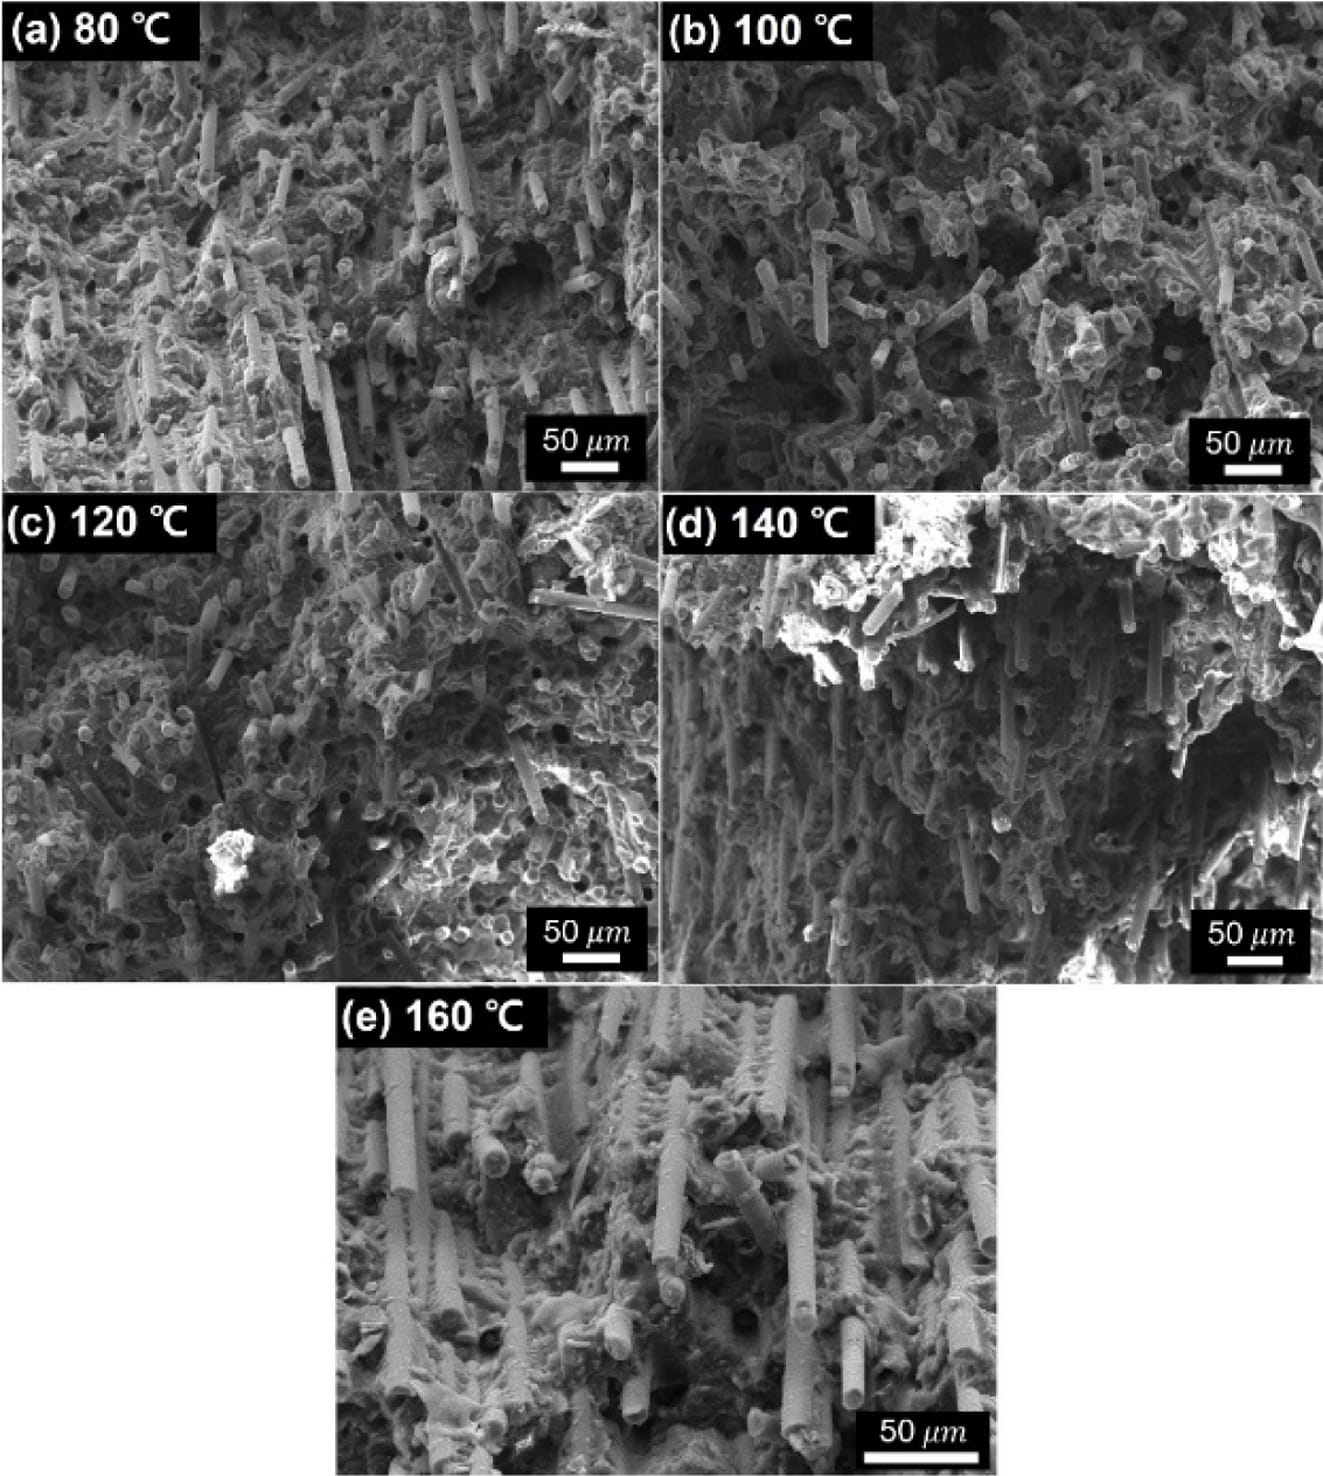
복합재 내 GF의 단면 형태 및 배향은 가속 전압 20 kV에서 작동하는 전계 방출 주사 전자 현미경(FE-SEM, Helios 5 Hydra, Thermo Fisher Scientific, Waltham, MA, USA)을 이용하여 조사하였다. 파단면 분석을 위해 인장 시험을 거친 시편에서 파단부를 절단하였다. 단면 분석은 초음파 세척 후 백금(Pt)으로 코팅한 시편을 파단하여 수행하였다. Fig. 11에서 볼 수 있듯이, 65% GF case의 파단면의 SEM 분석 결과, 모든 사출 조건에서 많은 함량의 GF가 분산되어 있는 것을 확인할 수 있으며, 80 oC, 100 oC의 낮은 사출 조건에서 PPS의 복합재는 냉각시간이 상대적으로 짧아 수지가 냉각되면서 결정화될 수 있는 시간이 상대적으로 짧기 때문에 결정화 구조가 느슨하게 형성되며, 또한 GF 배향성도 낮은 것을 확인할 수 있고, 수지 함침 상태가 상대적으로 좋지 않기 때문에 섬유 pull out 현상을 확인할 수 있다. 반면에 사출 금형 온도가 증가할 수록 chopped GF의 배향성이 증가하는 것을 확인할 수 있고, 수지 함침 상태가 향상되고 PPS의 결정화가 상대적으로 느리게 진행되며 고분자 사슬이 결정화 할 수 있는 시간이 충분히 제공되기 때문에 복합재의 물성 증가, 즉 섬유와 수지간 계면 강화에 기여할 수 있다고 판단된다[3,18]. 특히 160 oC 조건의 시편은 다른 조건에 비해 우수한 GF 배향성과 양호한 수지 함침 상태를 나타내었으며, 낮은 금형 온도에서 두드러진 섬유 pull-out이 상대적으로 억제된 파단 양상이 관찰되었다. 이는 향상된 섬유-수지 계면 접착으로 계면에서의 하중 전달이 보다 원활하게 이루어져 섬유 인발이 감소한 결과로 판단된다.
|
Fig. 1 (a) XRD profiles of PPS/GF composites showing PPSrelated peaks around 20° for the (110) and (200) planes, and (b) crystallinity and crystallite size calculated from the (110) and (200) diffraction peaks under different mold temperatures |
|
Fig. 2 DSC profiles of PPS/GF composites under non-isothermal conditions: (a) 1st cooling exothermic behavior, (b) 2nd heating exotherm response, and (c) crystallinity calculated based on DSC analysis |
|
Fig. 3 TGA thermographs of PPS/GF composites with different mold temperatures |
|
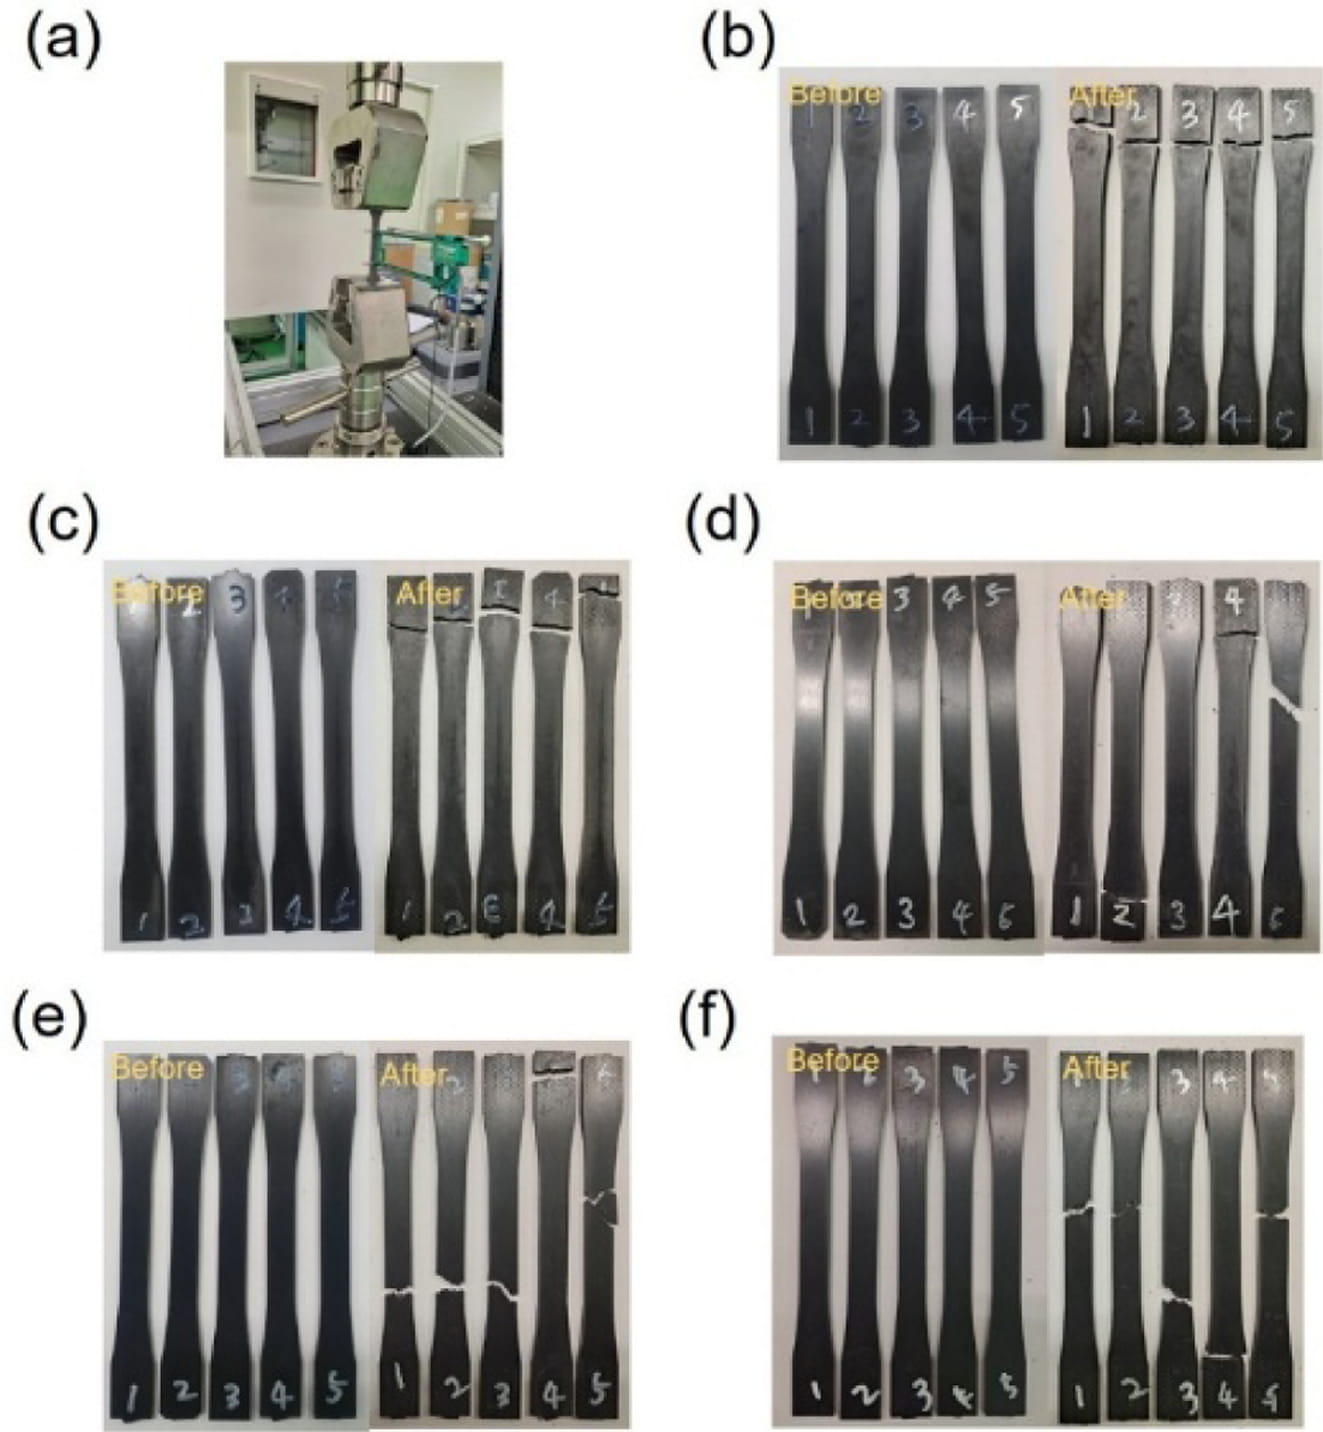
Fig. 4 Tensile test setup (a) and specimen morphologies before and after testing for PPS/GF 65 wt.% composites produced at various mold temperatures: (b) 80 °C, (c) 100 °C, (d) 120 °C, (e) 140 °C, and (f) 160 °C |
|
Fig. 5 Tensile properties of PPS/GF 65 wt.% composites with different mold temperature: (a) Load-Strain curve, (b) tensile strength, tensile modulus, and elongation graphs |
|
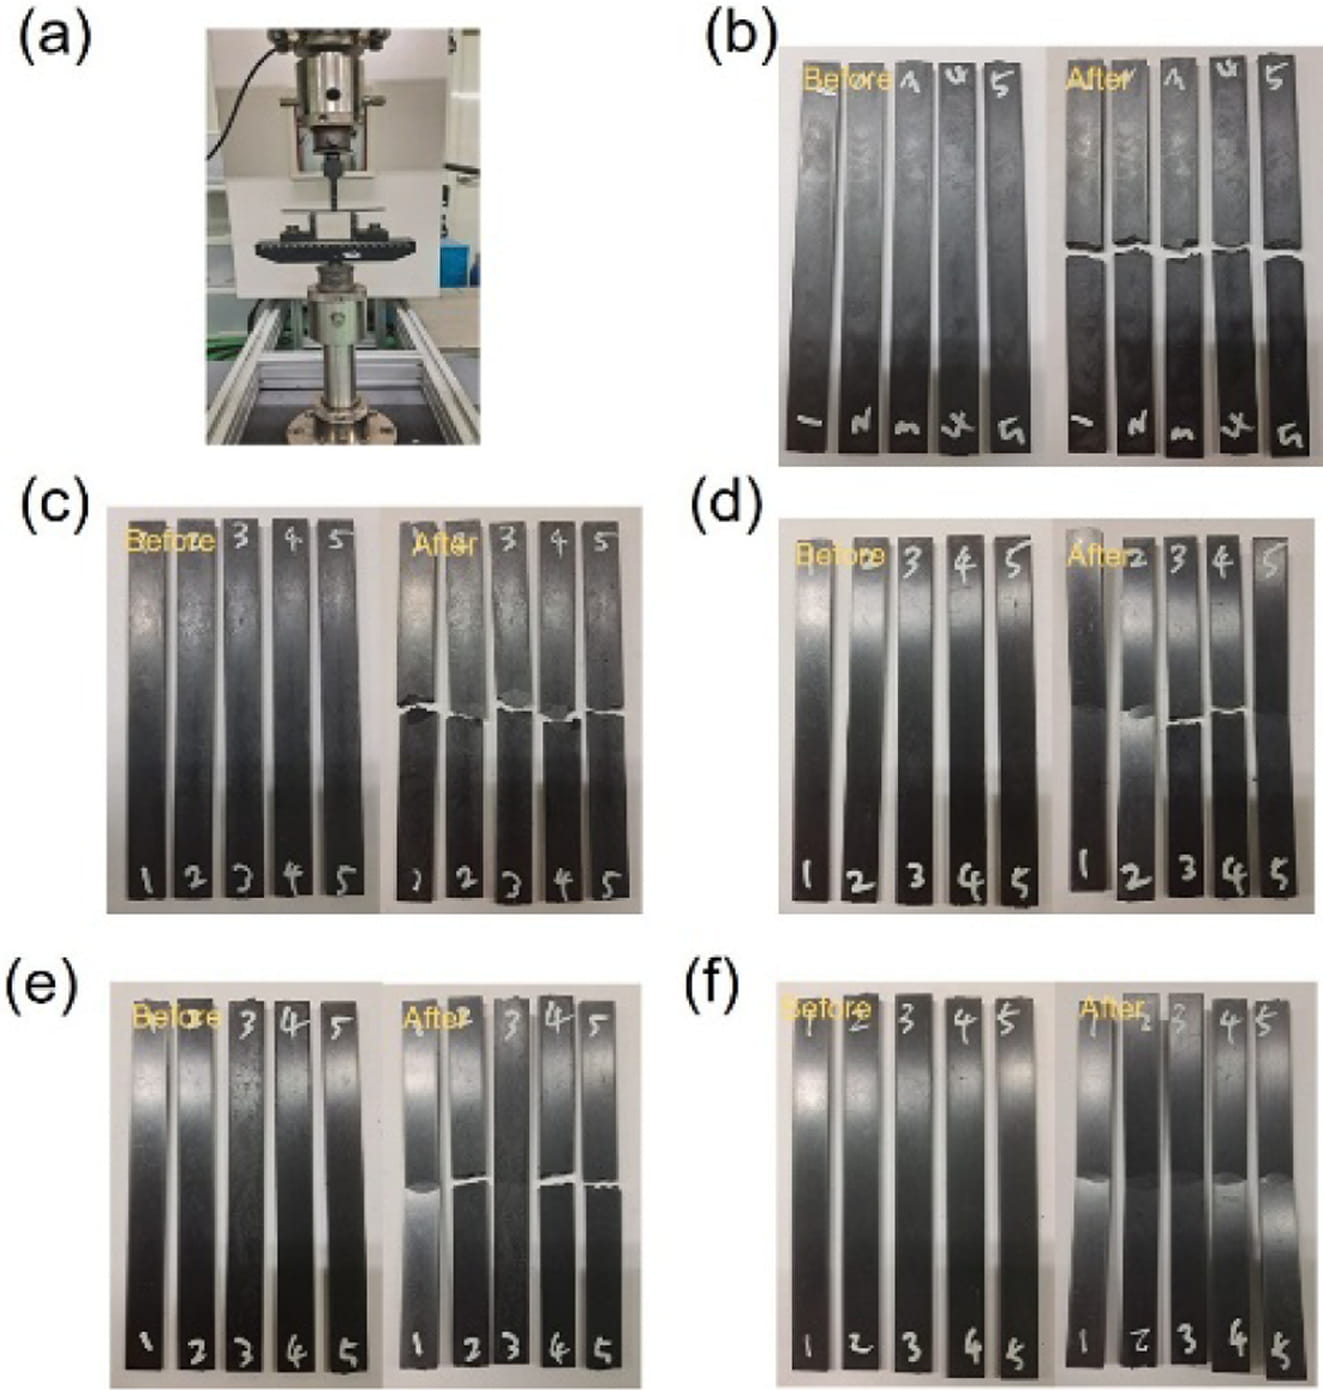
Fig. 6 Flexural test setup (a) and specimen morphologies before and after testing for PPS/GF 65 wt.% composites produced at various mold temperatures: (b) 80 °C, (c) 100 °C, (d) 120 °C, (e) 140 °C, and (f) 160 °C |
|
Fig. 7 Flexural properties of PPS/GF 65 wt.% composites with different mold temperature: (a) Load-Strain curve, (b) flexural strength and flexural modulus graphs |
|
Fig. 8 Schematic diagram of GF orientation and fracture evolution in PPS/GF composites during bending tests |
|
Fig. 9 Shore D hardness of PPS/GF 65 wt.% composites with different mold temperatures |
|
Fig. 10 DMA results of PPS/GF 65 wt.% composites with different mold temperatures; (a) storage modulus E’, (b) loss modulus E”, (c) tan delta, and (d) complex viscosity graph |
|
Fig. 11 SEM images of the fracture surface of PPS/GF 65 wt.% composites with different mold temperatures; (a) 80 °C, (b) 100 °C, (c) 120 °C, (d) 140 °C, and (e) 160 °C |
|
Table 1 XRD-based analysis of the crystallization behavior associated with the (110) and (200) planes in PPS/GF composites at different mold temperatures |
a Calculated using Eq. (2). |
|
Table 2 DSC data and crystallinities of PPS/GF composites with different mold temperatures |
b Enthalpies of the PPS/GF composites from DSC analysis software. |
|
Table 4 Tensile properties of PPS/GF composites with different mold temperatures |
|
Table 5 Flexural properties of PPS/GF composites with different mold temperatures |
본 연구에서는 PPS/GF 65 wt.% 복합재의 사출 성형 시 금형 온도에 따른 복합재료 내 PPS의 결정화 거동과 기계적 특성 간의 상관관계를 조사하였다. 사출 금형 온도가 증가함에 따라 PPS 매트릭스의 결정화도가 향상되었다. 이는 고분자 사슬의 결정화로, 복합재료의 기계적 특성을 개선하는 데 기여한다. 또한, 잘게 자른 GF의 배향도 증가하여 섬유와 매트릭스 사이의 계면 강화가 향상되고, 결과적으로 사출물의 전반적인 품질이 향상되었다. 금형온도가 낮으면 수지의 냉각 시간이 단축되어 결정 구조가 느슨해진다. 이는 수지 함침에 부정적인 영향을 미치고 섬유 인발 현상을 유발하는 것으로 관찰되었다. 결론적으로, 사출 성형 공정에서 적절한 금형 온도를 제어함으로써 PPS 매트릭스의 결정화를 촉진하고 섬유수지 계면 및 수지 함침 상태를 개선하여 우수한 기계적 성능을 확보할 수 있다. 본 연구에서 평가한 80160 oC 범위 내에서는 160 oC의 금형 온도가 가장 높은 결정화도와 인장 및 굴곡강도, 저장 탄성률을 나타내어 PPS/GF 65 wt.% 복합재의 물성 향상에 가장 효과적인 조건으로 확인되었다. 이러한 물성 향상은 외력과 온도 변화에 대한 변형 저항성을 높여 필름 커패시터 하우징의 치수 안정성 유지에 유리할 것으로 기대되며, 향상된 섬유수지 계면 건전성과 유리전이온도는 고온 환경에서의 장기 내구성 및 부품 신뢰성 확보에도 기여할 가능성을 시사한다.
본 연구는 2026년도 교육부 및 경상북도의 재원으로 경북RISE센터의 지원을 받아 수행된 지역혁신중심 대학지원체계(RISE)-지역성장 혁신LAB의 결과입니다(2026-rise-15-105).
- 1. Choi, M.S., Lee, J.R., Ryu, S.W., and Ku, B.C., Fabrication and Application of Polyphenylene Sulfide(PPS) Composites : A Short Review, Composites Research, 33, 3, 2020, 91-100.
-

- 2. Heo, K.Y., Park, S.M., Lee, E.S., Kim, M.S., Sim, J.H., and Bae, J.S., A Study on Properties of the Glass Fiber Reinforced PPS Composites for Automotive Headlight Source Module, Composites Research, 29, 5, 2016, 293-298.
-
- 3. Barbosa, L.C.M., de Souza, S.D.B., Botelho, E.C., Cândido, G.M., and Rezende, M.C., Fractographic evaluation of welded joints of PPS/glass fiber thermoplastic composites, Engineering Failure Analysis, 102, 2019, 60-68.
-
- 4. Isaincu, A., Mardsavina, D.M.L., On the fracture toughness of PPS and PPA reinforced with Glass Fiber, Procedia Structural Integrity, 41, 2022, 646-655.
-
- 5. Kulhan, T., Kamboj, A., Gupta, N.K., and Somani, N., Fabrication methods of glass fibre composites : a review, Functional Composites and Structures, 4, 2, 2022, 022001.
-
- 6. Zhao, L., Yu, Y., Huang, H., Yin, X., Peng, J., Sun, J., Huang, L., Tang, Y., Wang, L. High performance polyphenylene sulfide composites with ultra high content of glass fiber fabrics. Composites Part B, 174, 2019, 106790.
-
- 7. Zuo, P., Benevides, R.C., Laribi, M.A., Fitoussi, J., Shirinbayan, M., Bakir, F., Tcharkhtchi, A. Multiscale analysis of the effect of loading conditions on monotonic and fatigue behavior of a glass fiber reinforced polyphenylene sulfide (PPS) composite. Composites Part B, 145, 2018, 173-181.
-
- 8. Zuo, P., Tcharkhtchi, A., Shirinbayan, M., Fitoussi, J., Bakir, F. Effect of thermal aging on crystallization behaviors and dynamic mechanical properties of glass fiber reinforced polyphenylene sulfide (PPS/GF) composites. Journal of Polymer Research, 27, 2020, 77
-
- 9. Batista, N.L., Rezende, M.C., Botelho, E.C. Effect of crystallinity on CF/PPS performance under weather exposure: Moisture, salt fog and UV radiation. Polymer Degradation Stability, 2018, 153, 255–261.
-
- 10. Lee, K.H., Park, M.P., Kim, Y.C., Choe, C.R. Crystallization behavior of Polyphenylene sulfide (PPS) and PPS/carbon fiber composites. Polymer Bulltin, 1993, 30, 469-475.
-
- 11. Zhang, M., Wang, X., Bai, Y., Li, Z., Cheng, B. C(60) as fine fillers to improve poly(phenylene sulfide) electrical conductivity and mechanical property. Science Report, 2017, 7, 4443.
-
- 12. Hu, Z., Li, L., Sun, B., Meng, S., Chen, L., Zhu, M. Effect of TiO2@SiO2 nanoparticles on the mechanical and UV-resistance properties of polyphenylene sulfide fibers. Progressive in Natural Science: Materials International, 2015, 25, 310-315.
-
- 13. Li, B., Tao, X., Kasai, H., Oikawa, H., Nakanishi, H. Size control for fullerene C60 nanocrystals during the high temperature and high pressure fluid crystallization process. Materials Letters, 2007, 61, 1738-1741.
-
- 14. Hong, S.-H., Cho, B.-G. Effect of cooling temperature on crystalline behavior of polyphenylene sulfide/glass fiber composites. Polymers, 2023, 15, 3179.
-
- 15. Qiao, Y., Liu, B., Huang, C., Xu, J. Controlling cold crystallization in polyphenylene sulfide/glass fiber composites injection moldings: the critical role of mold temperature on crystalline structure and material properties. Journal of Polymer Research, 2025, 32, 380.
-
- 16. Nurazzi, N.M., Norrrahim, M.N.F., Sabaruddin, F.A., Shazleen, S.S., Ilyas, R.A., Lee, S.H., Padzil, F.N.M., Aizat, G., Aisyah, H.A., Mohidem, N.A., Asyraf, M.R.M., Abdullah, N., Sapuan, S.M., Abdan, K., Nor, N.M., Mechanical performance evaluation of bamboo fibre reinforced polymer composites and its applications: a review. Functional Composites and Structures, 2022, 4, 015009.
-
- 17. Adeniyi, A.G., Abdulkareem, S.A., Ighalo, J.O., Abdulkareem, M.T., Iwuozor, K.O., Emenike, E.C., A study on the hybrid polystyrene composite filled with elephant-grass-biochar and doped-aluminium-content. Functional Composites and Structures, 2022, 4, 035006.
-
- 18. Do, H.-G., Lee, P.-C., Cho, B.-G. Improvement of bonding strength between polyphenylene sulfide/glass fiber composites and epoxy via atmospheric-pressure plasma surface treatment. Polymers, 2025, 17, 1344.
-
- 19. Manjunath, A., Manjushree, H., Nagaraja, K.C., Pranesh, K.G. Role of E-glass fiber on mechanical, thermal and electrical properties of polyphenylene sulfide (PPS) composites. Materials Today Proceeding, 2022, 62, 5439-5443.
-
- 20. Li, N., Li, X., Yao, A., Guo, Z., Liu, X., Li, H., Wang, Y., Liang, J., Chen, Z. Effect of fiber length on mechanical and thermal properties of glass fiber reinforced polyphenylene sulfide composite. Journal of Reinforced Plastics and Composites, 2025, 44, 902-912.
-
 This Article
-
2026; 39(5): 499-506
Published on Oct 31, 2026
- 10.7234/composres.2026.39.5.499
- Received on Aug 1, 2026
- Revised on Sep 10, 2026
- Accepted on Sep 14, 2026
Services
Shared
Correspondence to
- Beom-Gon Cho
-
Department of Polymer Science and Engineering, Kumoh National Institute of Technology
- E-mail: bgcho@kumoh.ac.kr
 Copyright ⓒ The Korean Society for Composite Materials. All rights reserved.
Gangnam Mirae Tower, Suite 601, 174 Saimdang-ro, Seocho-gu, Seoul 06627, South Korea
Tel: +82-2-598-1550 Fax: +82-2-598-1557 E-mail: composites@kscm.re.kr