

- Melt-Spinnable PAN-Based Carbon Fiber Precursors: Technology Trends and Composite Applications
Seonghwan Lee*, Seo Gyun Kim*, Duck Joo Yang**†, Bon-Cheol Ku*, ***, ****†
* Institute of Advanced Composite Materials, Korea Institute of Science and Technology (KIST), Jeonbuk 55324, Republic of Korea
** Department of Chemistry & Biochemistry, The University of Texas at Dallas, Richardson, Texas 75080, USA
*** Department of JBNU-KIST Industry-Academia Convergence Research, Graduate School, Jeonbuk National University, 54896, Republic of Korea
**** Department of Mechanical Engineering, The University of Texas at Dallas, Richardson, Texas 75080, USA- 용융방사 가능한 폴리아크릴로니트릴(PAN) 기반 탄소섬유 전구체 기술 동향 및 복합소재 응용
이성환* · 김서균* · 양덕주**† · 구본철*, ***, ****†
This article is an open access article distributed under the terms of the Creative Commons Attribution Non-Commercial License (http://creativecommons.org/licenses/by-nc/4.0) which permits unrestricted non-commercial use, distribution, and reproduction in any medium, provided the original work is properly cited.
Melt spinning has attracted considerable attention as a promising alternative for carbon fiber precursor production. It eliminates the solvent dissolution of the precursor polymer, as well as the coagulation, washing, and solvent recovery steps required in conventional solution spinning. As a result, melt spinning offers higher productivity, lower manufacturing costs, and a more environmentally friendly process. Despite these advantages, direct melt spinning of polyacrylonitrile (PAN) remains intrinsically challenging. PAN begins to cyclize at approximately 260–270 °C, well below its melting temperature of about 300°C. This fundamental thermal incompatibility has led to the development of several melt-spinnable PAN precursor technologies. These technologies are based on three principal strategies: (1) internal plasticization through copolymerization, (2) external plasticization using water, organic plasticizers, or environmentally benign plasticizers, and (3) irradiation-assisted crosslinking and partial cyclization using ultraviolet (UV) or electron-beam irradiation to suppress fiber melting during thermo-oxidative stabilization (TOS). This review summarizes the design principles of melt-spinnable PAN-based precursors. It discusses the key challenges in stabilization and carbonization. It also reviews representative research advances, resulting mechanical properties, and the opportunities and limitations of irradiation-assisted stabilization. Particular attention is given to irradiation strategies developed specifically for melt-spinnable PAN precursors. These approaches are distinguished from post-treatment methods applied to conventional wet-spun or textile-grade PAN fibers. From a process–structure–property perspective, this review examines copolymer composition and plasticization conditions for establishing a processing window and highlights the need for its quantitative definition. It also discusses design directions for mitigating pores and surface defects associated with plasticizer diffusion and removal, as well as for selecting irradiation and subsequent TOS conditions. Finally, this review presented the potential applications of melt-spun PAN-based carbon fibers in advanced structural composites and multifunctional materials.
용융방사는 탄소섬유 전구체 제조를 위한 유망한 대체 공정으로 주목받고 있다. 기존 용액방사 공정에서 필수적인 전구체 고분자의 용해, 응고, 세척 및 용매 회수 공정을 생략할 수 있어 생산성을 향상시키고 제조비용을 절감할 수 있을 뿐만 아니라, 보다 친환경적인 제조공정 구현이 가능하다. 그러나 폴리아크릴로니트릴(polyacrylonitrile, PAN)은 약 260–270°C에서 분자 사슬의 고리화(cyclization)가 시작되는 반면, 용융온도는 약 300°C 이상으로 직접 용융방사가 본질적으로 어렵다. 이러한 열적 불일치를 극복하기 위해 다양한 용융방사형 PAN 전구체 제조기술이 개발되어 왔으며, 크게 (1) 공중합을 통한 내부 가소화(internal plasticization), (2) 물, 유기 가소제 또는 친환경 가소제를 이용한 외부 가소화(external plasticization), (3) 자외선(UV) 또는 전자선(electron beam)을 이용한 조사 기반 가교 및 부분 고리화를 통해 열산화 안정화(thermo-oxidative stabilization, TOS) 과정에서 섬유의 용융을 억제하는 방법으로 구분할 수 있다. 본 리뷰에서는 용융방사가 가능한 PAN 기반 전구체의 설계 원리를 체계적으로 정리하고, 안정화 및 탄화 공정에서의 주요 기술적 과제를 고찰한다. 또한 대표적인 연구 사례와 제조된 탄소섬유의 기계적 특성을 비교·분석하고, 조사 기반 안정화 기술의 적용 가능성과 한계를 종합적으로 논의한다. 특히 용융방사형 PAN 전구체를 대상으로 개발된 조사 기반 안정화 기술과 기존 습식방사 또는 textile-grade PAN 섬유에 적용된 후처리 기술을 명확히 구분하여 정리하였다. 아울러 공정–구조–물성(process–structure–property) 관점에서 공정 윈도우(processing window) 확보를 위한 공중합 조성 및 가소화 조건을 고찰하고, 공정 윈도우의 정량화 필요성을 제시하였다. 또한 가소제의 확산·제거에 따른 기공 및 표면 결함과 조사 조건 및 후속 열산화 안정화 조건의 설계 방향을 논의하였다. 마지막으로 용융방사 기반 PAN 탄소섬유의 첨단 구조용 복합재료 및 다기능성 소재 분야에서의 활용 가능성과 향후 연구 방향을 제시하였다.
Keywords: 탄소 섬유(Carbon fibers), 용융 방사(Melt spinning), 폴리아크릴로니트릴(Polyacrylonitrile, PAN), 열산화 안정화(Thermo-oxidative stabilization, TOS), 가소화(Plasticization), 조사 전처리(Irradiation pretreatment)
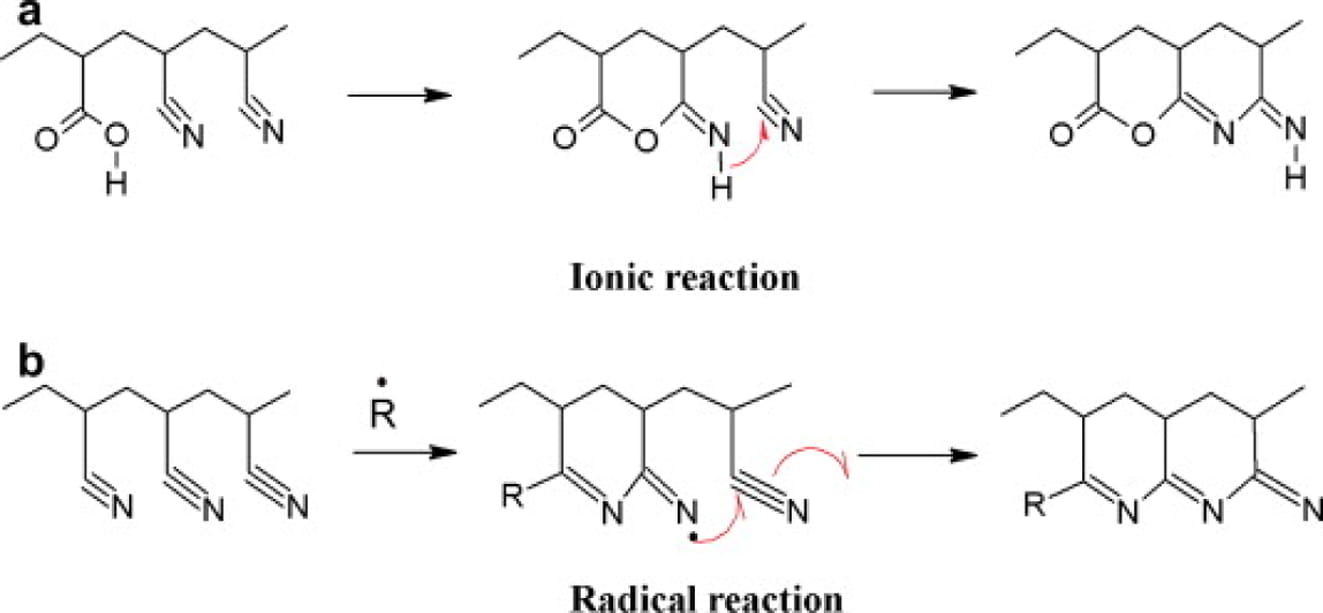
탄소섬유는 항공·우주 및 방산 분야 뿐만 아니라 자동차, 풍력 블레이드, 압력용기, 수소 저장체 등으로 응용 범위가 빠르게 확대되고 있다[1-4]. 특히, 자동차용 탄소섬유는 기계적 물성(인장강도 1.7 GPa 이상)보다는 제조원가 비중이 더 상용화에 걸림돌이 되고 있어 저가 탄소섬유의 개발 및 상용화가 요구되는 시점이다[1]. 이러한 이유로 전구체 비용과 생산성은 탄소섬유 상용화의 핵심 제약으로 인식되고 있으며, 이를 완화하기 위한 대안 공정으로 용융방사가 주목받고 있다[5,6]. 용융방사는 용액방사에 비해 용매 용해, 응고, 세정, 건조 및 용매 회수 공정을 생략할 수 있어 공정 단순화와 원가 절감에 유리하다[5,6]. 하지만 폴리아크릴로니트릴(polyacrylonitrile, PAN)은 결정화성이 높고, 용융점이 300°C 이상인 반면 고리화 반응은 약 250300°C에서 이온화 반응 및 라디칼 반응 메커니즘[Fig. 1]으로 개시되므로, 전형적인 열가소성 고분자처럼 단순 용융가공하기 어렵다[7]. 결국 용융방사 가능한 PAN 전구체를 개발하기 위해서는 융점을 낮추어 공정 윈도우(processing window)를 확보하는 동시에, 열산화 안정화(TOS)가 섬유의 용융이나 흐름 없이 진행되도록 구조를 제어해야 한다[3,5].
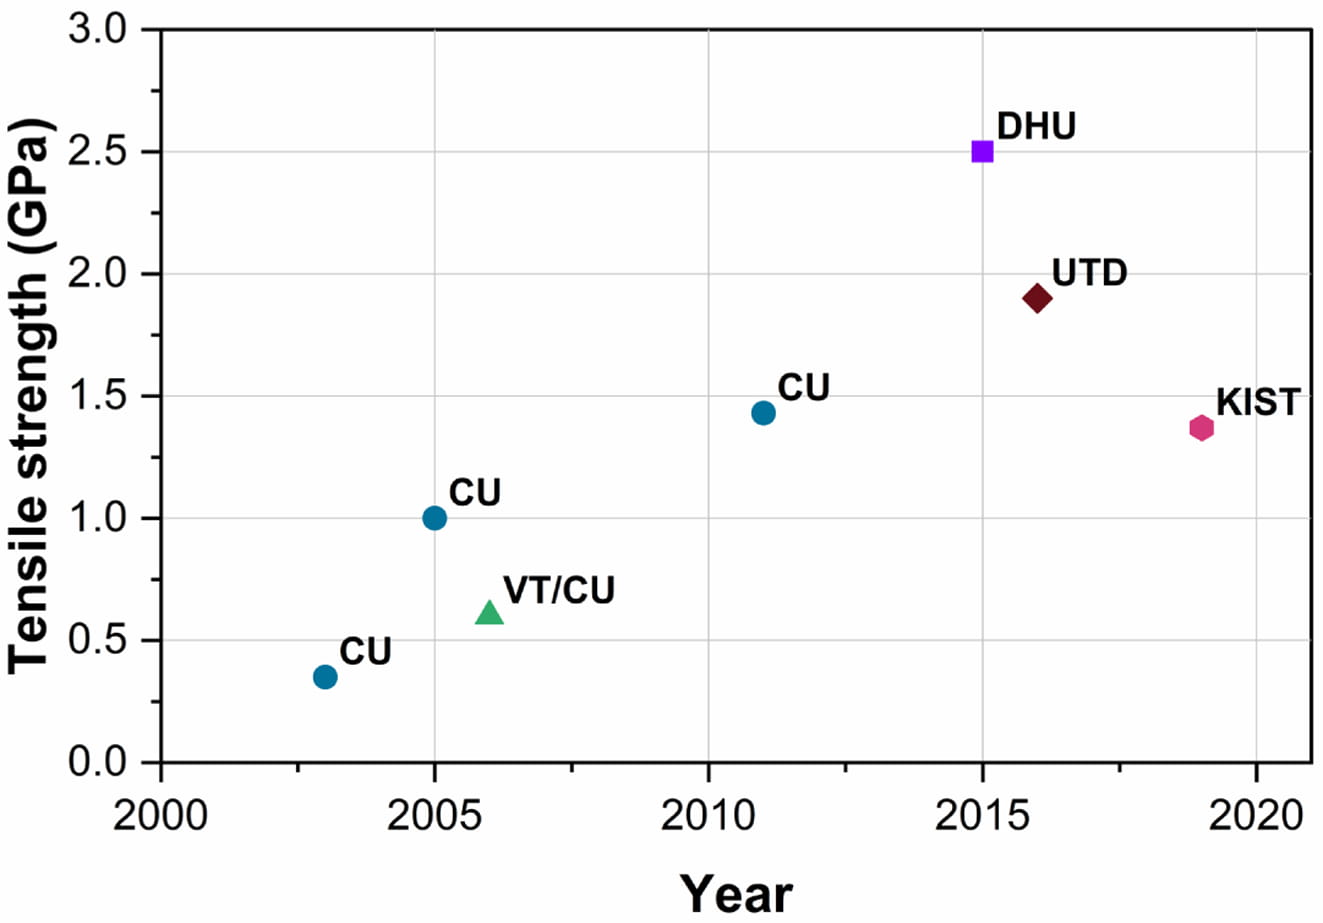
이러한 이유로 지난 50년 이상 용융방사 기반 PAN계 탄소섬유 개발은 제한된 연구기관을 중심으로 추진되어 왔으나, 아직 상용화 단계에 도달하지 못한 상황이다. Fig. 2는 문헌에서 최종 탄소섬유 인장강도 값이 비교적 명확히 보고된 대표 사례를 정리한 것이며, 각 점의 근거 문헌과 공정 특징은 Table 1에 요약하였다. 단, 일반 textile-grade PAN 섬유를 후처리한 연구는 Fig. 2와 Table 1에서 제외하였다.
|
Fig. 1 Cyclization reaction mechanism during the stabilization of PAN. Reproduced with permission [7]. Copyright, Elsevier |
|
Fig. 2 Representative tensile strengths of carbon fibers derived from melt-spinnable PAN by year. CU, Clemson University; VT/CU, Virginia Tech/Clemson University; DHU, Donghua University; UTD, University of Texas at Dallas; KIST, Korea Institute of Science and Technology. Data sources are provided in Table 1 |
|
Table 1 Representative studies on carbon fibers derived from melt-spinnable PAN and their tensile strengths |
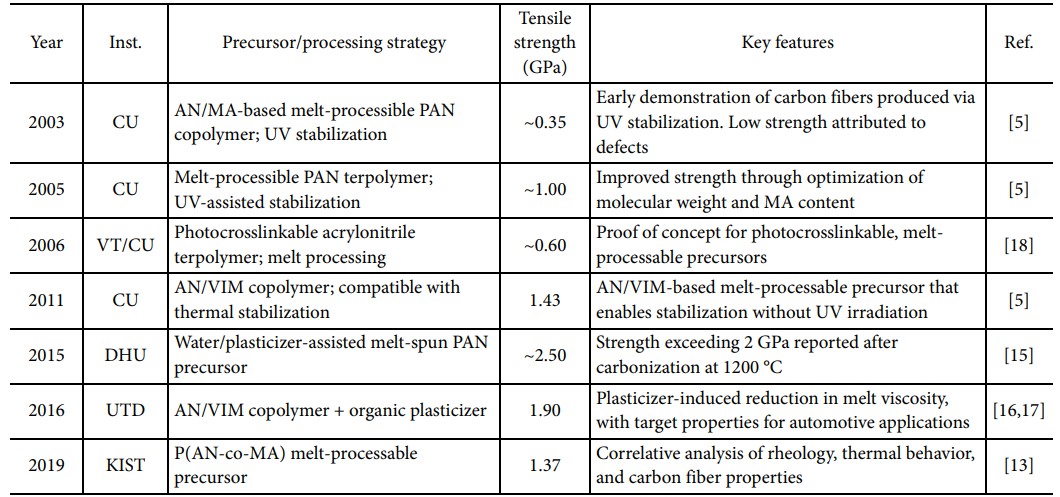
Note: Tensile strengths are representative values reported in the original studies or compiled in the review article [5]. Direct comparisons of absolute values should be made with caution because precursor compositions, stabilization conditions, carbonization temperatures, and testing conditions vary among studies. |
2.1 공중합에 의한 내부 가소화
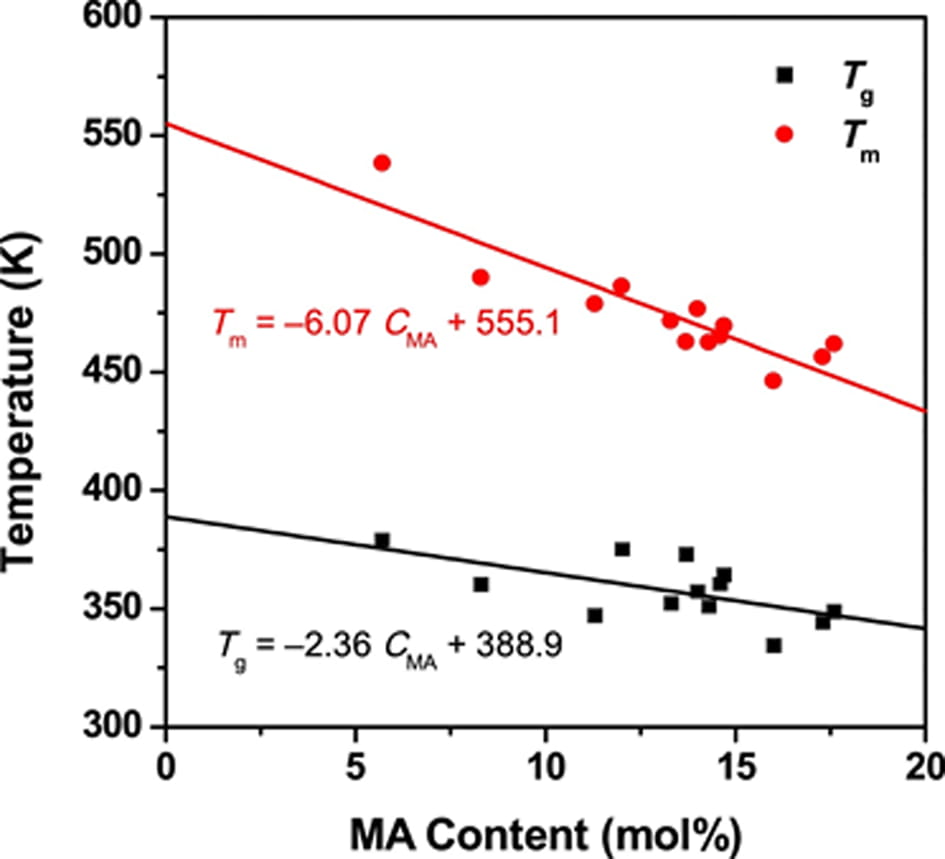
공중합은 아크릴로니트릴(acrylonitrile, AN) 반복단위의 규칙성을 방해하고 니트릴기(CN) 간 상호작용을 약화시켜 융점을 낮추는 대표적인 내부 가소화 전략이다[5,8-10]. Rangarajan 등[8]과 Bhanu 등[9]은 메틸 아크릴레이트(methyl acrylate, MA) 공단량체의 도입으로 PAN계 공중합체의 용융가공성이 향상될 수 있음을 보였다. Godshall 등[10]은 MA 함량을 0−15 mol%로 증가시키면 결정성과 용융온도가 감소하는 반면 안정화 발열반응은 지연됨을 확인하여, 용융가공성 향상과 후속 안정화 반응성 사이의 조성 균형이 필요함을 제시하였다. Rwei 등[11]은 AN/DMI(dimethyl itaconate) 조성비가 85/15인 공중합체가 190oC에서 24.8 분의 가장 긴 용융 체류시간을 나타냈으며, 동일 조성비의 AN/MA 공중합체보다 25oC 낮은 260oC에서 빠르게 고리화되어 저온 용융방사와 안정화에 유리함을 보고하였다. Lee 등[13]은 MA 함량이 15 mol.%인 P(AN-co-MA)가 190oC에서 용융방사에 적합한 유변학적 거동을 보였으며, 압출방사 후 1,500 kGy 이상의 전자선 조사와 250oC까지의 열처리를 거쳐 인장강도 1.37 ± 0.20 GPa 및 탄성률 110 ± 11.1 GPa의 탄소섬유로 전환될 수 있음을 확인하였다(Fig. 3). 이러한 결과는 공단량체의 종류와 함량이 융점, 용융 안정성 및 후속 안정화 거동을 동시에 결정하므로, 낮은 가공온도와 충분한 형상 안정성을 함께 만족하는 조성 설계가 필요함을 보여준다.
2.2 외부 가소화
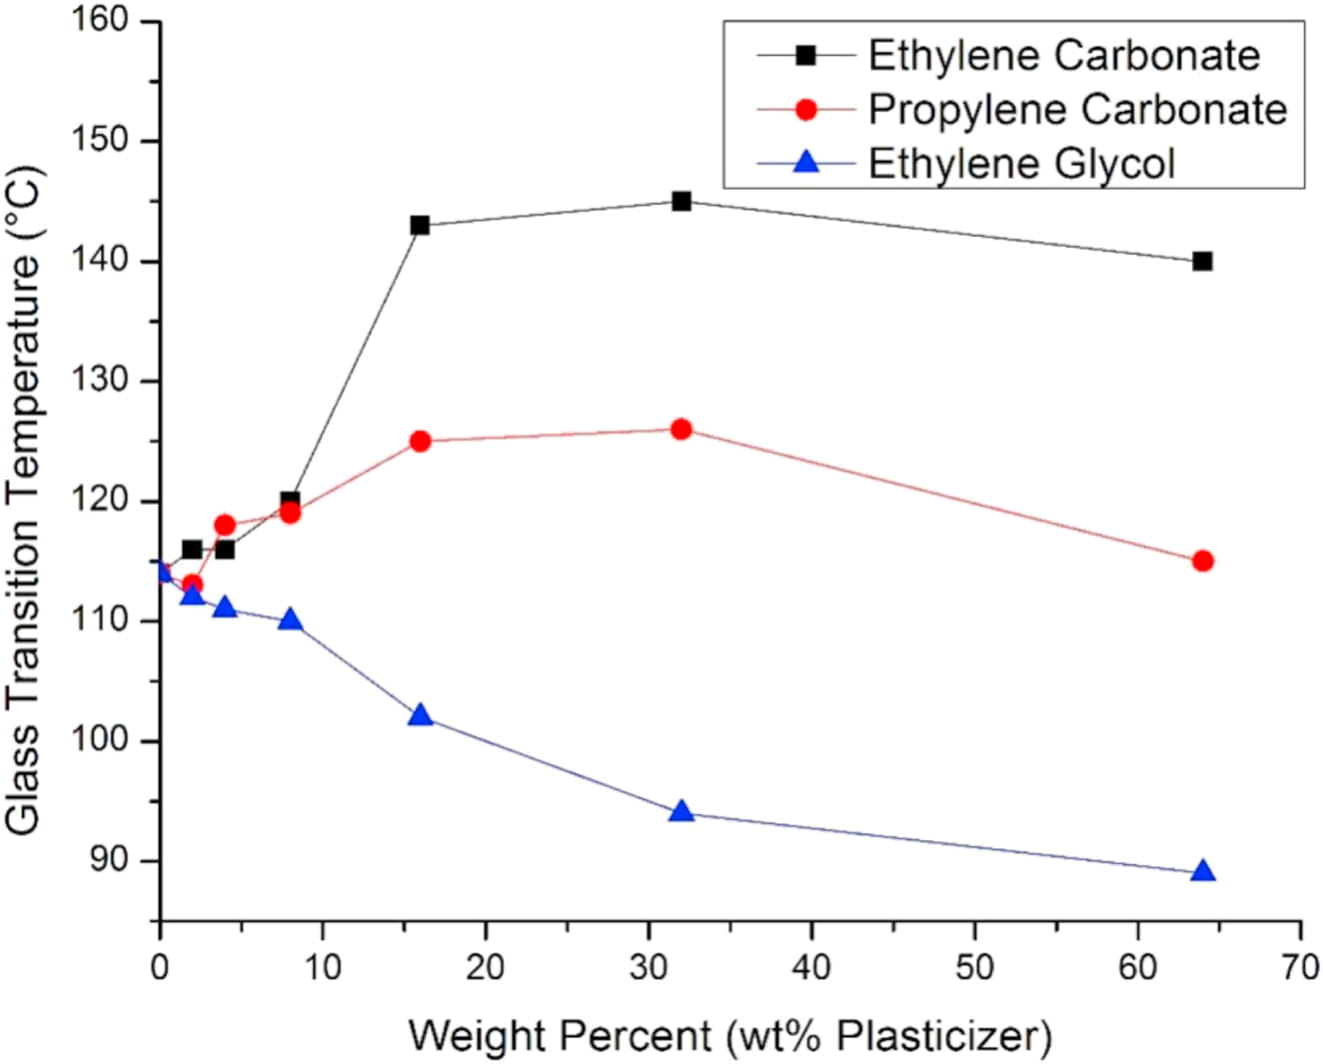
외부 가소화는 물 또는 유기 가소제가 PAN 공중합체의 융점을 낮추어 저온 용융방사를 가능하게 하는 방식이다[14,15]. 특히 물은 비용매이면서도 효과적인 가소제로 작용하며, PAN-물 상거동은 적정 수분 함량과 온도 범위에서 단일 상 또는 준안정 상을 형성하여 용융가공 공정 윈도우를 제공한다[5]. 한편 물 기반 가소화는 경제성과 친환경성이 우수하지만, 가소제의 확산 및 제거가 불균일할 경우 core-shell 구조, 표면 홈, 기공 형성 등 결함을 유발할 수 있다[5,15]. 이에 따라 물-유기 혼합 가소제, CO2, 이온성 액체 등의 가소화 시스템도 연구되었으며, 목적은 저온 가공성과 후속 안정화 단계에서의 형상 유지성을 동시에 확보하는 데 있다[5,14]. 특히 가소제 도입은 용융 점도와 공정 윈도우를 직접적으로 좌우하며, Batchelor 등은 유리전이온도 115 °C를 나타내는 AN/Vinylimidazole(VIM) 공중합체에 유기 가소제를 도입하여 용융 점도를 낮추고 가공성을 개선하였으며, 이를 통해 인장강도 1.9 GPa, 탄성률 190 GPa 수준의 탄소섬유를 제조한 결과를 보고하였다(Fig. 4)[16].
|
Fig. 3 Variation in the glass transition temperature and melting point of AN/MA copolymers with MA content. Reproduced with permission [13] |
|
Fig. 4 Variation in the glass transition temperature of AN/VIM copolymers with plasticizer addition. Reproduced with permission [16] |
3.1 열산화 안정화(thermos-oxidative stabilization, TOS)
TOS는 PAN계 전구체를 불용융 상태로 전환하는 필수 단계이며, 용융방사형 전구체에서는 가소제 제거 과정에서 발생할 수 있는 연화, 수축 및 섬유 간 융착을 억제하는 것이 특히 중요하다[3]. TOS 초기에는 잔류 가소제가 확산×제거되면서 사슬 운동성이 감소하고, 동시에 고리화와 가교가 진행되어 고분자 사슬의 유동이 억제되는 불용융 구조가 형성되어야 섬유 형상이 유지된다[3,5]. 물 가소화 기반 용융방사 PAN 전구체를 안정화·탄화한 초기 사례에서 1200°C 탄화 후 약 2.5 GPa의 인장강도와 170215 GPa 수준의 탄성률이 보고되었다. 이는 용융방사 PAN 전구체가 적절한 공정 제어를 통해 실용적인 탄소섬유 전구체가 될 수 있음을 보여준다[15].
3.2 조사(irradiation) 기반 안정화 전략
광조사 또는 전자선 조사는 PAN계 전구체의 고리화와 가교를 사전에 유도하여 TOS 단계에서 섬유가 용융되거나 과도하게 수축되는 것을 억제할 수 있는 전략이다. 그러나 관련 문헌은 크게 두 범주로 구분할 필요가 있다. 첫째는 용융방사 가능 PAN 공중합체 자체에 조사 기반 가교/안정화를 적용한 직접 사례이고, 둘째는 일반 습식방사 또는 textile-grade PAN 섬유에 조사 후처리를 적용한 간접 사례이다. 후자는 용융방사용 전구체의 직접 실증은 아니지만, 조사 조건이 고리화·가교·산화 안정화 속도에 미치는 영향을 이해하는 데 중요한 시사점을 제공한다.
3.2.1 용융방사용 PAN 전구체에 적용한 조사 기반 안정화
용융방사용 PAN 전구체의 직접 사례로는 광가교가 가능한 아크릴로니트릴 삼원공중합체 전구체가 대표적이다. Mukundan 등[18]은 광가교성 공단량체를 포함하는 용융가공 가능 아크릴로니트릴 삼원공중합체를 설계하여, UV 조사 후 열산화 안정화와 탄화를 통해 탄소섬유로 전환할 수 있음을 보였다. 이 접근은 용융가공을 위해 낮춘 융점과 TOS 단계에서 요구되는 불용융성을 조화시키기 위한 전략으로 의미가 있다. 또한 Fig. 2와 Table 1에 정리한 CU 계열 초기 연구들은 UV 안정화가 용융방사 PAN계 전구체의 탄소섬유화 가능성을 열었지만, 결함 제어와 고분자 조성 최적화가 최종 강도를 지배한다는 점을 보여준다[5,18].
3.2.2 일반 습식방사 또는 textile-grade PAN 섬유에 적용한 조사 후처리
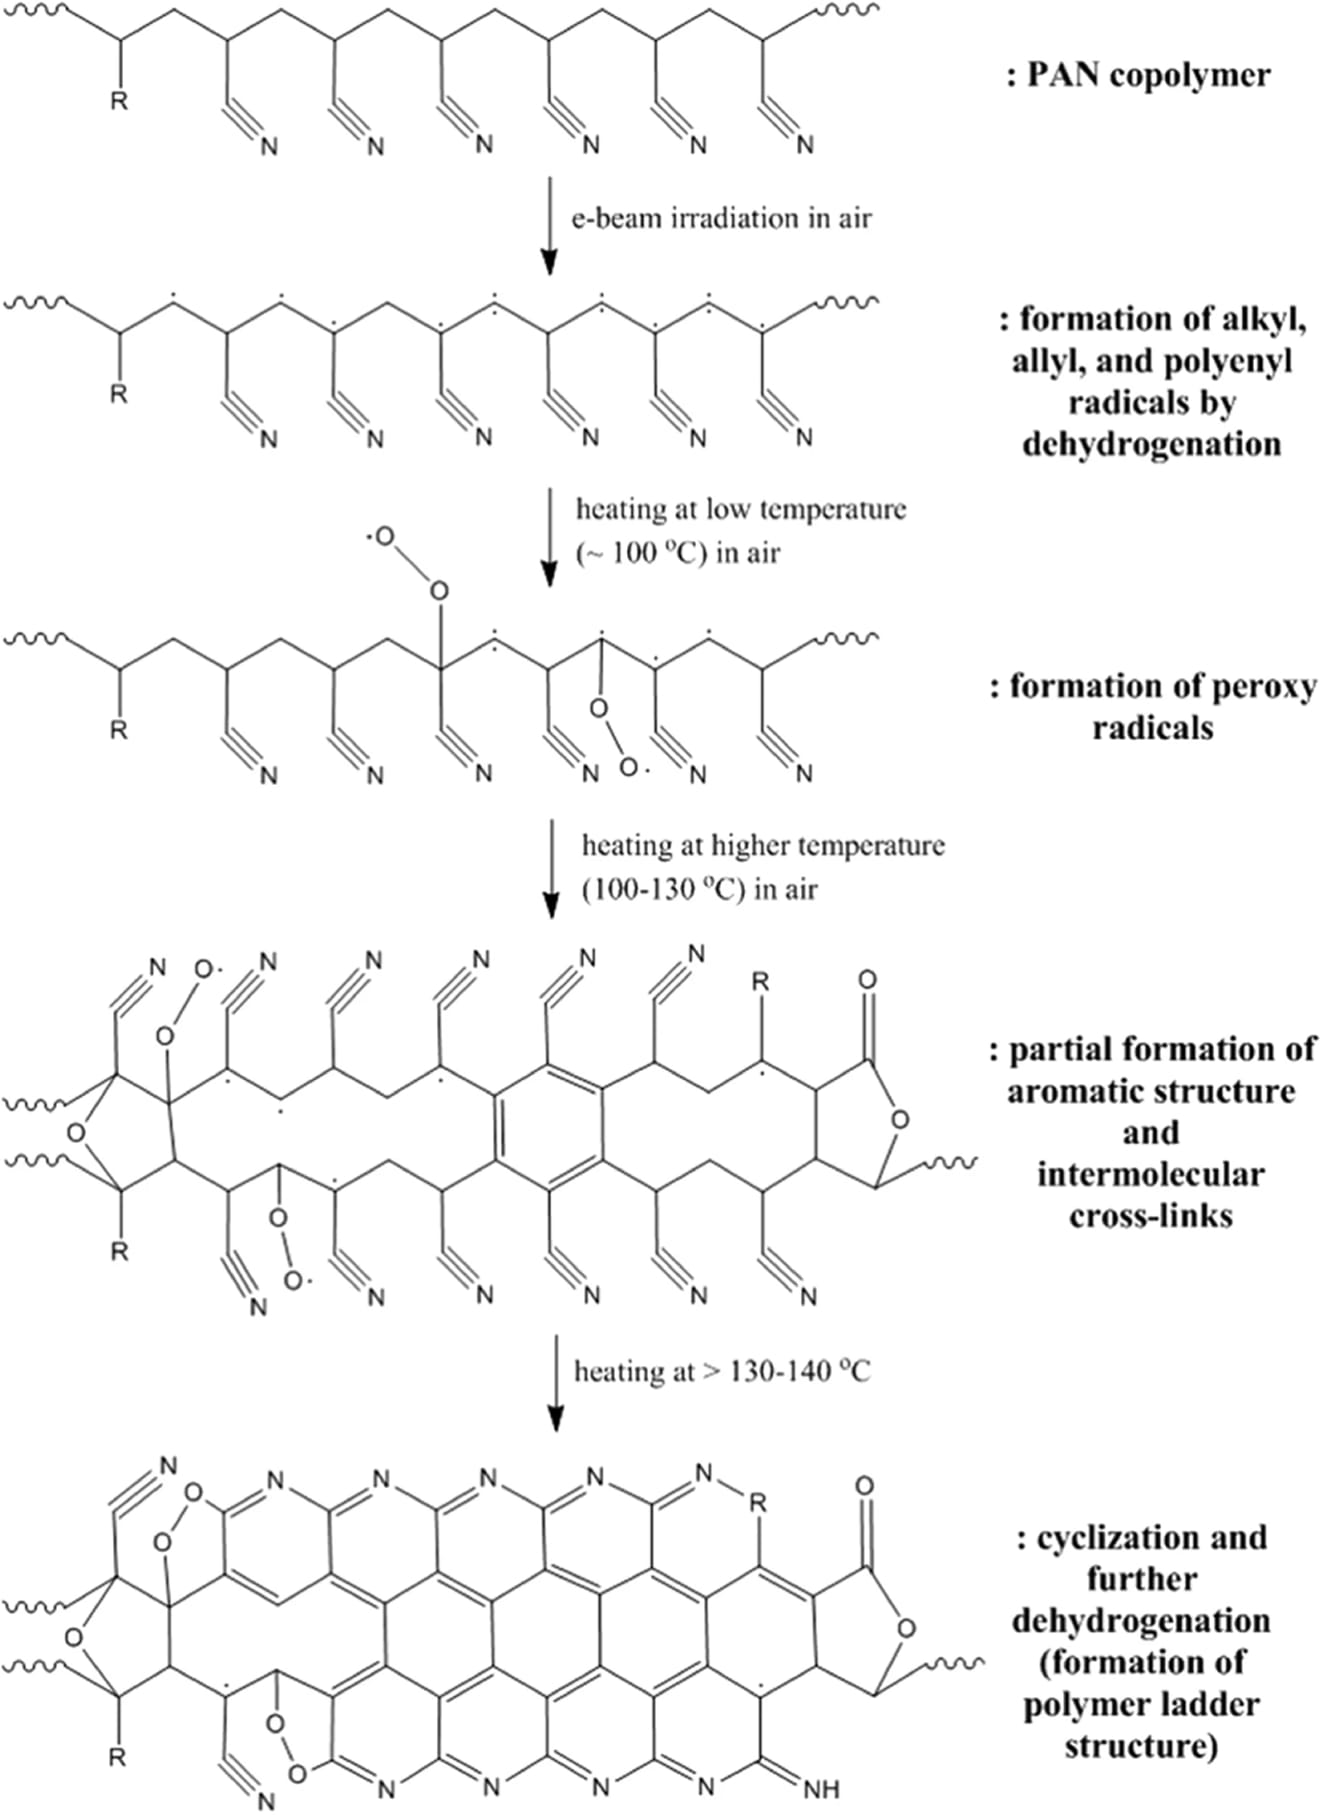
일반 습식방사 또는 textile-grade PAN 섬유에 대한 조사 후처리 연구는 직접적인 용융방사형 전구체의 실증은 아니지만, 조사에 따른 라디칼 형성, 부분 고리화, 가교 및 산화 안정화 촉진 거동을 보여주므로 용융방사형 PAN 전구체의 조사-TOS 연계 조건을 설계하는 간접적인 근거를 제공한다. Jo 등[19]은 광개시제 없이도 UV 조사가 PAN 섬유의 안정화 거동에 미치는 영향을 분석하였고, Park 등[20]은 전자선 조사 PAN 섬유의 포괄적 안정화 메커니즘을 제시하였다(Fig. 5). Yoo 등[21]은 전자선 조사 전처리가 후속 TOS를 단축하고 탄소섬유 제조를 용이하게 할 수 있음을 보였으며, König 등[22]은 전자선 조사 후 연속 안정화/탄화를 통해 고성능 탄소섬유 제조 가능성을 보고하였다. 이러한 연구들은 용융방사용 PAN 전구체에 대한 직접 사례는 아니지만, 조사에 의해 라디칼 형성, 부분 고리화, 가교 및 산화 안정화가 촉진될 수 있음을 보여주는 공정적 근거로 활용될 수 있다.
3.2.3 조사 기반 전략의 적용 한계와 설계 방향
조사 기반 전략을 용융방사 PAN 전구체에 적용할 때에는 조사 선량, 조사 분위기, 조사 중 온도, 섬유 직경, 장력 및 후속 TOS 조건을 동시에 최적화해야 한다. 과도한 조사 조건은 결함, 과도한 수축 또는 취성화를 유발할 수 있으므로, 용융방사용 PAN 전구체에서는 “방사 가능성 확보를 위한 낮은 융점”과 “안정화 중 형상 유지를 위한 충분한 가교/부분 고리화” 사이의 균형이 핵심 설계 인자가 된다.
|
Fig. 5 Proposed mechanism of stabilization in conventional PAN fibers induced by electron beam irradiation. Reproduced with permission [20] |
용융방사형 PAN 전구체의 핵심은 단순한 “융점 저감”이 아니라, 방사 가능한 유동성을 확보하면서 열적 변성을 억제할 수 있는 공정 윈도우(processing window)를 확보하는 데 있다. 따라서 공정 윈도우는 온도, 전단속도, 점도 및 체류시간을 함께 고려하여 정의해야 한다. Miller 등[27]은 P(AN-co-MA)/ACN/H₂O계에서 170-190°C와 약 80-10,755 s-¹의 전단속도 범위에서 shear-thinning 거동을 확인하였다. 특히 170°C에서 약 2,000 Pa·s의 점도가 약 116 min 유지된 반면, 190°C에서는 안정 시간이 약 47 min으로 감소하였다. 이는 낮은 점도와 충분한 열적 안정성을 동시에 만족하는 조건 설정이 필요함을 보여준다.
이러한 공정 윈도우는 전구체 조성과 가소제 종류에 따라 크게 달라질 수 있다. Yu 등[28]은 PAN/H2O = 70/30 wt.% 조성에서 180°C, 약 600 Pa·s의 점도와 약 120 min의 안정성을 보고하였다. 또한 König 등[29]은 propylene carbonate로 가소화한 P(AN-co-MA)에 대해 *tan δ > 1 및 복소점도 |η| = 2001,500 Pa·s**를 용융방사 가능 조건으로 제시하였으며, 특정 조성에서 약 172-190 °C의 공정 범위를 확인하였다. 따라서 용융방사형 PAN의 공정 윈도우는 단일 온도 범위로 일반화하기보다, 각 조성별로 점도와 체류 안정성을 동시에 만족하는 영역으로 정량화하는 것이 적절하다.
가소제의 확산과 제거는 최종 섬유의 기공 및 표면 결함을 결정하는 중요한 구조 형성 단계이다. Yu와 Baird[30]는 PAN/H2O계에서 수 μm에서 수백 μm 크기의 기공이 관찰된 반면, PAN/H2O/EtOH계에서는 대표적인 기공 크기가 약 1 μm 수준으로 감소함을 보고하였다. 따라서 가소제 제거 조건은 용융 점도뿐 아니라 내부 기공과 표면 구조에도 영향을 미친다. 향후에는 단순한 결함 유무보다 기공 면적분율, 등가직경 분포, 최대 기공 크기, 표면 groove, core-shell 구조 및 filament fusion 등을 정량적 결함 지표로 평가하고, 이를 가소제 조성 및 제거 조건과 연계할 필요가 있다.
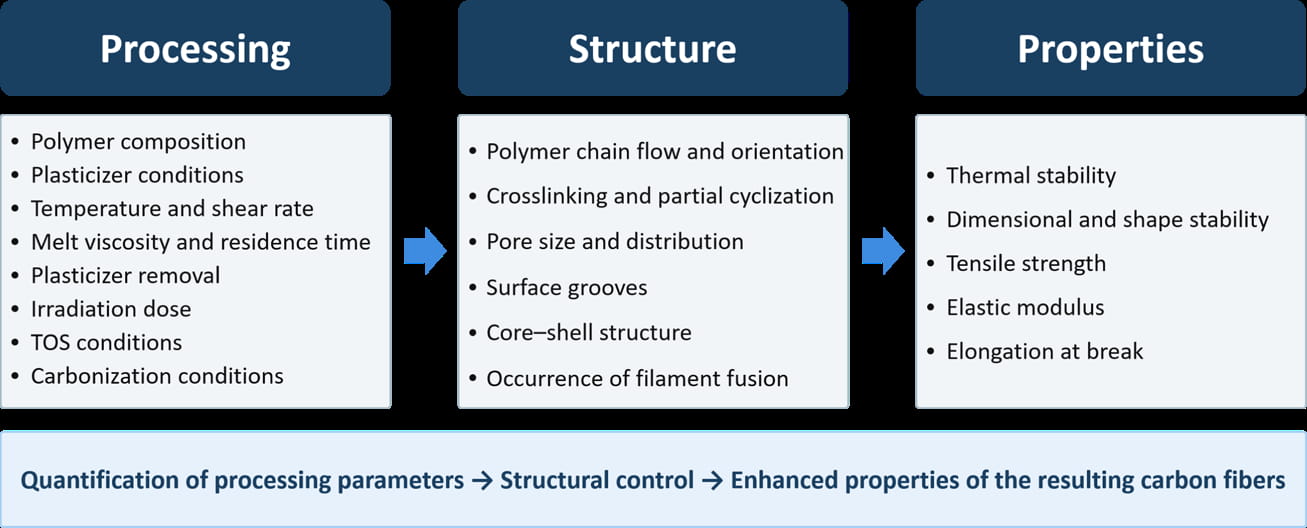
또한 방사 후 조사 전처리에서는 조사 선량과 후속 TOS 조건을 함께 고려해야 한다. 적절한 조사에 의해 형성된 가교 및 부분 고리화 구조는 TOS 과정에서 섬유의 연화, 융착 및 형상 변형을 억제하는 데 기여할 수 있다[18-22]. 반면 과도한 조사 또는 열처리는 취성화와 구조적 결함을 유발할 가능성이 있으므로, 조사 선량과 TOS 온도 및 체류시간 사이의 균형을 설정하는 것이 중요하다. 결과적으로 향후에는 고분자 조성, 가소제 조건, 용융 점도, 공정 온도와 전단속도, 조사 선량, TOS 조건 및 탄화 조건을 하나의 공정구조물성 체계에서 통합적으로 최적화할 필요가 있다(Fig. 6).
|
Fig. 6 Processing–structure–property relationships in meltspinnable PAN precursors |
용융방사 가능한 PAN 전구체 기술은 전통적인 구조재용 탄소섬유 제조뿐 아니라, 열처리(탄화/활성화/흑연화)와 형상 제어(섬유·필라멘트·3D 패턴)를 결합함으로써 에너지 저장/전환, 전도성 섬유, 필터·흡착재 등 기능성 탄소 소재로의 확장 가능성이 크다. 특히 “용융가공→형상 자유도→열처리 탄소화”라는 공정 흐름은 대면적/대량 제조와 디바이스 집적화에 유리하다[5,23,24].
5.1 PAN 기반 탄소소재의 에너지 저장 응용: 슈퍼커패시터 전극
최근 “스위처블(switchable) PAN 공중합체”를 압출 기반 3D 프린팅한 뒤 열처리를 통해 탄소화하여 탄소 슈퍼커패시터 전극을 제조하고, 높은 정전용량 성능을 보고한 연구가 발표되었다[23]. 이 접근은 (i) 용융공정으로 복잡한 전극 형상을 구현하고, (ii) 후속 탄소화를 통해 전도성/표면적을 확보한다는 점에서 용융방사형 PAN 전구체 기술의 응용 확장 사례로 의미가 있다. 향후에는 (a) 섬유/직물 기반 집전체 없는 전극, (b) 활성화(예: CO2, KOH)와 결합한 비표면적 증대, (c) heteroatom(N/O) 제어를 통한 의사정전용량(pseudocapacitance) 부여, (d) 연속 공정화가 핵심 연구 과제로 예상된다.
5.2 배터리·연료전지 전극, 전도/차폐 소재, 필터·흡착재
PAN계 탄소섬유/탄소 소재는 높은 전기전도성과 구조적 안정성을 바탕으로 이차전지의 전극 지지체, 연료전지용 탄소 지지체, 전기·열전도 섬유, EMI 차폐 및 정전기 방전(ESD) 소재로 확장 가능하다[3,6]. 또한 섬유형 다공성 탄소는 기공/표면기능기 제어를 통해 흡착·여과(예: VOC, 수처리, 공기 필터)용 소재로도 활용될 수 있다. 다만 응용별로 요구되는 미세구조(기공 크기 분포, 표면 기능기, 결정성/결함)와 공정 변수(승온속도, 장력, 활성화 조건)가 크게 다르므로, “응용 목표구조 지표공정 조건”을 연결하는 데이터베이스 구축이 중요하다.
5.3 드론(UAV) 적용을 위한 탄소섬유 패브릭/프리프레그 (소형 토우) 시장
최근 드론(UAV) 및 소형 모빌리티 분야에서는 “최고 강도”보다는 경량화·진동 감쇠·가공성·원가 균형이 중요해, 직조 탄소섬유 패브릭과 소형 토우(small tow) 기반 프리프레그가 적용되기 쉽다. 특히 드론 기체는 대형 항공기 수준의 구조재 요구치까지는 필요하지 않은 경우가 많아, 소형 토우 패브릭을 이용한 얇은 적층 구조로도 충분한 강성/내충격을 확보할 수 있다. 시장 측면에서도 무인기용 복합재 시장은 2025년 이후 높은 성장률이 제시되고 있으며, 소형 토우가 탄소섬유 시장에서 성장 세그먼트로 언급되는 보고서들이 있다[25,26]. 따라서 용융방사 기반 PAN 전구체의 비용 절감이 실현될 경우, 드론용 패브릭·프리프레그(스몰토우 포함) 공급망에서도 가격 경쟁력과 수요 확대에 기여할 가능성이 있다.
5.4 복합재료 관점: 계면 특성, 프리프레그 가공성 및 구조용 물성
용융방사 기반 PAN 탄소섬유를 실제 복합재료의 보강재로 적용하기 위해서는 단섬유의 인장강도와 탄성률뿐 아니라 섬유수지 계면 특성 및 토우(tow)의 가공성을 함께 고려해야 한다. 탄소섬유의 표면 상태와 sizing은 수지의 젖음성(wettability), 섬유 보호, 토우의 집속성(focusing property) 및 개섬성(spreadability)을 좌우하며, 궁극적으로 섬유수지 계면에서의 하중 전달에 영향을 미친다. 최근 Han 등[31]은 용융방사 PAN 기반 탄소섬유를 대상으로 서로 다른 분자량의 sizing agent와 비이온성 계면활성제의 영향을 직접 비교하였다. 저분자량 sizing agent와 비이온성 계면활성제를 함께 적용한 경우 토우 내부로의 sizing 침투가 향상되어 집속성과 개섬성이 개선되었으며, epoxy resin에 대한 젖음성 및 계면전단강도(interfacial shear strength, IFSS) 역시 향상되는 것으로 보고되었다[31]. 이러한 결과는 용융방사 전구체로부터 목표 수준의 단섬유 물성을 확보하는 것만으로는 충분하지 않으며, 탄화 후 표면처리와 sizing을 포함하는 “전구체탄소섬유계면복합재료” 연계 설계가 필요함을 보여준다. 특히 가소제 제거 과정에서 생성되는 기공 및 불규칙한 표면 결함은 단섬유의 강도 저하뿐 아니라 sizing의 균일한 도포와 수지 함침에도 영향을 줄 수 있으므로, 앞서 논의한 결함 제어는 복합재료 제조 관점에서도 중요한 선행 조건이다.
프리프레그 제조에서는 탄소섬유 토우가 균일하게 개섬되고 개별 필라멘트의 손상이 억제된 상태에서 수지가 토우 내부까지 균일하게 침투해야 하므로, 개섬성, filament breakage 및 fuzz 발생, 수지 함침 균일성, 복합재 내부 void fraction 및 섬유체적분율이 추가적인 공정 지표가 된다. 현재까지 보고된 용융방사 PAN 기반 탄소섬유의 대표적인 기계적 특성을 비교하면, P(AN-co-MA) 기반 전구체에서는 인장강도 1.37 ± 0.20 GPa 및 탄성률 110 ± 11.1 GPa[13], AN/VIM계에서는 각각 약 1.9 GPa 및 190 GPa[16], 물 가소화 기반 전구체에서는 약 2.5 GPa 및 170-215 GPa가 보고되었다[15]. 따라서 일부 연구에서 얻어진 인장강도는 본문에서 제시한 자동차용 탄소섬유의 약 1.7 GPa 수준[1]을 상회하지만, 고성능 solution-spun PAN 탄소섬유에서 보고되는 약 6.6 GPa의 인장강도와 324 GPa 수준의 탄성률[2]에는 아직 상당한 차이가 있다. 이는 현 단계의 용융방사 PAN 탄소섬유가 고성능 항공우주용 탄소섬유를 즉시 대체하기보다는 원가 민감도가 높은 자동차, UAV 및 일반 산업용 구조 복합재료에서 우선적인 적용 가능성을 가질 수 있음을 시사한다. 다만 용융방사 PAN 탄소섬유를 이용한 실제 프리프레그 및 적층 복합재의 정량적 물성 데이터는 아직 제한적이므로, 향후에는 IFSS뿐 아니라 프리프레그 함침성, laminate void fraction, 일방향 복합재의 인장·압축 특성, 층간전단강도(ILSS) 및 피로 특성까지 평가하여 기존 상용 PAN 탄소섬유 복합재와 직접 비교할 필요가 있다.
용융방사 가능한 PAN 전구체는 탄소섬유 저비용화와 고속 생산을 위한 유력한 대안이다. 그러나 PAN의 고유한 “용융고리화 충돌” 때문에, 공중합과 가소화를 통한 융점 저감, 그리고 TOS 단계에서 용융을 억제하기 위한 가교·조사 기술이 병행되어야 한다. 현재까지의 연구는 2 GPa급 이상의 인장강도와 200 GPa 내외의 탄성률 달성이 가능함을 보여주지만, 재현성 높은 공정 윈도우의 제시와 결함 제어, 장시간 연속 공정에 대한 검증은 아직 충분하지 않다[5,15,16]. 향후에는 (i) 공정 윈도우의 정량화, (ii) 가소제 및 잔류물 관리, (iii) 조사-안정화-탄화 연속공정의 통합 최적화, (iv) 스케일업과 원가 분석을 동시에 수행하는 연구가 필요하다. 이러한 네 영역에서 축적되는 공정구조성능 데이터와 스케일업 검증 결과는 복합재료용 탄소섬유 전구체의 다변화와 공급망 안정화에 중요한 기반이 될 것이다.
This work was supported by grants from the development project for high-performance carbon nanotube composite fiber manufacturing technology (RS-2023-00258521) Ministry of Trade, Industry & Energy (MOTIE) of Republic of Korea. The authors also acknowledge financial support from the Commercialization Promotion Agency for R&D Outcomes (RS-2023-00304729) by the Ministry of Science and ICT.
- 1. Choi, D., Kil, H.-S., and Lee, S., “Fabrication of low-cost carbon fibers using economical precursors and advanced processing technologies,” Carbon, Vol. 142, 2019, pp. 610-649.
-

- 2. Kaur, J., Millington, K.R., and Smith, S., “Producing high-quality precursor polymer and fibers to achieve theoretical strength in carbon fibers: A review,” Journal of Applied Polymer Science, Vol. 133, No. 38, 2016, 43963.
-
- 3. Khayyam, H., Jazar, R.N., Nunna, S., Golkarnarenji, G., Badii, K., Fakhrhoseini, S.M., Kumar, S., and Naebe, M., “PAN precursor fabrication, applications and thermal stabilization process in carbon fiber production: Experimental and mathematical modelling,” Progress in Materials Science, Vol. 107, 2020, 100575.
-
- 4. Brown, K.R., Harrell, T.M., Skrzypczak, L., Scherschel, A., Wu, H.F., and Li, X., “Carbon fibers derived from commodity polymers: A review,” Carbon, Vol. 196, 2022, pp. 422-439.
-
- 5. Chernikova, E.V., Osipova, N.I., Plutalova, A.V., Toms, R.V., Gervald, A.Y., Prokopov, N.I., and Kulichikhin, V.G., “Melt-Spinnable Polyacrylonitrile—An Alternative Carbon Fiber Precursor,” Polymers, Vol. 14, No. 23, 2022, 5222.
-
- 6. Frank, E., Steudle, L.M., Ingildeev, D., Spörl, J.M., and Buchmeiser, M.R., “Carbon Fibers: Precursor Systems, Processing, Structure, and Properties,” Angewandte Chemie International Edition, Vol. 53, No. 21, 2014, pp. 5262-5298.
-
- 7. Park, O.K., Lee, S., Joh, H.-I., Kim, J.K., Kang, P.H., Lee, J.H., and Ku, B.-C., “Effect of functional groups of carbon nanotubes on the cyclization mechanism of polyacrylonitrile (PAN),” Polymer, Vol. 53, No. 11, 2012, pp. 2168-2174.
-
- 8. Rangarajan, P., Yang, J., Bhanu, V.A., Godshall, D., McGrath, J.E., Wilkes, G.L., and Baird, D.G., “Effect of comonomers on melt processability of polyacrylonitrile,” Journal of Applied Polymer Science, Vol. 85, No. 1, 2002, pp. 69-83.
-
- 9. Bhanu, V.A., Rangarajan, P., Wiles, K.B., Bortner, M.J., Sankarpandian, M., Godshall, D., Glass, T.E., Banthia, A.K., Yang, J., Wilkes, G.L., Baird, D.G., and McGrath, J.E., “Synthesis and characterization of acrylonitrile methyl acrylate statistical copolymers as melt processable carbon fiber precursors,” Polymer, Vol. 43, No. 18, 2002, pp. 4841-4850.
-
- 10. Godshall, D., Rangarajan, P., Baird, D.G., Wilkes, G.L., Bhanu, V.A., and McGrath, J.E., “Incorporation of methyl acrylate in acrylonitrile based copolymers: Effects on melting behavior,” Polymer, Vol. 44, No. 15, 2003, pp. 4221-4228.
-
- 11. Rwei, S.-P., Way, T.-F., Chiang, W.-Y., and Tseng, J.-C., “Thermal analysis and melt spinnability of poly(acrylonitrile-co-methyl acrylate) and poly(acrylonitrile-co-dimethyl itaconate) copolymers,” Textile Research Journal, Vol. 88, No. 13, 2018, pp. 1479-1490.
-
- 12. König, S., Kreis, P., Herbert, C., Wego, A., Steinmann, M., Wang, D., Frank, E., and Buchmeiser, M.R., “Melt-Spinning of an Intrinsically Flame-Retardant Polyacrylonitrile Copolymer,” Materials, Vol. 13, No. 21, 2020, 4826.
-
- 13. Lee, J.H., Jin, J.-U., Park, S., Choi, D., You, N.-H., Chung, Y.-S., Ku, B.-C., and Yeo, H., “Melt processable polyacrylonitrile copolymer precursors for carbon fibers: Rheological, thermal, and mechanical properties,” Journal of Industrial and Engineering Chemistry, Vol. 71, 2019, pp. 112-118.
-
- 14. Udakhe, J., and Goud, V., “Melt Processing of Polyacrylonitrile (PAN) Polymers,” Journal of the Textile Association, Vol. 71, No. 5, 2011, pp. 233-241.
-
- 15. Liu, S.P., Han, K.Q., Chen, L., Zheng, Y., and Yu, M.H., “Structure and Performances of Plasticized Melt-Spun Polyacrylonitrile Precursor Fiber,” Applied Mechanics and Materials, Vol. 723, 2015, pp. 652-655.
-
- 16. Batchelor, B.L., Mahmood, S.F., Jung, M., Shin, H., Kulikov, O.V., Voit, W., Novak, B.M., and Yang, D.J., “Plasticization for melt viscosity reduction of melt processable carbon fiber precursor,” Carbon, Vol. 98, 2016, pp. 681-688.
-
- 17. Yang, D.J., Batchelor, B.L., Mahmood, S.F., Smith, D.W., Deng, W., Shin, H., and Jung, M., “Carbon fiber compositions and methods of making,” U.S. Patent No. 10,435,821, 2019.
- 18. Mukundan, T., Bhanu, V.A., Wiles, K.B., Johnson, H., Bortner, M.J., Baird, D.G., Naskar, A.K., Ogale, A.A., Edie, D.D., and McGrath, J.E., “A photocrosslinkable melt processible acrylonitrile terpolymer as carbon fiber precursor,” Polymer, Vol. 47, No. 11, 2006, pp. 4163-4171.
-
- 19. Jo, A.Y., Yoo, S.H., Chung, Y.-S., and Lee, S., “Effects of ultraviolet irradiation on stabilization of textile-grade polyacrylonitrile fibers without photo-initiator for preparing carbon fibers,” Carbon, Vol. 144, 2019, pp. 440-448.
-
- 20. Park, S., Yoo, S.H., Kang, H.R., Jo, S.M., Joh, H.-I., and Lee, S., “Comprehensive stabilization mechanism of electron-beam irradiated polyacrylonitrile fibers to shorten the conventional thermal treatment,” Scientific Reports, Vol. 6, 2016, 27330.
-
- 21. Yoo, S.H., Park, S., Park, Y., Lee, D., Joh, H.-I., Shin, I., and Lee, S., “Facile method to fabricate carbon fibers from textile-grade polyacrylonitrile fibers based on electron-beam irradiation and its effect on the subsequent thermal stabilization process,” Carbon, Vol. 118, 2017, pp. 106-113.
-
- 22. König, S., Bauch, V., Herbert, C., Wego, A., Steinmann, M., Frank, E., and Buchmeiser, M.R., “High-Performance Carbon Fibers Prepared by Continuous Stabilization and Carbonization of Electron Beam-Irradiated Textile Grade Polyacrylonitrile Fibers,” Macromolecular Materials and Engineering, Vol. 306, No. 12, 2021, 2100484.
-
- 23. Usselmann, M., Bansmann, J., and Kuehne, A.J.C., “Switchable Polyacrylonitrile-Copolymer for Melt-Processing and Thermal Carbonization—3D Printing of Carbon Supercapacitor Electrodes with High Capacitance,” Advanced Materials, Vol. 35, No. 6, 2023, 2208484.
-
- 24. Saeed, G., Kang, T., Byun, J.S., Min, D., Kim, J.S., Sadavar, S.V., and Park, H.S., “Two-dimensional (2D) materials for 3D printed micro-supercapacitors and micro-batteries,” Energy Materials, Vol. 4, No. 3, 2024, 400023.
-
- 25. Grand View Research, “Unmanned Composites Market (2026-2033) Size, Share & Trends Analysis Report by Product (Carbon Fiber Reinforced Polymer, Glass Fiber Reinforced Polymer), by Application (Interior, Exterior), by Region, and Segment Forecasts,” Grand View Research, 2026, Available at: https://www.grandviewresearch.com/industry-analysis/unmanned-composites-market-report (accessed June 10, 2026).
- 26. Bidwai, S., “Carbon Fiber Market Size, Share and Trends 2026 to 2035,” Precedence Research, 2026, Available at: https://www.precedenceresearch.com/carbon-fiber-market (accessed June 10, 2026).
- 27. Miller, G.C., Yu, J., Joseph, R.M., Choudhury, S.R., Mecham, S.J., Baird, D.G., Bortner, M.J., Norris, R.E., Paulauskas, F.L., and Riffle, J.S., “Melt-spinnable polyacrylonitrile copolymer precursors for carbon fibers,” Polymer, Vol. 126, 2017, pp. 87-95.
-
- 28. Yu, J., Miller, G.C., Riffle, J.S., and Baird, D.G., “Identifying Melt Processing Conditions for a Polyacrylonitrile Copolymer Plasticized with Water, Acetonitrile and their Mixtures,” International Polymer Processing, Vol. 34, No. 3, 2019, pp. 307-313.
-
- 29. König, S., Kreis, P., Reinders, L., Beyer, R., Wego, A., Herbert, C., Steinmann, M., Frank, E., and Buchmeiser, M.R., “Melt spinning of propylene carbonate-plasticized poly(acrylonitrile)-co-poly(methyl acrylate),” Polymers for Advanced Technologies, Vol. 31, No. 8, 2020, pp. 1827-1835.
-
- 30. Yu, J., and Baird, D.G., “Study of Melt Spinning Processing Conditions for a Polyacrylonitrile Copolymer with a Water/Ethanol Mixture as a Plasticizer,” International Polymer Processing, Vol. 34, No. 5, 2019, pp. 557-563.
-
- 31. Han, M., Song, W., and Kim, D.-W., “Sizing-agent control of the high-focusing and spread-ability of a melt-spun polyacrylonitrile-based carbon fiber and its interfacial shear strength,” Carbon Letters, Vol. 35, No. 1, 2025, pp. 343-349.
-
 This Article
-
2026; 39(5): 491-498
Published on Oct 31, 2026
- 10.7234/composres.2026.39.5.491
- Received on Aug 7, 2026
- Revised on Aug 27, 2026
- Accepted on Sep 14, 2026
Services
- Abstract
1. 서 론
2. 용융방사 가능한 pan 전구체의 설계 원리
3. 용융방사 전구체의 안정화와 탄소섬유화
4. 공정-구조-물성 관점
5. 응용 가능 분야 및 확장 전망
6. 결론 및 전망
- 후기
- References
- Full Text PDF
Shared
Correspondence to
- Duck Joo Yang**, Bon-Cheol Ku*, ***, ****
-
* Institute of Advanced Composite Materials, Korea Institute of Science and Technology (KIST), Jeonbuk 55324, Republic of Korea
** Department of Chemistry & Biochemistry, The University of Texas at Dallas, Richardson, Texas 75080, USA
*** Department of JBNU-KIST Industry-Academia Convergence Research, Graduate School, Jeonbuk National University, 54896, Republic of Korea
**** Department of Mechanical Engineering, The University of Texas at Dallas, Richardson, Texas 75080, USA - E-mail: djyang@utdallas.edu, cnt@kist.re.kr
 Copyright ⓒ The Korean Society for Composite Materials. All rights reserved.
Gangnam Mirae Tower, Suite 601, 174 Saimdang-ro, Seocho-gu, Seoul 06627, South Korea
Tel: +82-2-598-1550 Fax: +82-2-598-1557 E-mail: composites@kscm.re.kr