

- Design of a Broadband Radar Absorbing Sandwich Composite Structure Using PEEK/MWNTs 3D-printed Thickness-gradient Honeycomb Core
Seung-Hyeon Kang*, Jae-Won Shim*, Hyun-Jun Choi*, Jong-Gyeong Yoo**, O-bum Kwon**, Min-Je Hwang**, Young-Woo Nam*,***†
* Graduate School of Aerospace and Mechanical Engineering, Korea Aerospace University
** Low Observability Technology Team, Korea Aerospace Industries Ltd.
*** Aeronautics Major, College of Engineering, Korea Aerospace University- 3D 프린팅 PEEK/MWNTs 두께 변화형 허니컴 코어 광대역 전파 흡수 샌드위치 복합재 구조의 설계 및 제작
강승현* · 심재원* · 최현준* · 유종경** · 권오범** · 황민제** · 남영우*,***†
This article is an open access article distributed under the terms of the Creative Commons Attribution Non-Commercial License (http://creativecommons.org/licenses/by-nc/4.0) which permits unrestricted non-commercial use, distribution, and reproduction in any medium, provided the original work is properly cited.
In this study, a 3D-printed thickness-gradient honeycomb core sandwich radar-absorbing composite structure was designed and fabricated, and its electromagnetic absorption performance and mechanical properties were evaluated. The core material consisted of PEEK uniformly dispersed with multi-walled carbon nanotubes (MWNTs) to provide dielectric loss. Based on the measured electromagnetic properties, the thickness-gradient honeycomb core was designed for broadband absorption, and free-space measurements confirmed a reflection loss below −10 dB over the 4−18 GHz frequency range. Mechanical tests indicated that annealing and MWNTs incorporation improved the strength and stiffness of the PEEK-based composites. These results demonstrate the potential of the proposed structure as a lightweight radar-absorbing sandwich composite for aerospace applications.
본 연구에서는 PEEK (Poly-Ether-Ether-Ketone)에 다중벽 탄소나노튜브(MWNTs)를 분산시켜 유전 손실 특성을 부여한 필라멘트를 제조하고, 이를 이용한 3D 프린팅 기반 두께 구배형 허니컴 코어 샌드위치 복합재 전파흡수구조를 설계하고 제작하였다. 측정된 전자기 물성을 기반으로 광대역 전파흡수 특성을 갖도록 구조를 설계하였으며, 제작된 시편에 대한 자유공간 측정 결과 4−18 GHz 범위에서 −10 dB 이하의 반사손실을 나타내어 우수한 광대역 전파흡수 성능을 확인하였다. 또한, 기계적 물성 평가 결과 열처리와 MWNTs 첨가는 PEEK 복합재의 강도와 강성을 향상시키는 것으로 나타났다. 본 연구를 통해 제안된 구조의 광대역 전파흡수 성능을 확인하였으며, PEEK/MWNTs 구성 소재의 기계적 물성 평가를 통해 경량 샌드위치 복합재 전파흡수구조로서의 적용 가능성을 제시하였다.
Keywords: 적층 제조(Additive manufacturing), 전파흡수구조(Radar absorbing structure), 허니컴 코어(Honeycomb core), 열가소성 수지(Thermoplastic resin), 나노 복합재료(Nanomaterial composites)
스텔스 항공기의 생존성과 임무 수행 능력은 레이더 반사 면적(Radar Cross Section, RCS)의 저감 성능에 크게 좌우된다. 특히 무장창, S-덕트, 디버터와 같은 복잡한 형상을 갖는 국부 영역에서는 전자기파(Electromagnetic wave)의 산란이 집중적으로 발생하여 RCS가 증가하는 경향이 있다. 따라서 이러한 국부 영역에 스텔스 기술을 효과적으로 적용하는 것은 항공기 설계에서 중요한 요소이다. 최근에는 구조적 건전성과 유지보수성을 유지하면서 곡면 형상에 적용 가능한 형상 적응형 스텔스 패치로서 전파흡수구조(Radar Absorbing Structure, RAS)에 대한 관심이 증가하고 있다[1-4]. 일반적으로 유전 손실 기반의 전파흡수재료(Radar Absorbing Material, RAM)는 표면 코팅 방식으로 국부 영역의 RCS 저감을 위해 적용되어 왔다[58]. 그러나 복잡한 곡면에서는 공력학적 제약으로 인해 균일한 코팅이 어렵고, 형상 변화에 대한 적용성이 제한된다는 문제가 있다. 반면, RAS는 내부 구조 설계를 통해 기계적 성능과 전파흡수 성능을 동시에 확보할 수 있으며, 다층 구조 또는 메타물질 기반 설계를 통해 광대역 특성을 구현할 수 있다[9-15]. 그러나 기존의 광대역 RAS는 두께 증가와 제조 공정의 복잡성을 수반하며, 경량화와 고성능을 동시에 요구하는 항공기 적용에 한계가 있다. 또한 메타물질 기반 전파흡수구조는 높은 제조 정밀도를 요구하며 반복성, 구조적 안정성 및 기계적 신뢰성 측면에서 추가적인 개선이 필요하다[16-19]. 이러한 기존 RAS의 한계를 극복하기 위한 방법으로 적층 제조(Additive Manufacturing, AM) 기술이 주목받고 있다. 최근에는 자이로이드, 허니컴 및 옥텟 트러스와 같은 복잡한 구조를 3D 프린팅을 통해 구현하고, 우수한 전파흡수 성능과 구조적 강도를 동시에 확보한 연구가 활발히 보고되고 있다[20-26]. 이러한 구조는 전자기적 성능과 기계적 성능을 동시에 요구하는 항공우주 분야에서 효과적인 구조 설계 방법으로 평가된다. 그러나 일반적으로 3D 프린팅에 사용되는 열가소성 소재는 기계적 강도와 열적 안정성이 제한적이므로 고온 또는 극한 환경에서 구조적 신뢰성이 저하되는 문제가 있다[27,28]. 이러한 문제를 해결하기 위한 대안으로 고성능 열가소성 소재인 PEEK(Poly-Ether-Ether-Ketone)가 주목받고 있다. PEEK는 우수한 기계적 강도, 내열성 및 내화학성을 가져 항공우주 분야에 적합한 소재로 평가된다. 또한 PEEK 매트릭스에 전도성 나노입자를 분산시키면 전자기파 흡수 성능을 향상시킬 수 있는 것으로 보고되었다[29-35]. 따라서 전파흡수 성능과 기계적 특성을 함께 고려하기 위해서는 PEEK 기반 복합재를 활용한 구조 설계가 요구된다. 허니컴 구조는 평면상에 주기적으로 배열된 셀을 두께 방향으로 적층한 구조로, 낮은 밀도와 우수한 강성 및 에너지 흡수 특성을 동시에 갖는다. 이에 따라 다양한 산업 분야에서 경량 구조로 널리 활용되고 있다[36-38]. 특히 허니컴 구조를 샌드위치 복합재의 코어로 적용할 경우 우수한 하중 지지 성능을 확보할 수 있다[39,40]. 그러나 기존 허니컴 기반 RAS 연구는 주로 셀 크기 또는 벽 두께와 같은 설계 변수에 집중되어 왔으며, 최근에는 두께 방향의 기하학적 구배를 활용한 전파흡수구조에 관한 연구도 보고되고 있다[41-45]. 기존 연구에서는 서로 다른 전도성 카본블랙 함량을 갖는 TPU 복합재와 벽 두께 구배를 결합한 다층 임피던스 구배 허니컴 구조[45]와 CIP 코팅을 적용한 PEEK/CF 기반 피라미드형 허니컴 구조[49]가 제안되었다. 이러한 선행연구는 다중 재료 조성 또는 추가적인 흡수 코팅을 활용한 반면, 본 연구에서는 단일 조성의 PEEK/MWNTs 복합재에 연속적인 셀 벽 두께 구배를 적용하고 이를 샌드위치 복합재 구조로 구현하였다. 셀 벽 두께에 연속적인 구배를 적용하면 임피던스 정합과 내부 다중 반사 경로를 효과적으로 제어할 수 있어 흡수 대역폭 확장과 저주파 전파흡수 성능 향상에 기여할 수 있다[45-48]. 그러나 이러한 정밀한 구조는 기존 제조 공정으로 구현하기 어렵다는 한계가 있다. 본 연구에서는 PEEK 기반 다기능 복합재를 이용한 3D 프린팅 허니컴 코어 전파흡수구조를 제안하였다. 전도성 나노입자를 PEEK 매트릭스에 분산시켜 필라멘트를 제작하고, 전자기 물성을 평가하였다. 측정된 전자기 물성을 기반으로 두께 구배형 허니컴 코어를 갖는 샌드위치 복합재 구조를 설계하고, 3D 프린팅 공정을 통해 제작하였다. 또한 제작된 시편의 반사손실 특성을 실험적으로 평가하였다. 아울러 구성 소재의 기계적 물성을 평가하여 나노입자 첨가 및 열처리에 따른 기계적 특성 변화를 분석하고, 전파흡수구조용 소재로서의 적용 가능성을 검토하였다.
2.1 재료 선정
본 연구에서는 항공우주 운용 환경에 적용하기 위하여 우수한 기계적 강도, 내열성 및 내화학성을 갖는 고성능 열가소성 수지인 PEEK (Poly-Ether-Ether-Ketone)를 사용하였다. 전도성 입자의 분산을 위해 평균 입자 크기 약 50 μm, 밀도 1.3 g/cm³의 PEEK 450 분말(Victrex, UK)을 활용하였다. 일반적으로 3D 프린팅 기반 전파흡수구조에서는 유전 손실 특성을 향상시키기 위해 열가소성 수지에 전도성 입자를 첨가한다. 이에 따라 본 연구에서는 전도성 나노입자인 다중벽 탄소나노튜브(Multi-Walled Carbon Nanotubes, MWNTs)를 PEEK 매트릭스에 첨가하였다. 사용된 MWNTs (Dazhan, China)는 평균 직경이 10-15 nm이고 길이가 10-20 μm이며, 높은 종횡비를 갖는다. 이러한 형상적 특성은 PEEK 매트릭스 내부에서 전도성 경로 형성을 촉진하여 전자기적 특성 향상에 기여할 수 있다[48].
2.2 필라멘트 제조 공정
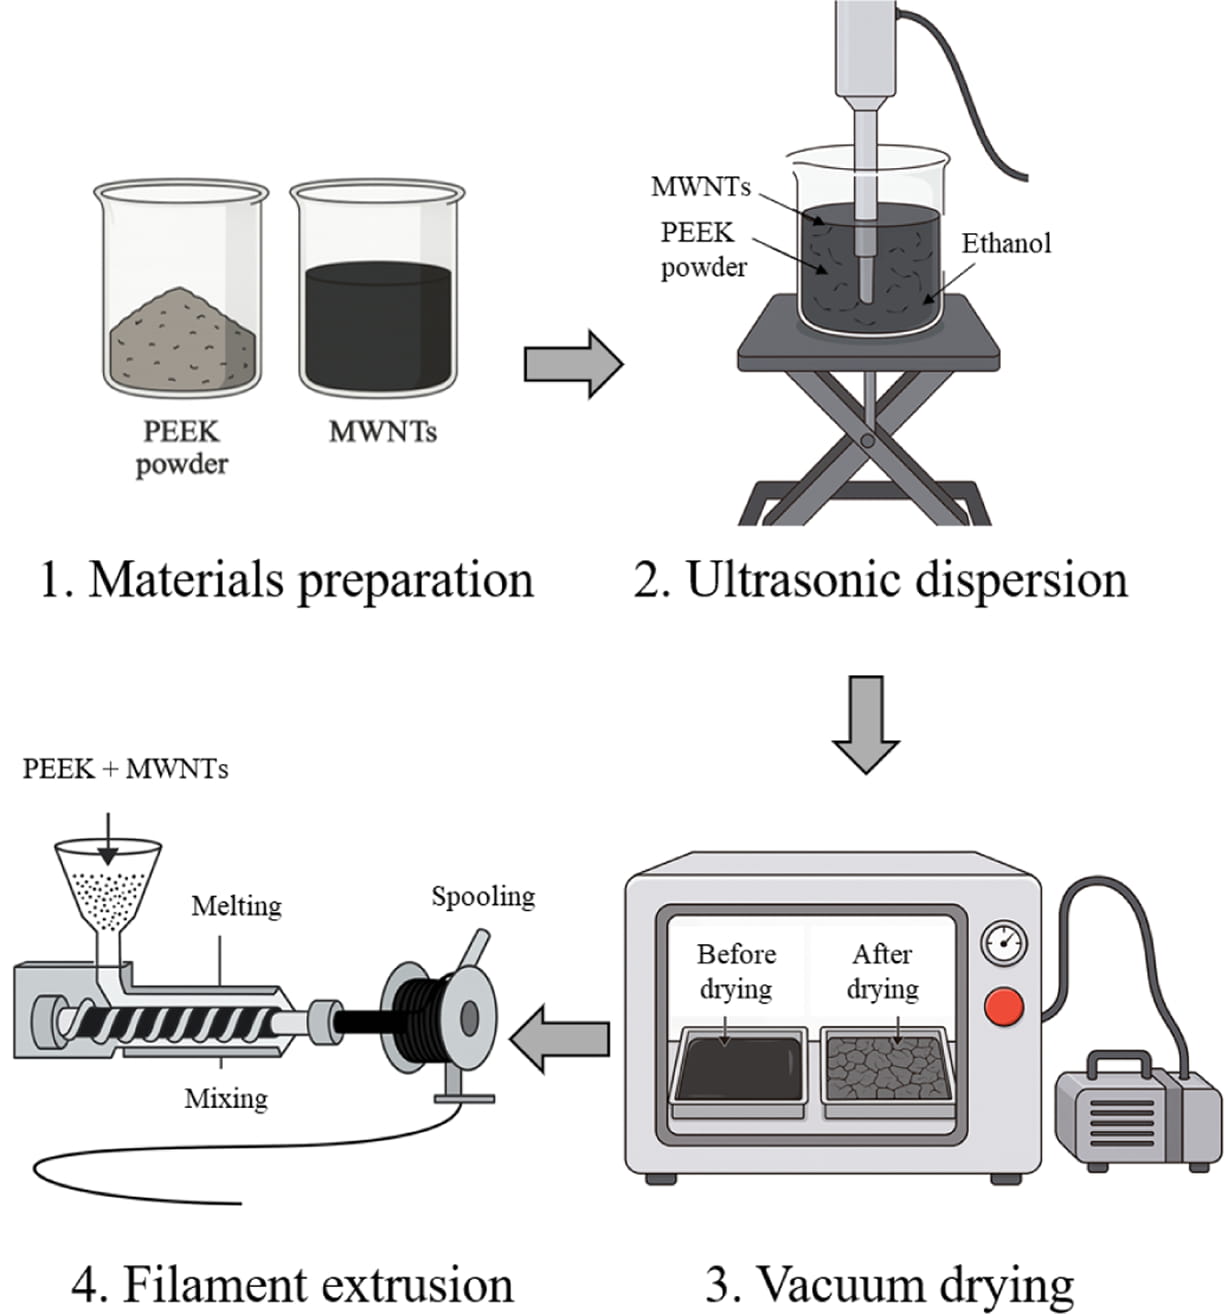
슬러리 기반 초음파 분산법을 적용하여 PEEK 분말 내 MWNTs를 분산시켰다. 전체 제조 공정은 Fig. 1에 나타낸 바와 같이 원료 건조, 계면활성제 전처리, 초음파 분산, 슬러리 건조 및 필라멘트 압출의 다섯 단계로 구성하였다. 먼저, PEEK 분말과 MWNTs를 120 °C에서 4시간 동안 진공 건조하여 흡착된 수분을 제거하였다. 이 과정은 분산 및 압출 과정에서 기포 또는 기공 형성을 방지하여 필라멘트 내 기공 발생을 억제하기 위함이다. 이후, 건조된 MWNTs를 Triton X-100이 포함된 에탄올 용액에 첨가한 뒤 50 °C, 100 rpm 조건에서 30분간 교반하였다. 계면활성제는 MWNTs의 표면 에너지를 감소시켜 이후 초음파 분산 과정에서 응집을 효과적으로 억제하였다. 전처리된 MWNTs는 20 kHz 초음파 분산기를 이용하여 60분간 분산하였으며, 이후 PEEK 분말을 첨가하여 목표 중량 분율(3, 6, 9, 12, 15 wt%)에 맞추었다. 균일한 슬러리 형성을 위해 동일 조건에서 추가로 60분간 초음파 처리를 수행하였다. 제조된 슬러리는 120 °C, −0.1 MPa 조건에서 8시간 동안 건조하여 에탄올을 완전히 제거하였으며, 이를 통해 나노입자가 분산된 PEEK/MWNTs 분말을 얻었다. 건조된 분말은 단일 스크류 필라멘트 압출기(Filibot H450)에 투입하여 압출하였다. 배럴 온도는 400 °C에서 시작하여 5 °C 간격으로 증가시키며 안정적인 용융 압출 조건을 확보하였다. 스크류 회전 속도는 15 rpm으로 유지하여 토출량 및 필라멘트 직경의 변동을 최소화하였다. 노즐 직경은 1.75 mm로 설정하였으며, 최종 필라멘트 직경은 1.75 ± 0.05 mm 범위로 제어하였다.
2.3 필라멘트 미세구조 및 전자기적 물성
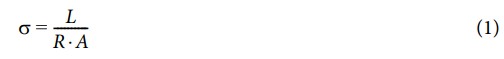
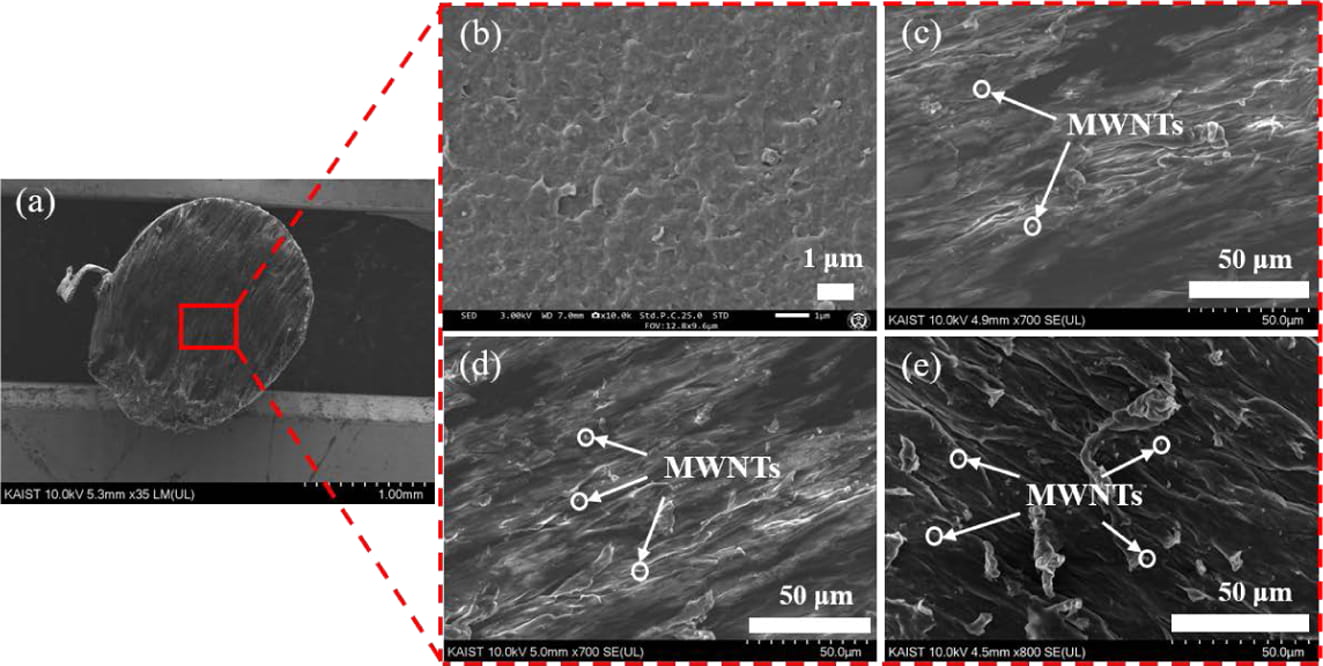
제작된 PEEK 필라멘트 및 전도성 나노입자가 분산된 PEEK/MWNTs 필라멘트의 단면은 주사전자현미경(Scanning Electron Microscope, SEM)을 이용하여 관찰하였으며, 그 결과를 Fig. 2에 나타내었다. 순수 PEEK 필라멘트에서는 입자가 존재하지 않는 균일한 구조가 관찰된 반면, PEEK/MWNTs 필라멘트에서는 MWNTs가 PEEK 내부에 분포된 형태를 확인할 수 있었다. 압출된 필라멘트의 전기전도도는 멀티미터를 이용하여 직류 저항(R)을 측정한 후, 필라멘트의 길이(L)와 단면적(A)을 고려하여 식 (1)을 통해 계산하였다.
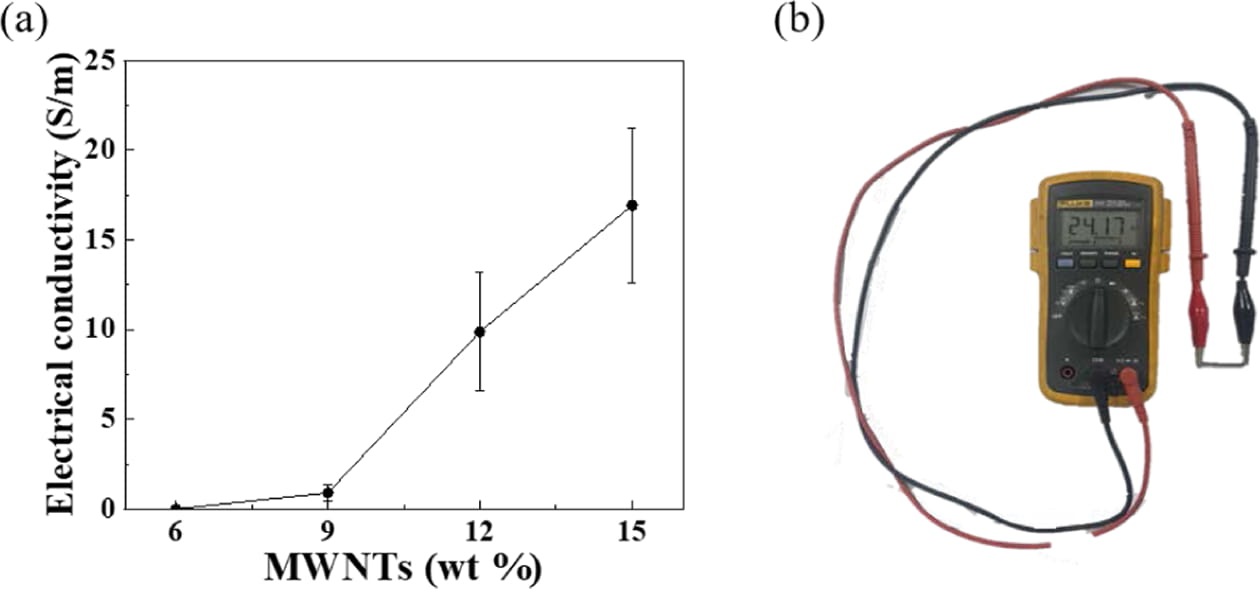
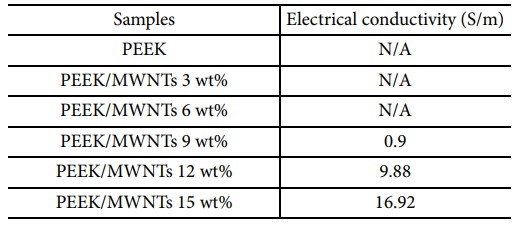
전도성 입자가 충분히 분산될 경우, 입자 간 접촉 및 중첩에 의해 연속적인 전도 경로가 형성되며, 이를 전기적 퍼콜레이션 임계치(percolation threshold)라 한다. 특히 MWNTs는 높은 종횡비와 큰 비표면적을 가지므로 비교적 낮은 함량에서도 입자 간 네트워크 형성이 용이하다. Fig. 3 및 Table 1에 나타낸 바와 같이 MWNTs 함량이 증가함에 따라 전기전도도가 증가하는 경향을 보였다. 3 및 6 wt% 시편의 경우 멀티미터를 이용한 저항 측정 시 측정 가능 범위를 벗어나 전기전도도를 산출할 수 없었으며, 이를 Table 1에 N/A로 표기하였다. 전기전도도는 9 wt%에서 0.9 S/m, 12 wt%에서 9.88 S/m으로 측정되었으며, 이러한 결과로부터 PEEK/MWNTs 필라멘트의 전기적 퍼콜레이션 임계치는 약 9-12 wt% 범위에서 형성되는 것으로 판단된다. 15 wt%에서는 가장 높은 전기전도도를 나타내었으나, MWNTs 함량 증가에 따른 용융 점도 증가로 필라멘트 압출 및 3D 프린팅 공정성이 저하되었다. 이에 따라 기계적 물성 평가는 안정적인 필라멘트 압출 및 3D 프린팅이 가능한 고함량 조성인 PEEK/MWNTs 12 wt%를 대상으로 수행하였다. 전자기 해석 및 허니컴 코어 제작에는 전자기적 특성을 고려하여 9 wt% 조성을 적용하였다.
2.4 복소 유전율
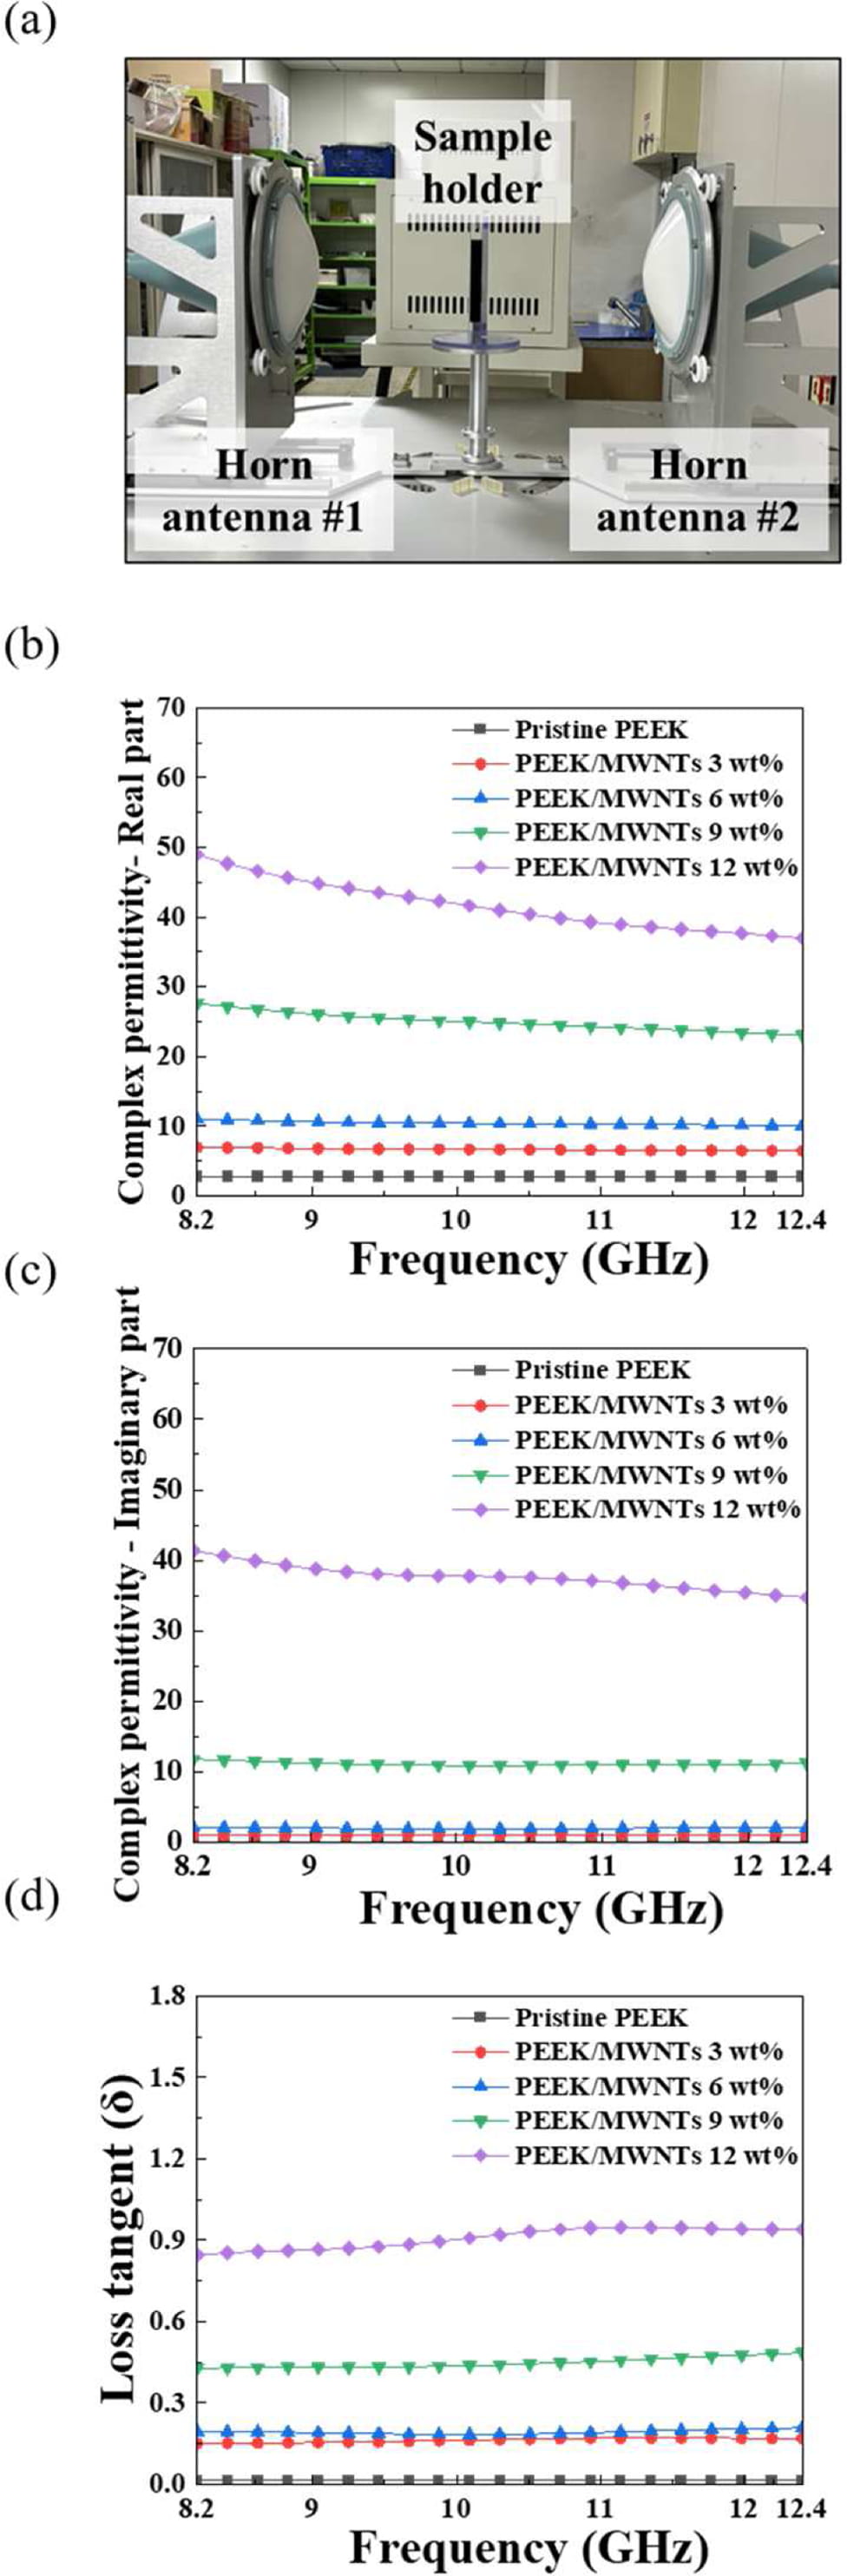
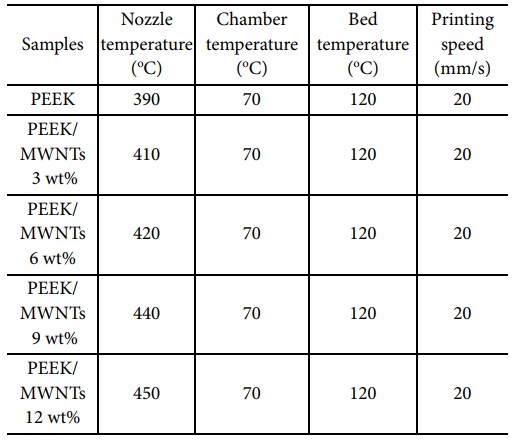
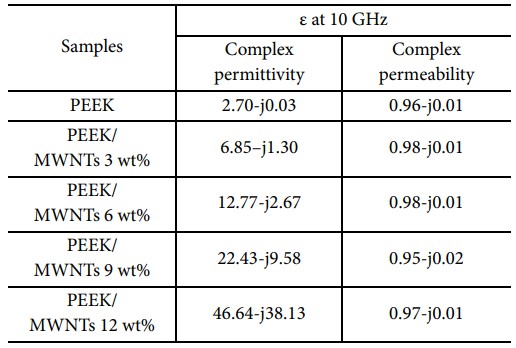
MWNTs 함량에 따른 PEEK 복합재의 복소 유전율 및 투자율을 측정하기 위해, 제작된 필라멘트를 이용하여 200 mm × 200 mm 크기의 시편을 3D 프린팅으로 제작하였다. 프린팅은 Creatbot F160 PEEK 3D 프린터를 사용하여 수행하였으며, 각 필라멘트에 대한 프린팅 조건은 Table 2에 정리하였다. 시편의 복소 유전율 및 투자율은 벡터 네트워크 분석기와 혼 안테나로 구성된 자유공간 측정 시스템을 이용하여 측정하였으며, 측정 구성은 Fig. 4(a)에 나타내었다. 복소 유전율 및 투자율의 측정 범위는 8.2-12.4 GHz이며, 측정된 주파수별 데이터를 기반으로 CST의 유전 분산 피팅(dielectric dispersion fitting)을 수행하였다. 이를 통해 얻어진 주파수 의존 분산 모델을 418 GHz 범위의 전자기 해석에 적용하였다. 복소 유전율의 실수부와 허수부는 각각 Fig. 4(b)와 Fig. 4(c)에 나타내었으며, 10 GHz에서의 복소 유전율 및 투자율 값은 Table 3에 정리하였다. 측정 결과, MWNTs 함량이 증가함에 따라 Fig. 4(d)에 나타낸 바와 같이 손실 탄젠트가 증가하는 경향을 보였다. 이는 PEEK 내에 분산된 MWNTs에 의해 전도 경로가 형성되고, 계면 분극이 증가함에 따른 결과로 판단된다. 또한, 형성된 MWNTs 네트워크에서의 전도 손실과 계면 분극 효과가 복합적으로 작용하여 유전 손실이 증가하며, 이에 따라 입사된 전자기파의 감쇠 능력이 향상된다. 이러한 결과는 MWNTs가 분산된 PEEK 필라멘트가 유전 손실 재료로 효과적으로 작용할 수 있으며, 전자기파 흡수 성능 향상에 기여함을 보여준다.
2.5 다층 전파흡수구조
다층 전자파 흡수체는 자유공간 임피던스(Z₀)와 흡수체 최외각 표면에서의 입력 임피던스(Zin) 간의 임피던스 정합을 점진적으로 달성하도록 설계된다. 또한, 각 층의 복소 유전율에 기인한 손실을 통해 입사된 전자기 에너지를 열에너지로 변환하도록 구성된다. 입사면으로부터 n개의 층으로 구성된 흡수체에서, i번째 층의 입력 임피던스 Zin(i)는 전송선 이론에 따라 식 (2)와 같이 표현된다.
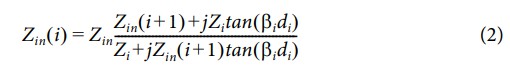
식 (2)를 n번째 층부터 반복적으로 적용하면, 각 층의 두께(di), 특성 임피던스(Zi), 파수(bi)를 고려하여 전체 구조의 최종 입력 임피던스 Zin을 계산할 수 있다. 계산된 입력 임피던스가 자유공간 임피던스 Z₀와 충분히 정합될 경우 입사면에서의 반사가 감소하게 되며, 이에 따라 반사손실(Reflection Loss, RL)이 감소한다. 반사계수 Γ와 반사 손실은 식 (3)과 같이 정의된다.
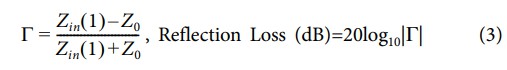
허니컴 코어를 포함하는 전파흡수구조는 단순 평판 구조와 비교하여 뚜렷한 3차원적 특성을 나타낸다. 육각형 셀 구조로 형성된 공극은 입사파의 전파 경로를 연장시키며, 구조 내부에서 다중 산란 및 반사를 유도한다. 이러한 효과는 2차원 전송선 모델만으로는 충분히 설명하기 어려운 특성이다. 실제 설계 과정에서는 셀 크기, 벽 두께 및 밀도를 반영한 등가 유전율 모델을 도입하거나, 3차원 전자기 수치해석을 통해 형상 파라미터를 최적화함으로써 임피던스 정합을 확보하고 내부 손실 경로를 극대화하여 반사손실을 최소화한다. 그러나 허니컴 코어 재료의 복소 유전율이 증가할수록 전자기파 감쇠 능력은 향상되지만, 동시에 표면에서의 임피던스 불연속이 증가하여 초기 반사가 증가할 수 있다. 따라서 임피던스 정합과 내부 손실 메커니즘 간의 균형을 달성하기 위해서는 형상 설계와 재료 선택을 종합적으로 고려하는 접근이 필요하다.
|
Fig. 1 Filaments extrude process of slurry-based ultrasonic dispersion of MWNTs in PEEK |
|
Fig. 2 SEM images of PEEK (a) Cross-section of the filament, (b) Pristine PEEK, (c) PEEK/MWNTs 3 wt%, (d) PEEK/MWNTs 6 wt% and (e) PEEK/MWNTs 9 wt% |
|
Fig. 3 (a) Electrical conductivity of PEEK/MWNTs filaments at different MWNTs loadings and (b) two-probe multimeter measurement setup |
|
Fig. 4 (a) Free space measurement system, Complex permittivity of PEEK/MWNTs (b) Real part, (c) Imaginary part and (d) Loss tangent |
3.1 허니컴 코어 전파흡수구조 설계
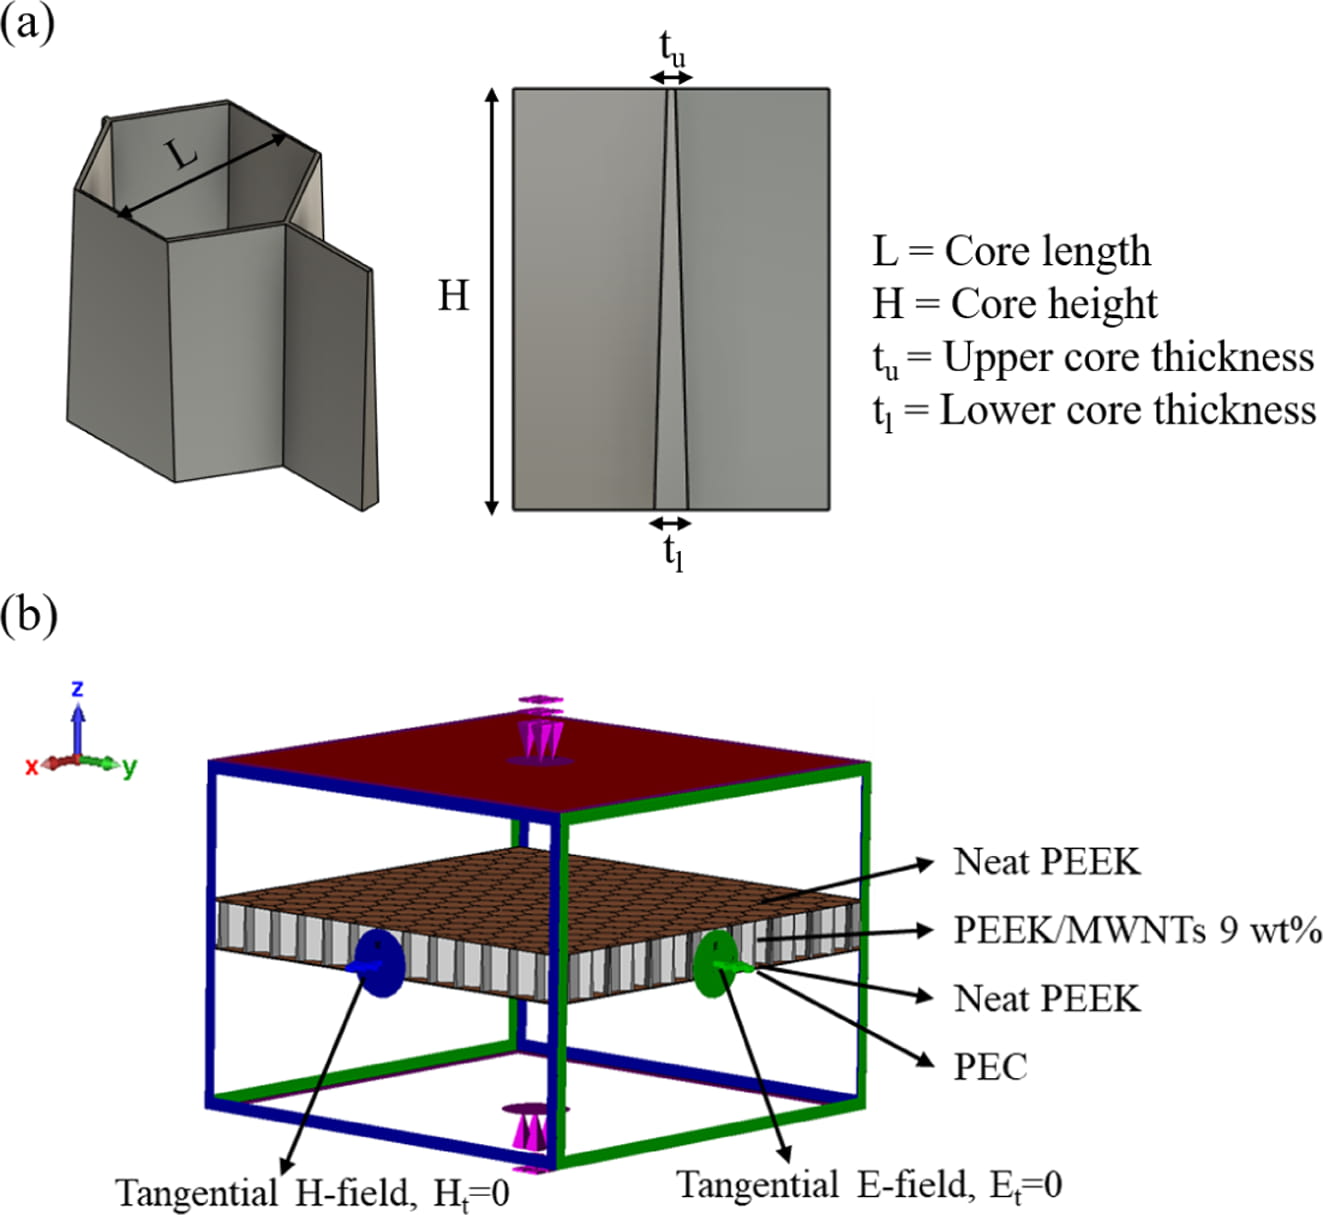
허니컴 코어는 우수한 기계적 특성과 경량성을 동시에 갖는 구조로, 본 연구에서는 전파흡수구조의 기본 형상으로 적용하였다[49]. 허니컴 코어는 셀 크기(Cell size), 셀 벽 두께(Cell wall thickness) 및 셀 높이(Cell height)를 주요 설계 변수로 선정하였다. 본 연구에서는 3D 프린팅의 형상 구현 자유도를 활용하여 셀 벽 두께가 상부에서 하부로 점진적으로 증가하는 두께 구배(Thickness-gradient) 구조를 적용하였다. 유전 손실 특성을 갖는 열가소성 필라멘트를 사용할 경우 허니컴 코어 상·하부의 상대밀도를 조절하여 유효 유전율을 정밀하게 제어할 수 있으며, 이를 통해 임피던스 정합 및 전파흡수 특성을 향상시킬 수 있다. 두께 구배가 적용된 허니컴 코어의 단위 구조는 Fig. 5(a)에 나타내었으며, 셀 크기, 셀 높이 및 벽 두께를 설계 변수로 적용하여 전자기파 흡수 특성을 비교하였다. 전자기 해석은 상용 프로그램인 CST Microwave Studio 2023의 Time Domain Solver를 이용하여 4-18 GHz 주파수 범위에서 수행하였다. 허니컴 코어 전파흡수구조의 해석 모델 및 경계 조건은 Fig. 5(b)에 나타내었다. 전자기 해석에는 PEEK/MWNTs 9 wt% 복합재의 전자기 물성을 적용하였으며, 이후 허니컴 코어 제작에도 동일한 9 wt% 조성을 사용하였다. 해석 모델의 x 방향에는 electric boundary (Et=0), y 방향에는 magnetic boundary (Ht=0)를 적용하였으며, 전자기파의 전파 방향인 z 방향에는 open boundary를 적용하였다. 입사파는 z 방향의 Port 1을 통해 인가하였으며, TEM 모드 조건에서 전자기 해석을 수행하였다. 해석에는 hexahedral mesh를 적용하였으며, 파장당 8개의 mesh cell을 기준으로 설정하였다. 허니컴 코어의 상·하부에는 각각 두께 0.4 mm의 샌드위치 스킨을 적용하였으며, 반사손실 해석 시에는 구조 후면에 PEC를 적용하여 전자기파의 투과를 차단하였다. 재료의 전자기 물성은 자유공간 측정을 통해 획득한 주파수별 복소 유전율을 적용하였으며, Table 3에는 각 소재의 대표값으로 10 GHz에서의 복소 유전율 및 투자율을 제시하였다.
3.2 허니컴 코어 형상 변수 분석
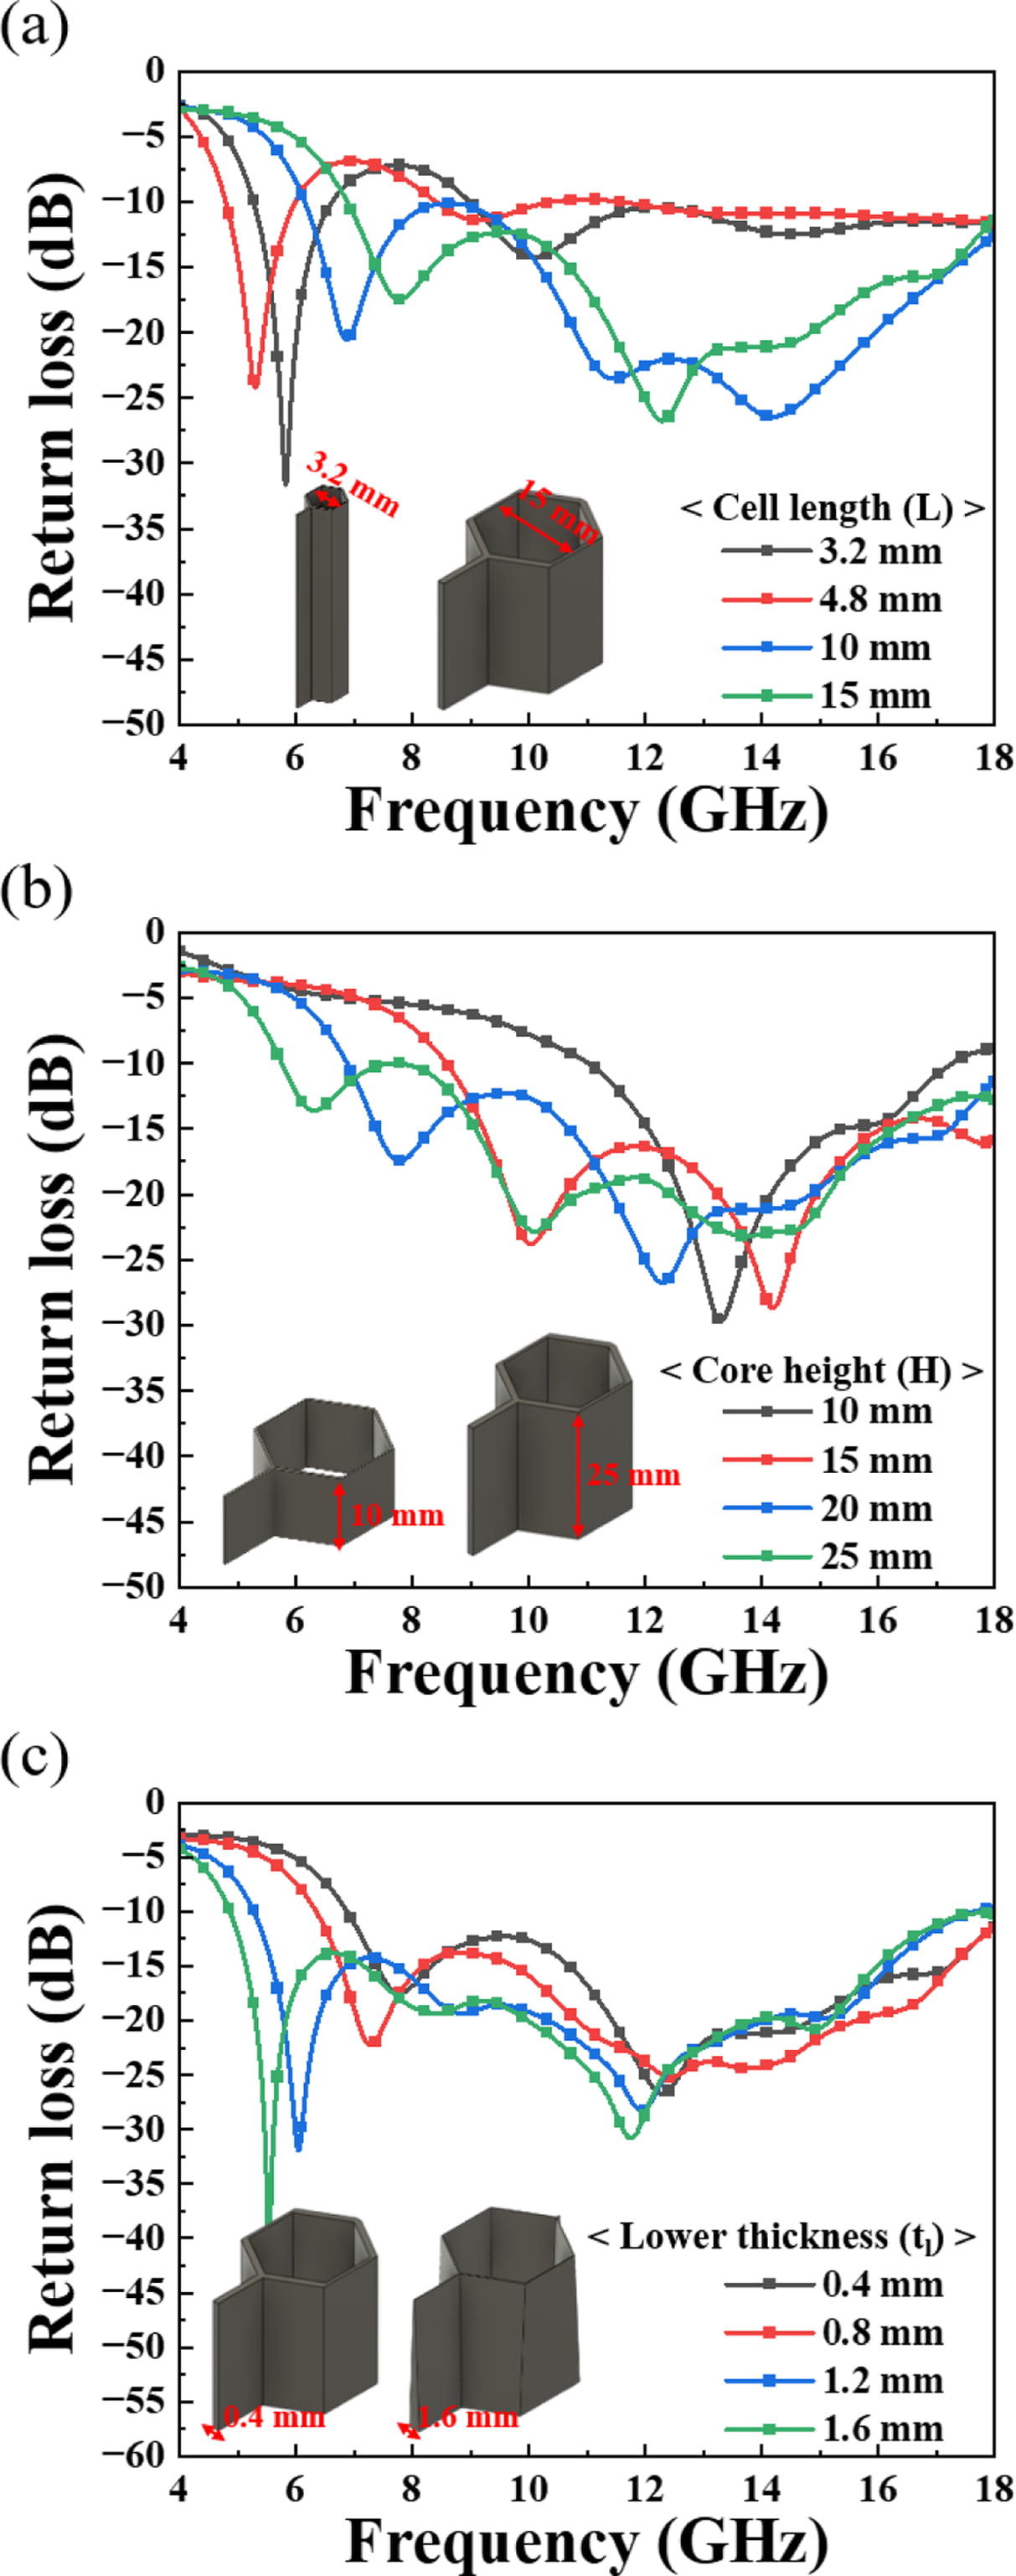
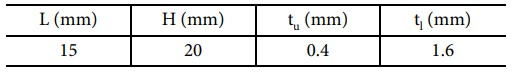
초기 형상 변수 분석은 본 연구에서 사용한 3D 프린터의 노즐 직경을 고려하여 허니컴 코어의 상·하부 벽 두께를 모두 0.4 mm로 고정한 상태에서 수행하였다. 먼저, 허니컴 코어의 셀 크기에 따른 반사손실 특성을 비교하였다. 상용 허니컴 코어에서 일반적으로 사용되는 셀 크기(3.2 mm 및 4.8 mm)를 참고하여 3D 프린팅 기반 구조에 적용 가능한 셀 크기인 10 mm와 15 mm를 선정하고, 이에 따른 흡수 성능을 Fig. 6(a)에 나타내었다. 셀 크기가 증가할수록 코어의 상대 밀도가 감소하여 유효 유전율이 낮아졌으며, 이에 따라 자유공간과의 임피던스 정합이 개선되어 반사손실 곡선의 전체적인 형상이 변화하는 것을 확인하였다[43,44]. 셀 크기에 따른 흡수 특성을 바탕으로 셀 높이가 전파흡수 성능에 미치는 영향을 Fig. 6(b)에 나타내었다. 셀 높이가 증가할수록 입사파의 전파 경로가 길어져 구조 내부에서의 손실이 증가하였으며, 특히 저주파 영역에서 임피던스 정합이 향상되어 흡수 대역폭이 증가하였다[45,46]. 이러한 효과는 전 주파수 대역에서 전반적인 흡수 성능 향상으로 이어졌다. 이후 상·하부 벽 두께를 0.4 mm로 고정한 조건에서 최적 셀 크기(15 mm)와 셀 높이(20 mm)를 적용한 후, 하부 벽 두께 변화에 따른 반사손실 특성을 Fig. 6(c)에 나타내었다. 하부 벽 두께가 증가할수록 각 주파수 대역에서 최대 흡수 성능이 향상되었으며, 이는 반사파의 위상 및 전파 경로가 변화하여 구조 내부에서의 에너지 소산 효율이 증가하였기 때문으로 판단된다. 이상의 결과로부터 허니컴 코어의 전자기파 흡수 특성은 셀 크기와 셀 높이에 의해 흡수 대역폭과 반사손실 곡선의 형상이 결정되며, 하부 벽 두께의 증가는 최대 반사손실 특성을 향상시키는 것을 확인하였다. 최종적으로 선정된 허니컴 코어의 설계 변수는 Table 4에 나타내었다.
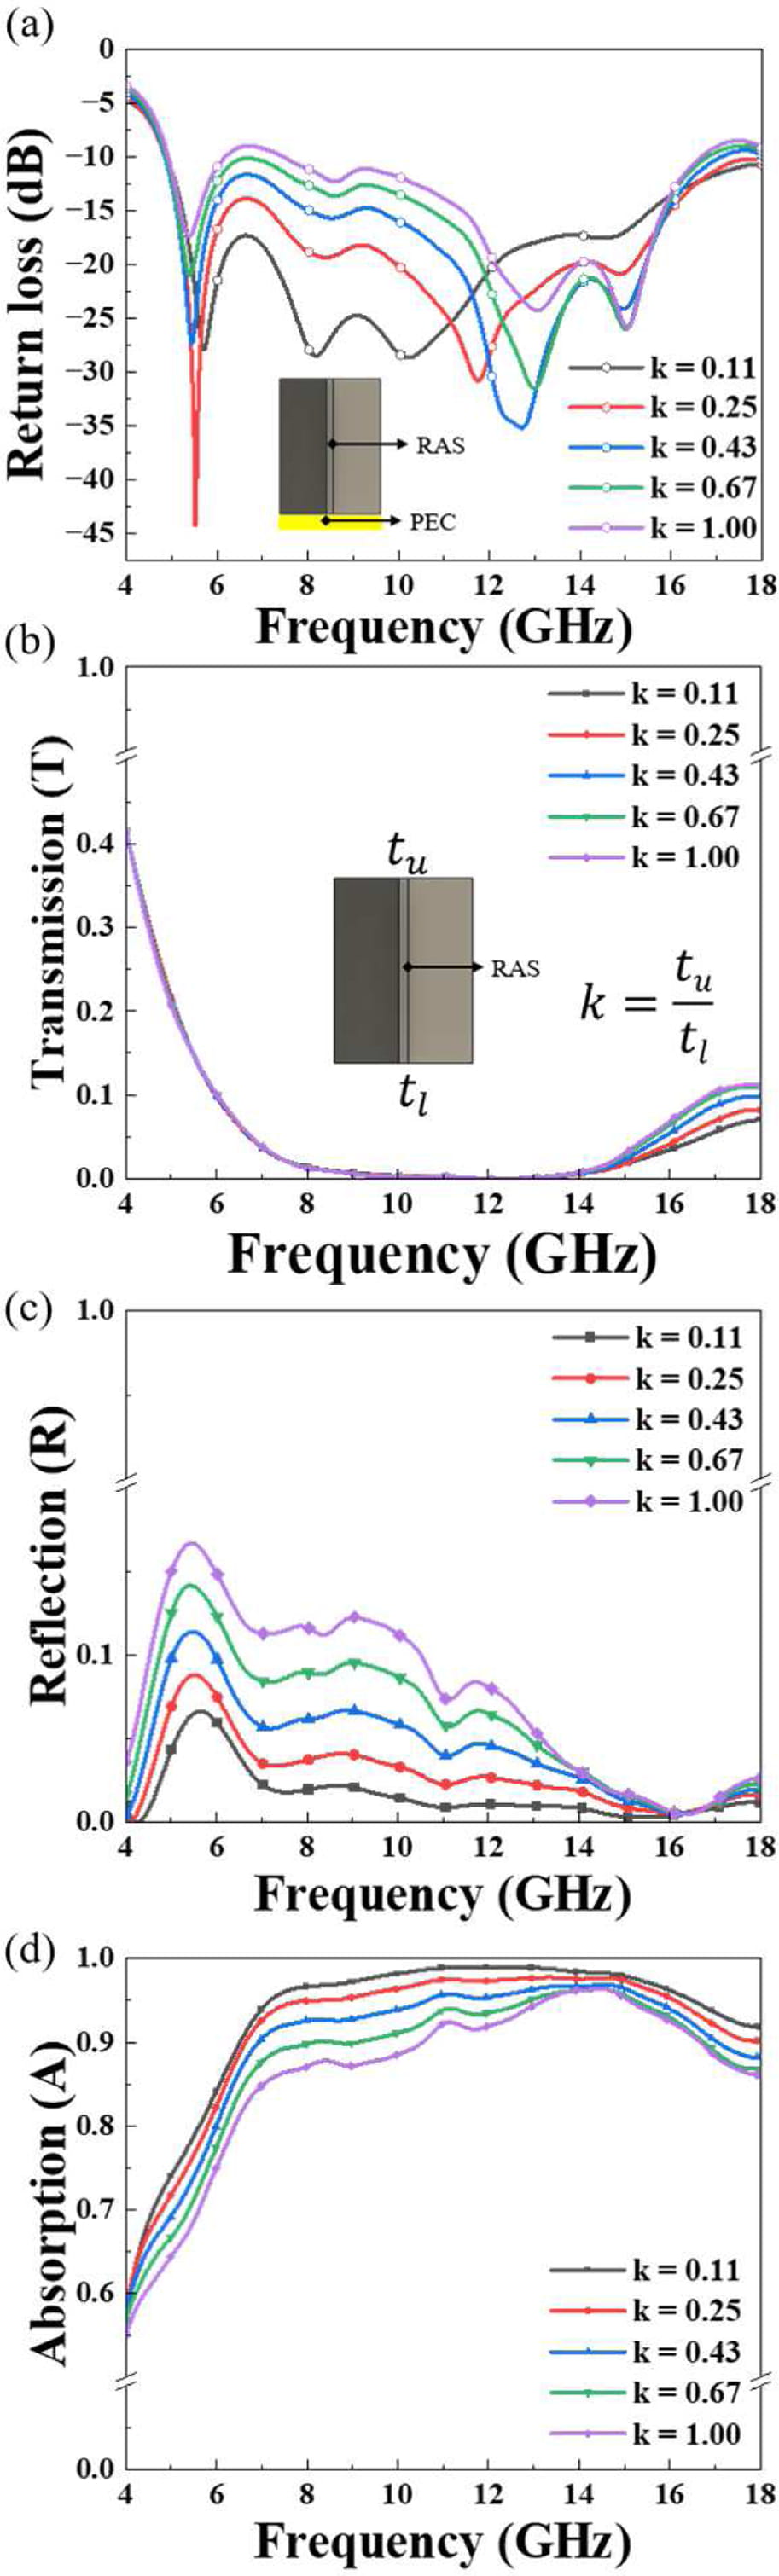
허니컴 코어의 두께 구배에 따른 반사, 투과 및 흡수 특성을 분석하기 위하여 완전 전기 도체(Perfect Electric Conductor, PEC) 적용 여부에 따른 전자기 응답을 비교하였다. 두께비 k는 상부 벽 두께(tu)와 하부 벽 두께(tl)의 비로 정의하였으며, k=1은 상·하부 벽 두께가 동일한 경우를 의미한다. Fig. 7(a)는 PEC가 적용된 조건에서 두께비에 따른 반사손실 특성을 나타낸 것이다. 두께비가 감소할수록 전반적인 흡수 성능이 향상되는 경향을 보였으며, 이는 구조의 반사, 투과 및 흡수 특성 변화에 기인한다. PEC가 없는 경우의 투과, 반사 및 흡수 특성은 각각 Fig. 7(b)-(d)에 나타내었다. 두께 구배를 갖는 허니컴 코어의 경우 S11과 S21은 각각 반사 및 투과 특성을 의미하며, 흡수율은 식 (4)를 이용하여 계산하였다.
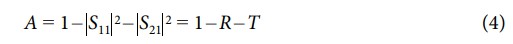
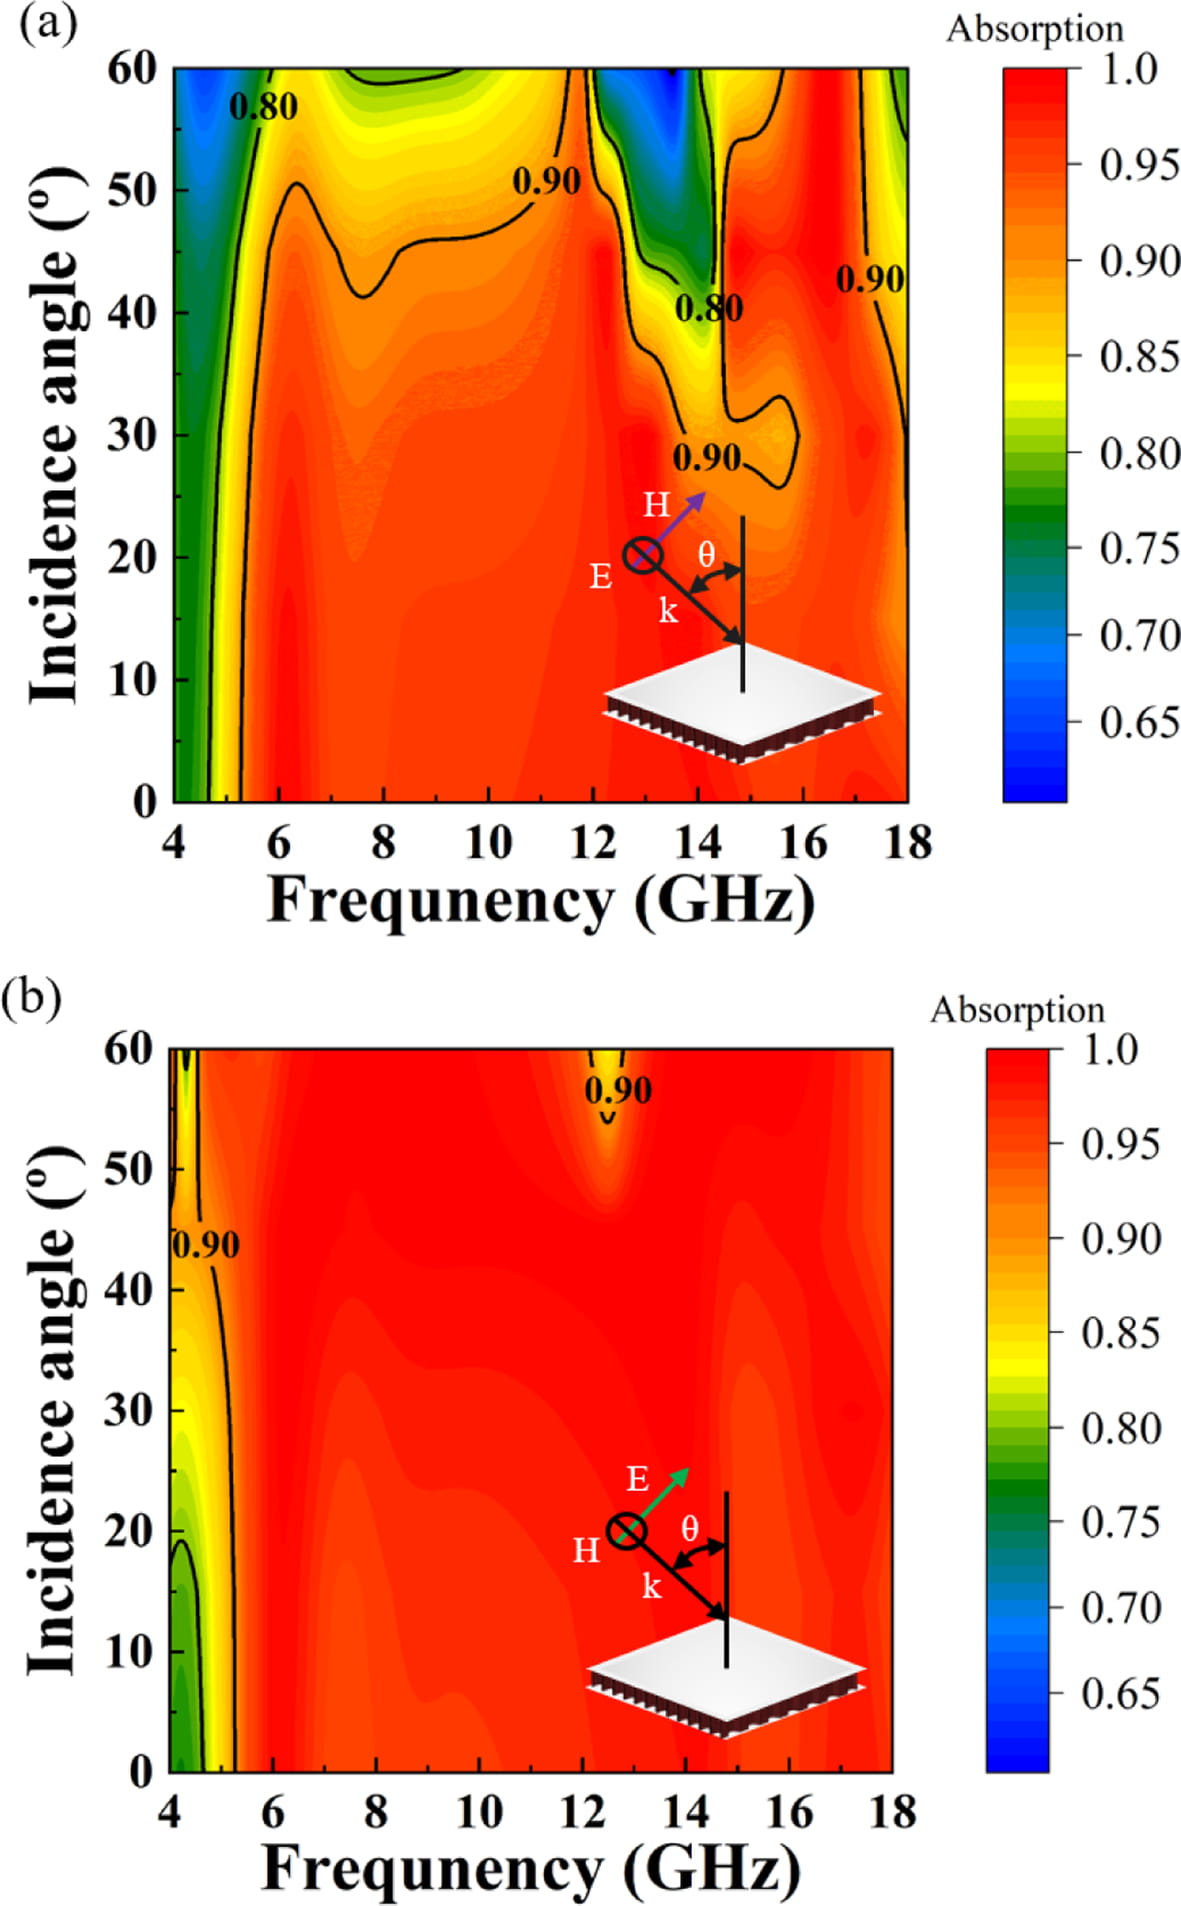
분석 결과, Fig. 7(c)에 나타낸 바와 같이 Ku 밴드 대역의 약 16 GHz를 제외한 대부분의 주파수 영역에서 두께비가 감소할수록 반사 특성이 감소하였으며, Fig. 7(d)와 같이 전체적인 흡수율은 증가하였다. 이는 두께 구배 구조가 표면 반사를 감소시키고 구조 내부에서의 전자기파 흡수를 증가시켜 전체적인 흡수 효율을 향상시키기 때문이다. 특히 C 밴드 대역의 저주파 영역에서는 표면 반사 감소로 인해 후면 도체판에서 반사된 전자기파와 표면 반사파 사이에 상쇄 간섭이 발생하여 흡수 성능이 향상되었다. 반면 X 밴드 및 Ku 밴드 대역에서는 Fig. 7(a)와 Fig. 7(d)의 비교 결과, PEC 유무와 관계없이 허니컴 코어 내부의 유전 손실이 주요 흡수 메커니즘으로 작용하여 우수한 흡수 특성을 나타내었다. 입사각 변화에 따른 두께 구배 허니컴 코어의 흡수 성능은 Fig. 8에 나타내었으며, TE 및 TM 모드에 대하여 비교하였다. TE 모드에서는 입사각이 0°에서 60°까지 증가하더라도 6-15 GHz 구간에서 90% 이상의 높은 흡수율을 유지하였다. 특히 약 11.8 GHz에서는 큰 입사각에서도 안정적인 흡수 특성을 나타내었으며, 12-14 GHz 구간에서는 입사각이 40° 이상 증가할 경우 일부 성능 저하가 관찰되었다. 반면 TM 모드는 TE 모드보다 입사각 변화에 대한 민감도가 낮았으며, 60°까지의 입사각 범위에서 전 주파수 대역에 걸쳐 우수한 흡수 성능을 유지하였다. 이를 통해 제안한 두께 구배 허니컴 코어 구조는 다양한 입사 조건에서도 안정적인 전자기파 흡수 성능을 제공할 수 있음을 확인하였다.
3.3 전자파 흡수 메커니즘 분석
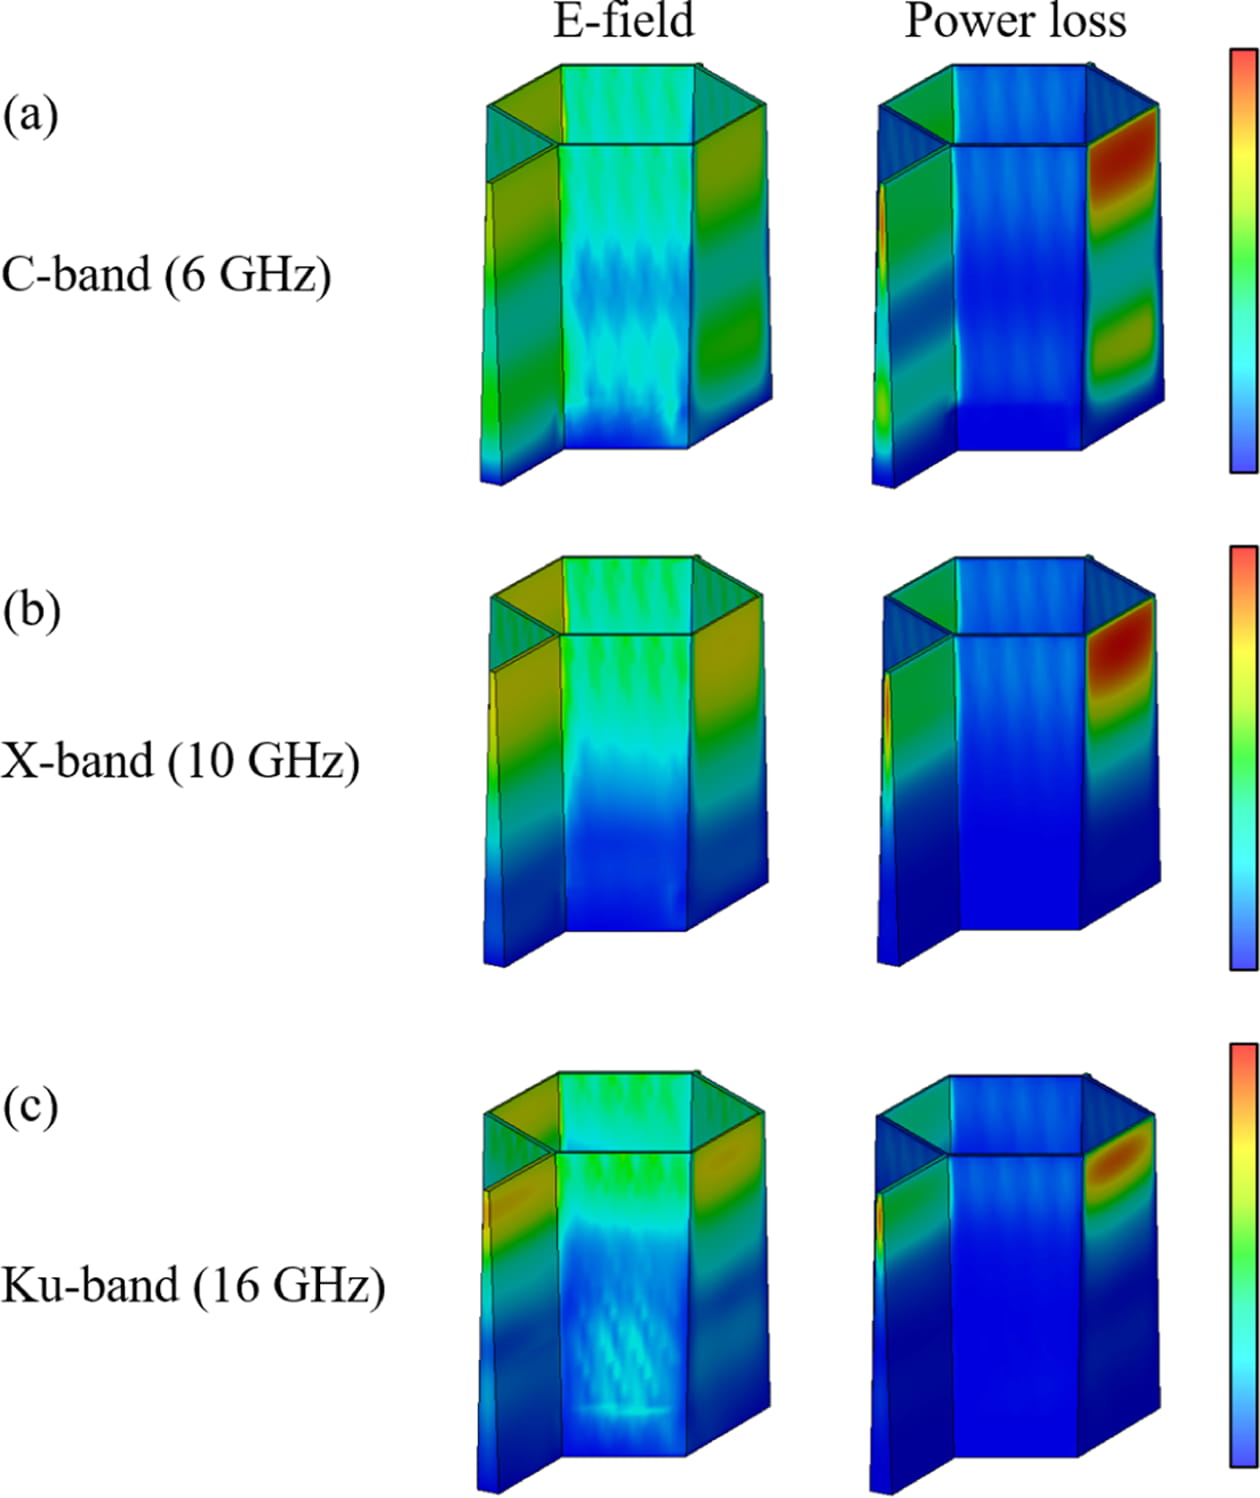
설계된 두께 구배 허니컴 코어 전파흡수구조의 흡수 메커니즘을 분석하기 위하여 전기장(E-field) 분포 및 전력 손실 밀도(Power loss density)를 분석하였다. Fig. 9는 C 밴드 대역(6 GHz), X 밴드 대역(10 GHz) 및 Ku 밴드 대역(16 GHz)의 중심 주파수에서 전기장 분포와 전력 손실 밀도를 나타낸 것이다. 전력 손실 밀도는 식 (5)와 같이 정의되며, 재료의 손실 특성과 전기장의 세기 및 동작 주파수에 의해 결정된다.
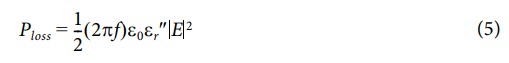
C 밴드 대역인 6 GHz에서는 전기장이 허니컴 코어의 두께 방향을 따라 비교적 넓은 영역에 분포하였으며, 전력 손실 밀도 또한 구조 내부 전반에 걸쳐 균일하게 분포하는 것을 확인하였다. 이는 저주파 영역에서 파장이 길어 입사된 전자기파가 구조 내부까지 깊이 침투하고, 다중 반사와 반복적인 에너지 손실이 발생하기 때문으로 판단된다. 또한, 앞서 Fig. 7(d)에서 확인한 바와 같이 저주파 영역에서는 구조의 두께가 증가할수록 흡수 대역폭이 확장되는 경향을 나타내며, 이는 구조 내부에서 발생하는 체적 흡수(Volume absorption)가 지배적인 흡수 메커니즘으로 작용하기 때문이다. 반면 X 밴드 대역(10 GHz)과 Ku 밴드 대역(16 GHz)에서는 전기장이 구조의 표면 및 경계 부근에 집중되었으며, 전력 손실 역시 해당 영역에서 국부적으로 발생하는 것을 확인하였다. 이는 고주파 영역에서 파장이 짧아 전자기파가 구조 표면 부근에서 대부분 감쇠되기 때문이다. 따라서 저주파 영역에서는 구조 전체를 활용한 다중 반사와 상쇄 간섭에 의한 체적 흡수가 우세한 반면, 고주파 영역에서는 표면 부근에서의 국부적인 전력 손실이 주요 흡수 메커니즘으로 작용하는 것으로 판단된다[45,47].
3.4 제작
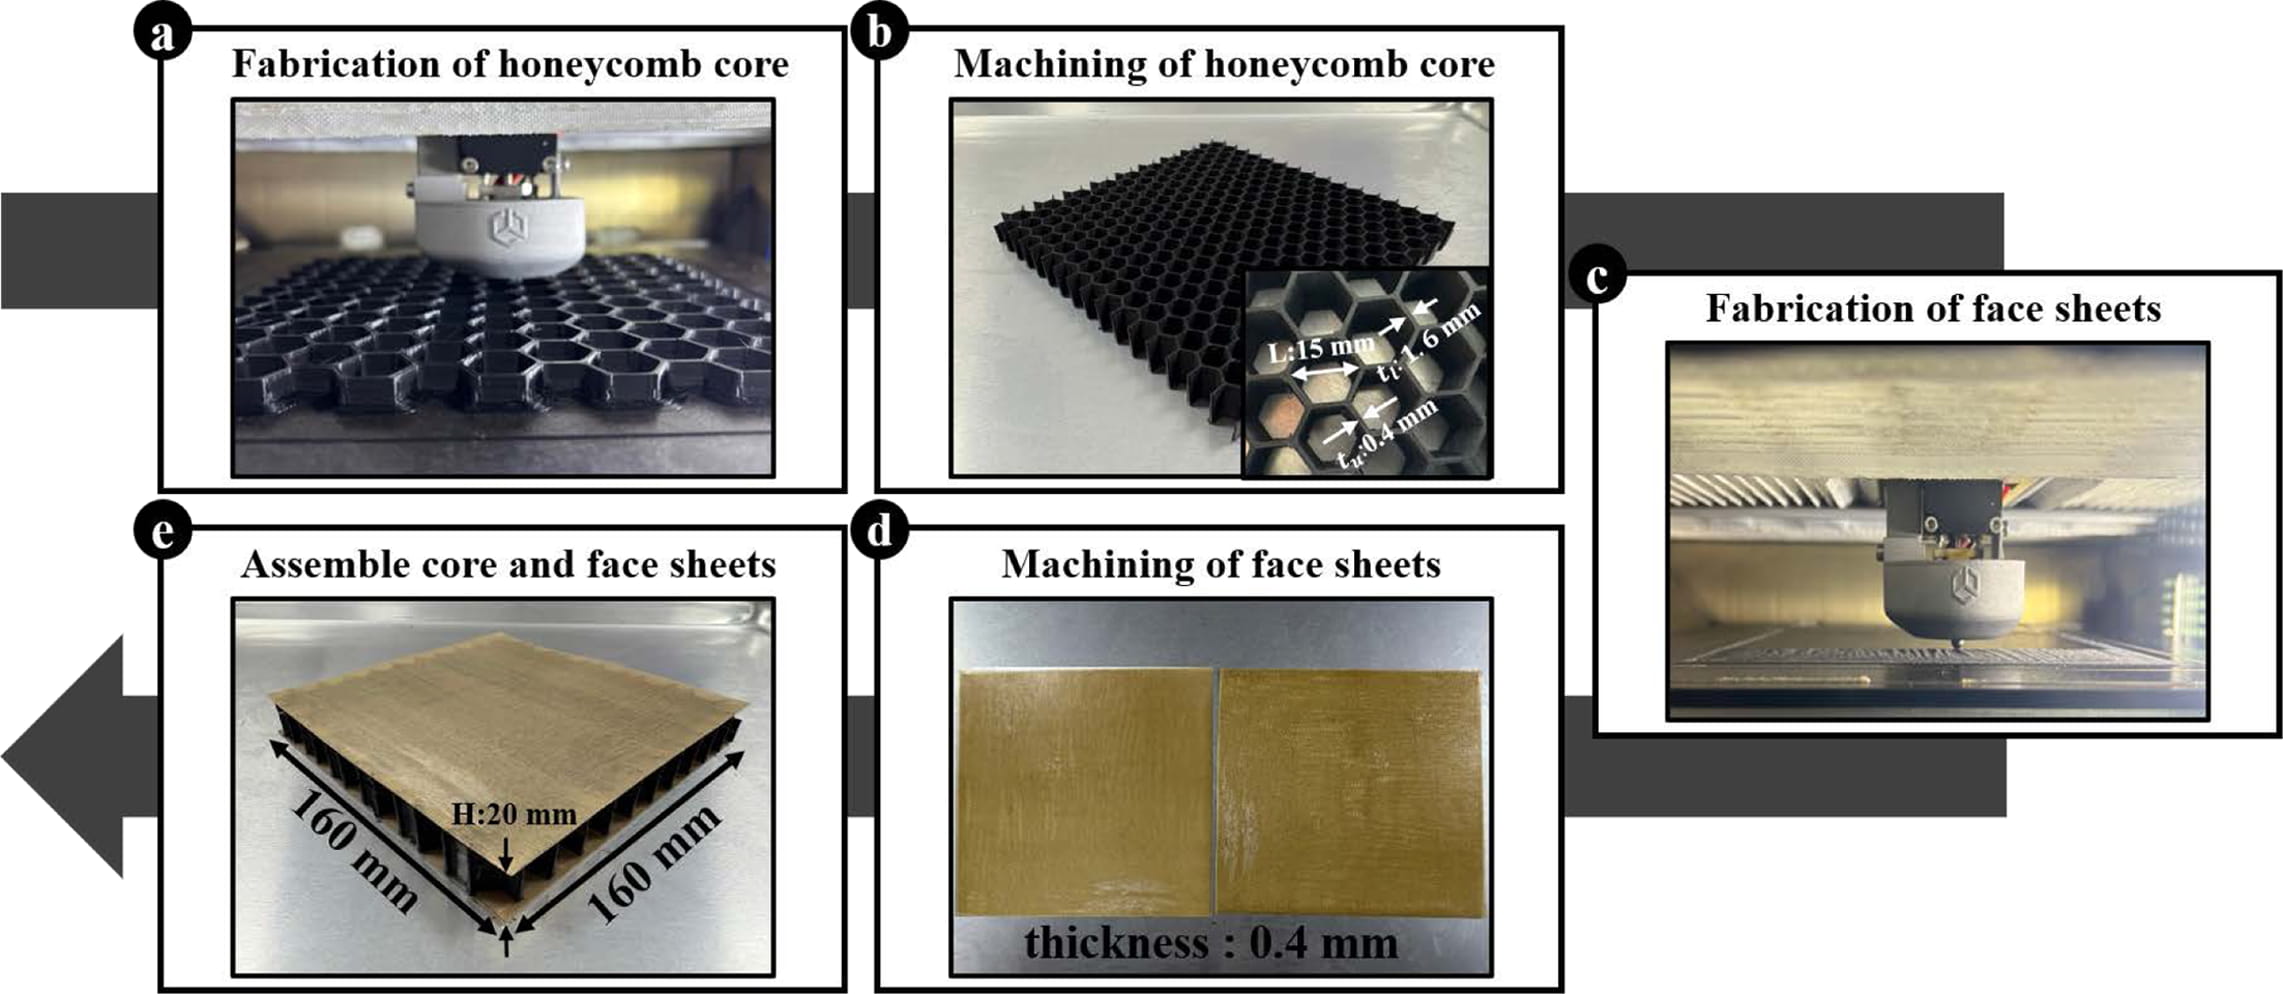
적층 제조(Additive Manufacturing, AM)의 높은 형상 구현 자유도와 적층 제작 방식을 활용하여 두께 구배 허니컴 코어를 제작하였다. 전체 제작 공정은 Fig. 10에 나타내었다. 먼저, 노즐 온도, 베드 온도 및 프린팅 속도 등의 공정 조건은 Table 2와 같이 최적화하였다. 이후 Table 4에서 도출한 최적 설계 변수를 기반으로 허니컴 코어와 상·하부 스킨을 각각 160 mm × 160 mm × 20 mm 및 160 mm × 160 mm × 0.4 mm 크기로 제작하였다. 제작된 허니컴 코어는 코어 높이 19.6 mm, 셀 크기 15 mm, 상부 벽 두께 0.54 mm 및 하부 벽 두께 1.59 mm를 나타내었으며, 설계 값과 비교하여 코어 높이는 0.4 mm, 상부 벽 두께는 0.14 mm의 오차가 발생하였다. 제작된 허니컴 코어와 상·하부 스킨은 FM73 접착 필름을 이용하여 접합하였으며, 최종 제작된 샌드위치 복합재의 총 두께는 20.4 mm이다.
|
Fig. 5 (a) Design parameters of the gradient honeycomb core and (b) simulation model of the gradient honeycomb core sandwich composites |
|
Fig. 6 Return loss simulation results of the tapered honeycomb core (a) cell length, (b) height and (c) lower thickness |
|
Fig. 7 Simulation results of the electromagnetic properties of the gradient honeycomb core structure at variable core thicknesses (a) return loss, (b) transmission, (c) reflection and (d) absorption |
|
Fig. 8 Return loss of gradient honeycomb core for incident wave (a) TE mode and (b) TM mode |
|
Fig. 9 Wave-absorption mechanism analysis at different bands (a) C-band (6 GHz), (b) X-band (10 GHz) and (c) Ku-band (16 GHz) |
|
Fig. 10 FDM 3D-Printing fabrication process of the gradient honeycomb sandwich composites |
4.1 반사손실 측정
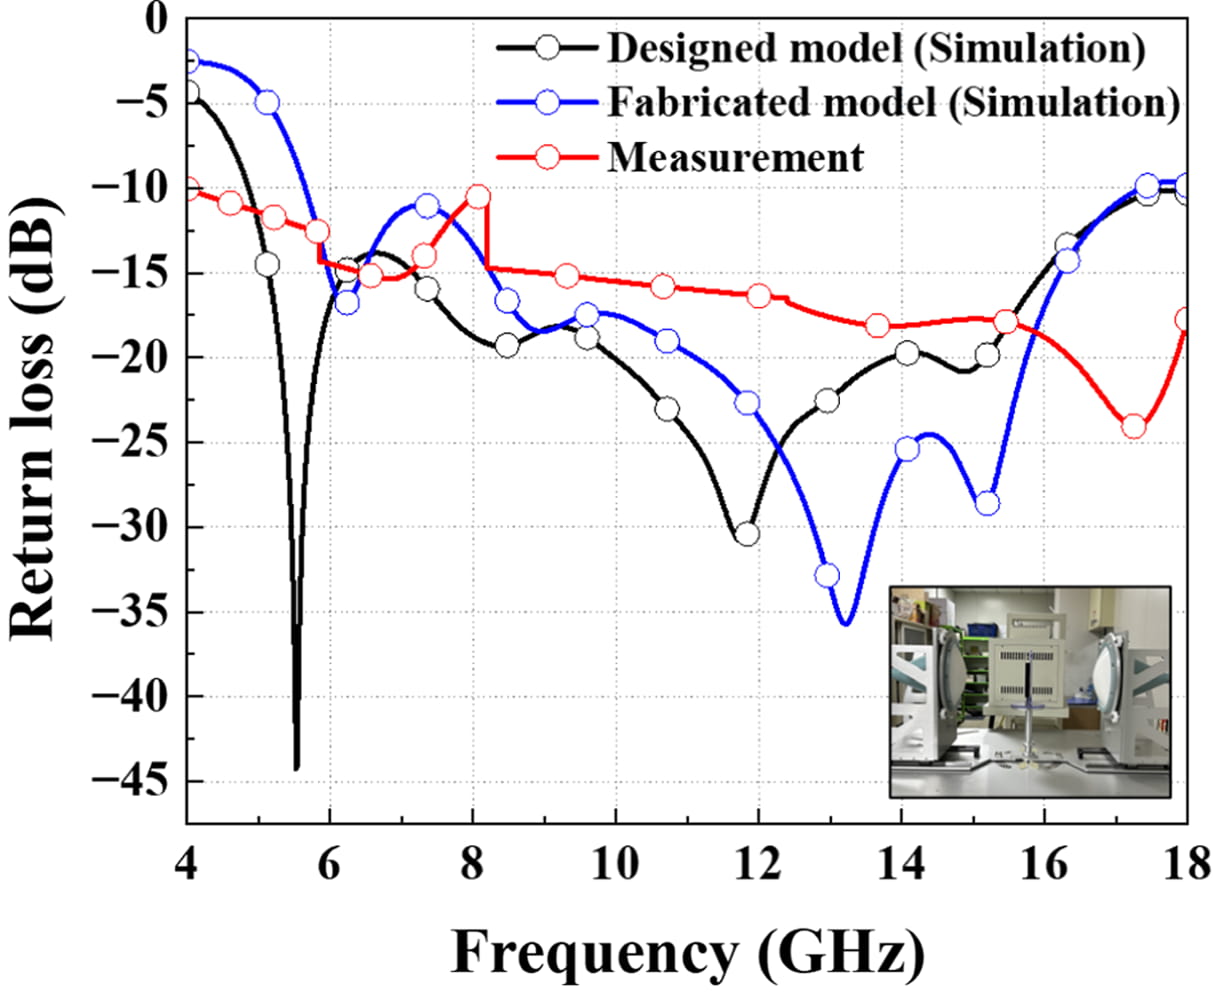
제작된 시편의 반사손실은 Fig. 11에 나타낸 자유공간 측정 시스템을 이용하여 평가하였다. 측정 시 시편 후면에 PEC를 부착하여 전자기파의 투과를 차단하였으며, 벡터 네트워크 분석기를 이용하여 반사계수를 측정하였다. PEC가 부착된 환경에서는 S21=0이므로 흡수율은 A=1-|S11|2으로 계산할 수 있다. 측정 결과, 제안된 구조는 C, X 및 Ku 밴드 대역을 포함하는 418 GHz 범위에서 −10 dB 이하의 반사손실을 나타내었다. 제작 과정에서 발생한 치수 편차가 반사손실 특성에 미치는 영향을 확인하기 위하여 실제 제작 치수를 반영한 추가 전자기 해석을 수행하였다. Fig. 11에는 설계 치수를 적용한 Designed model과 실제 제작 치수를 적용한 Fabricated model의 해석 결과를 측정 결과와 함께 비교하였다. 실제 제작과정에서 코어의 두께와 상·하부의 벽 두께 등에서 치수 편차가 발생하였으며, 이러한 제작 치수를 반영한 Fabricated model은 Designed model과 비교하여 반사손실의 크기 및 공진 특성에서 차이를 나타내었다. 이를 통해 3D 프린팅 과정에서 발생한 제작 치수 편차가 전파흡수 특성에 영향을 미치는 것을 확인하였다. 한편, 실제 제작 치수를 반영한 해석 결과와 측정 결과 사이에도 일부 차이가 나타났다. 이러한 잔여 차이는 자유공간 측정 시스템의 빔 집속 조건과 유한 크기 시편에서 발생하는 회절 및 산란 효과뿐만 아니라, 3D 프린팅 과정에서 발생하는 표면 거칠기, 내부 미세 기공 및 계면 상태 등 이상적인 해석 모델에 반영되지 않은 요인에 기인한 것으로 판단된다. 그럼에도 제작된 두께 구배 허니컴 코어는 4-18 GHz의 목표 주파수 범위에서 −10 dB 이하의 반사손실을 나타내어 광대역 전파흡수 성능을 확인하였다.
4.2 기계적 물성 평가
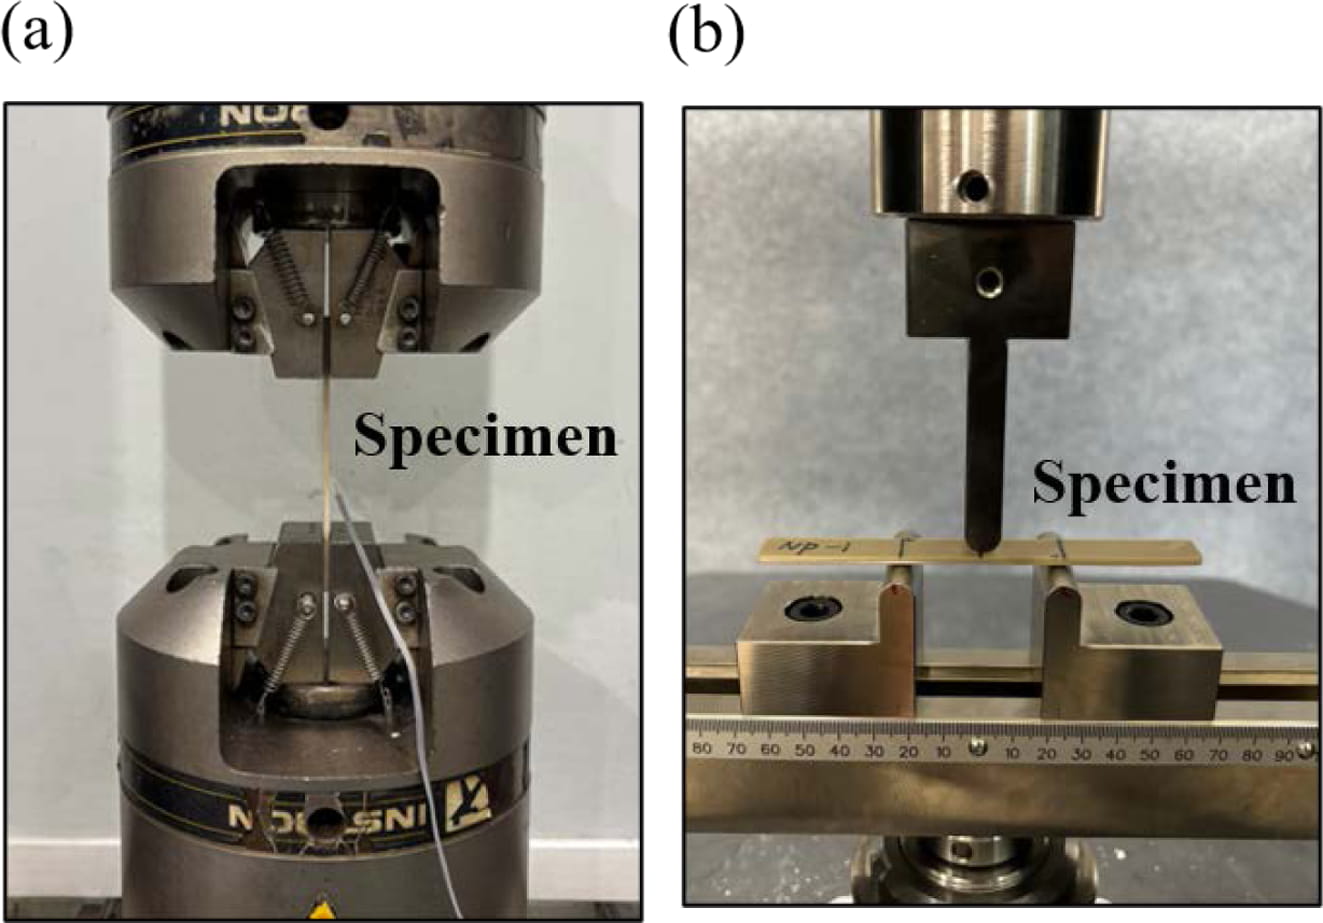
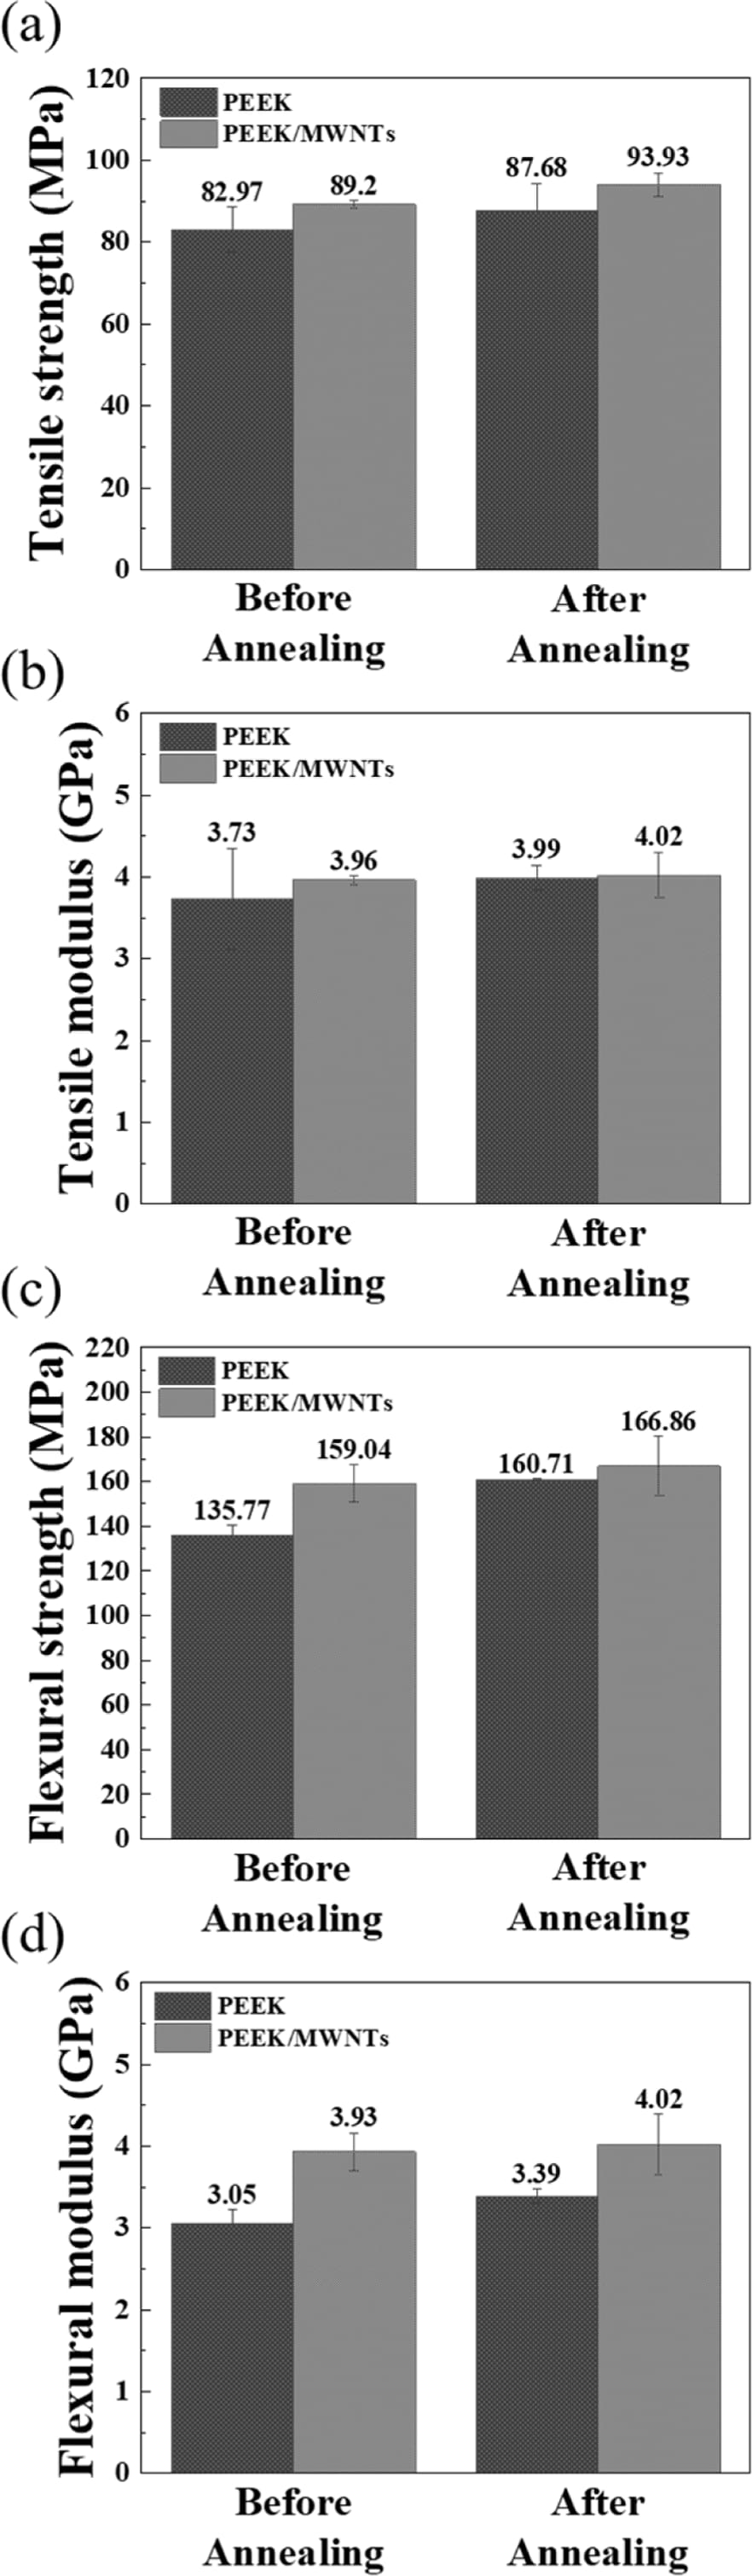
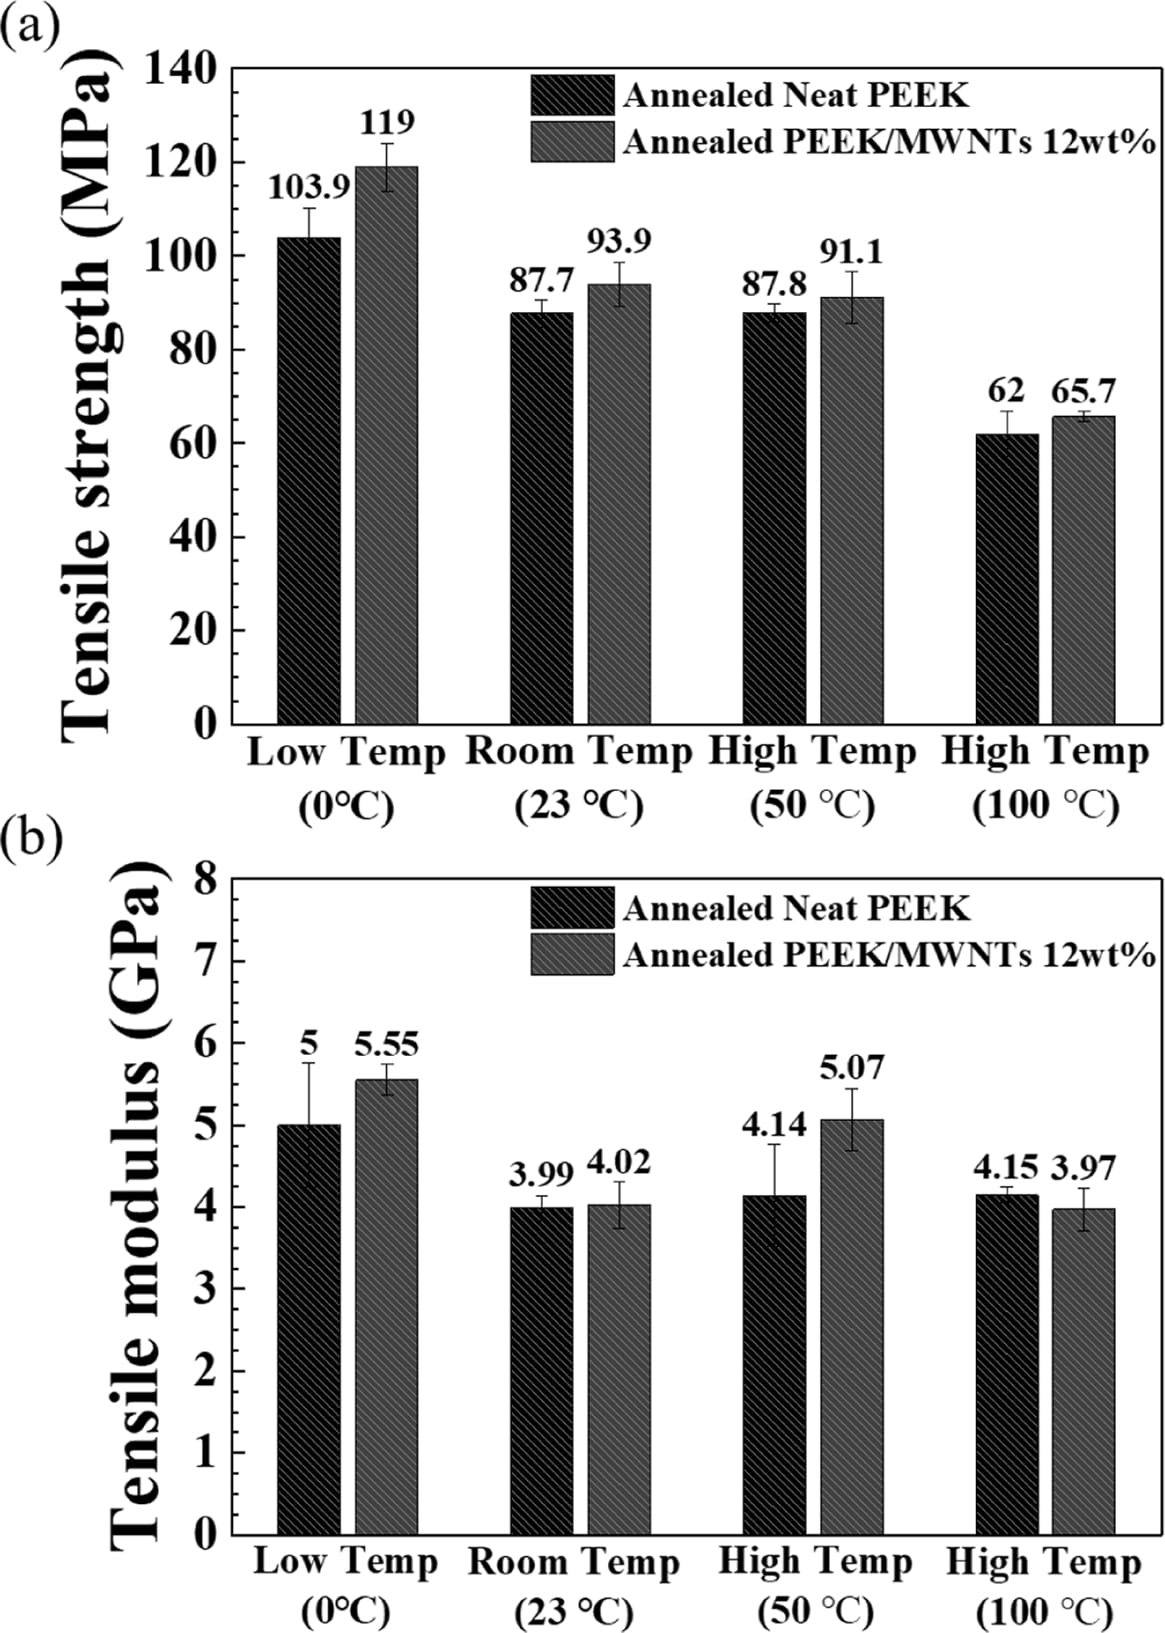
3D 프린팅으로 제작된 PEEK 복합재의 기계적 특성에 미치는 다중벽 탄소나노튜브(MWNTs) 첨가 및 열처리의 영향을 평가하기 위하여 인장시험과 굽힘시험을 수행하였다. 이때 열처리는 기계적 물성 변화를 평가하기 위한 시편에만 적용하였으며, 전자기적 물성 평가 및 반사손실 측정에 사용된 시편에는 적용하지 않았다. 열처리는 260 °C에서 4시간 동안 수행하였으며, 열처리 후 시편은 오븐 내에서 상온까지 자연 냉각하였다. 기계적 물성 평가는 구성 소재 수준에서 MWNTs 첨가 및 열처리에 따른 특성 변화를 분석하기 위하여 PEEK/MWNTs 12 wt% 조성을 적용하였다. 또한, 항공기 운용 환경에서의 기계적 특성 변화를 확인하기 위해 저온 및 고온 조건에서 인장시험을 추가로 수행하였다. 시편은 Table 2의 프린팅 조건을 적용하여 제작하였으며, xy 평면 방향의 물성을 평가하기 위하여 모든 시편을 0° 적층 방향으로 출력하였다. 인장 및 굽힘시험은 각각 ASTM D638 및 ASTM D790 규격에 따라 수행하였으며, 시험 구성은 Fig. 12(a) 및 Fig. 12(b)에 나타내었다. 각 시험 조건당 5개의 시편을 평가하였으며, 인장시험은 ASTM D638에 따라 5 mm/min의 시험 속도로 수행하였다. 굽힘시험은 ASTM D790에 따라 각 시편의 치수를 고려하여 산정된 시험 속도를 적용하였으며, 약 1.5 mm/min의 속도로 수행하였다. 측정 결과는 5개 시편의 평균값으로 나타내었으며, 오차막대는 표준편차(standard deviation)를 나타낸다. 상온에서 측정한 인장강도 및 탄성계수는 각각 Fig. 13(a), (b), 굽힘강도 및 굽힘탄성계수는 Fig. 13(c), (d)에 나타내었다. 상온 인장시험 결과, 순수 PEEK의 인장강도와 탄성계수는 각각 82.97 MPa 및 3.73 GPa로 측정되었으며, 열처리 후에는 각각 87.68 MPa 및 3.99 GPa로 증가하여 출력 직후 시편 대비 5.68% 및 6.98% 향상되었다. 또한, 12 wt%의 MWNTs를 첨가한 경우 인장강도는 89.20 MPa로 증가하였으며, 열처리 후에는 93.93 MPa를 나타내어 열처리 전 대비 5.3% 향상되었다. 열처리된 시편을 기준으로 MWNTs 첨가 유무를 비교한 결과, 인장강도는 87.68 MPa에서 93.93 MPa로 증가하여 약 7.13% 향상되었다. 굽힘시험에서도 유사한 경향이 확인되었으며, 열처리와 MWNTs 첨가에 의해 기계적 물성이 향상되었다. 특히 열처리 후 굽힘강도와 굽힘탄성계수는 각각 18.37 % 및 11.15 % 증가하였다. 온도 변화에 따른 인장강도는 Fig. 14에 나타내었다. 저온(0 °C), 상온(23 °C), 고온(50 °C 및 100 °C) 조건에서 평가한 결과, 온도가 증가할수록 인장강도는 감소하는 경향을 나타내었다. PEEK/MWNTs 복합재의 경우 상온에서 93.93 MPa를 나타낸 인장강도가 100 °C에서는 65.66 MPa로 감소하여 약 30.1%의 감소율을 보였다. 이는 온도 상승에 따른 고분자 사슬의 운동성 증가로 인해 열연화(thermal softening)가 발생하여 기계적 성능이 저하되었기 때문으로 판단된다. 그러나 100 °C의 고온 조건에서도 일반적인 열가소성 고분자와 비교하여 우수한 기계적 특성을 유지하였으며, 이를 통해 온도 증가에 따른 PEEK/MWNTs 구성 소재의 기계적 특성 변화를 확인하였다.
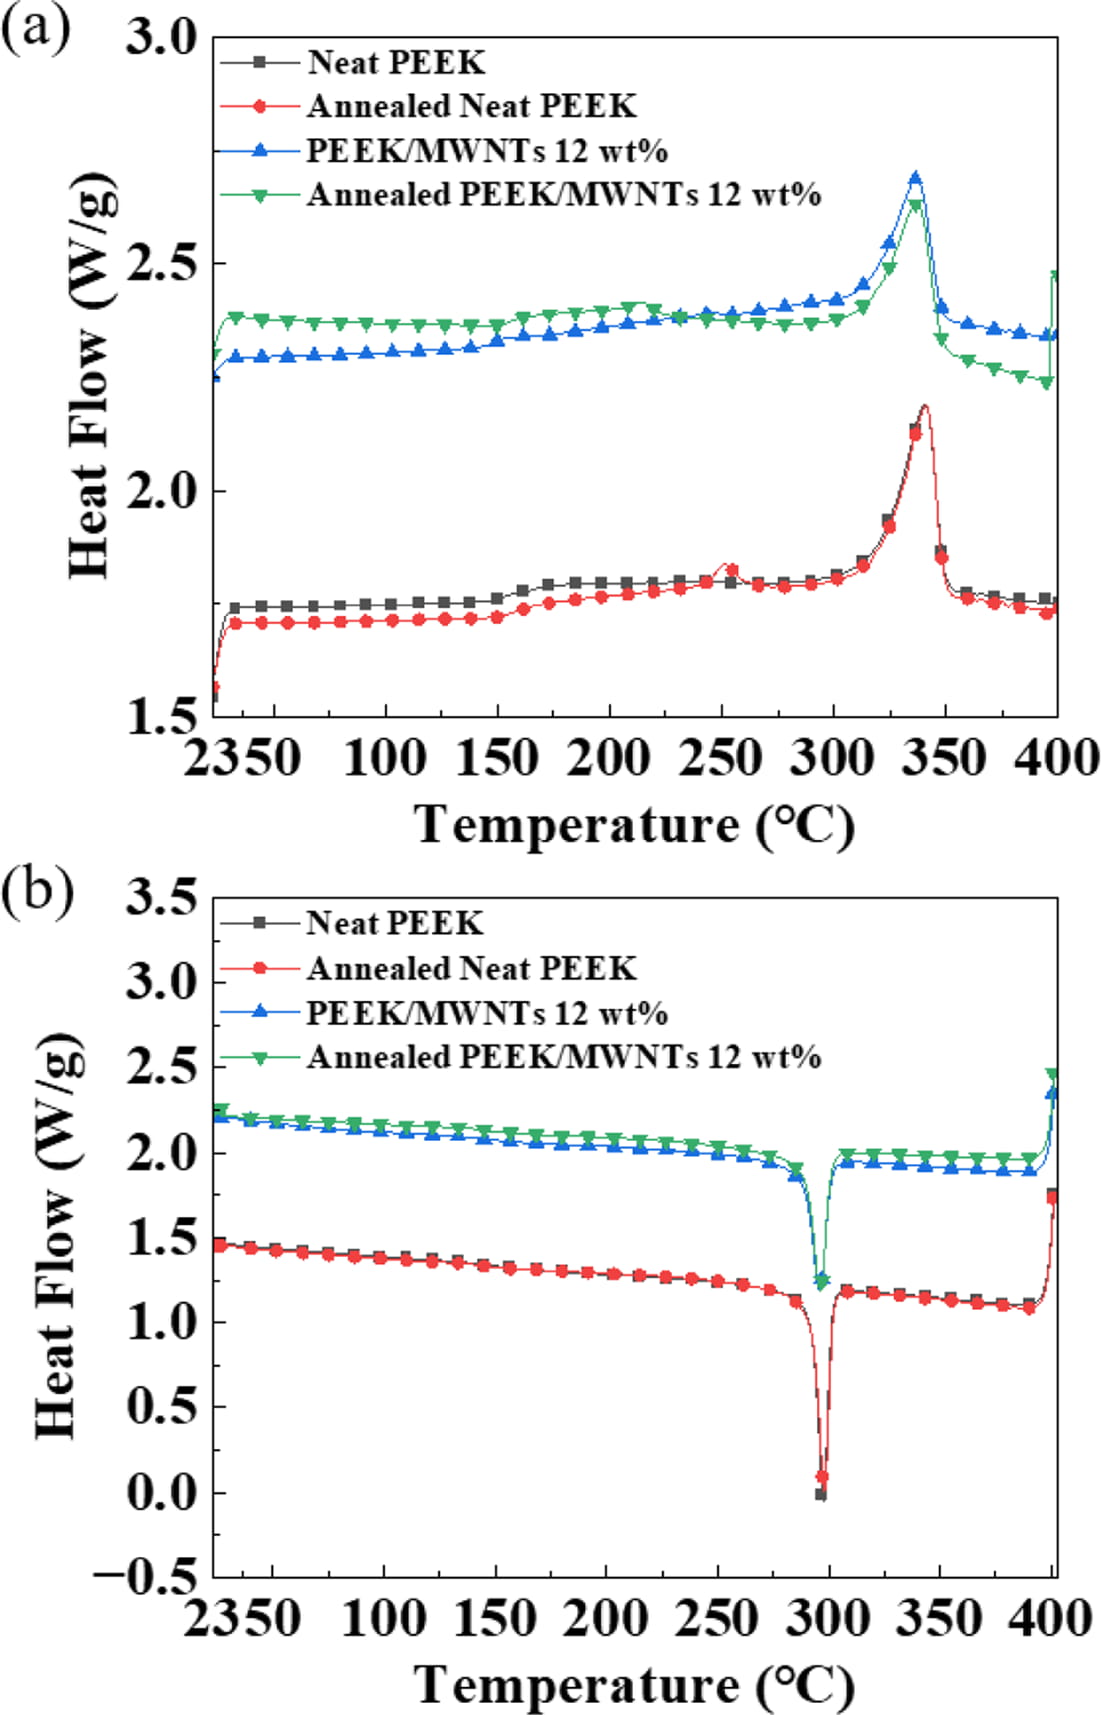
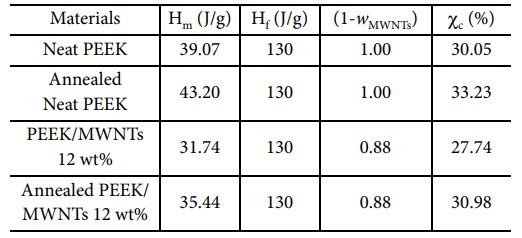
열처리에 따른 결정화도의 변화를 분석하기 위하여 시차주사열량법(Differential Scanning Calorimetry, DSC)을 수행하였으며, 측정 결과는 Fig. 15에 나타내었고 계산된 결정화도는 Table 5에 정리하였다. 순수 PEEK의 경우 열처리 전 결정화도는 30.05 %였으며, 열처리 후에는 33.23 %로 증가하여 약 3.18 %p 향상되었다. PEEK/MWNTs 복합재에서도 유사한 경향을 나타내었으며, 결정화도는 27.74 %에서 30.98 %로 증가하여 약 3.24 %p 향상되었다. 이러한 결과는 MWNTs 첨가 여부와 관계없이 열처리가 PEEK의 결정화도를 향상시키는 데 효과적임을 보여준다. 반면, MWNTs가 첨가된 시편의 결정화도는 순수 PEEK 대비 열처리 전과 후 각각 약 2.31 %p 및 2.25 %p 낮게 나타났으며, 이는 MWNTs 첨가가 PEEK의 결정화 거동에 영향을 미친 결과로 판단된다. 그러나 결정화도가 다소 감소하였음에도 불구하고, MWNTs는 보강재로 작용하여 PEEK 복합재의 인장강도 향상에 기여하는 것으로 확인되었다.
|
Fig. 11 Comparison of simulation results with a 3D-printed gradient honeycomb core |
|
Fig. 12 Mechanical test setup of (a) tensile test and (b) flexural test |
|
Fig. 13 Results of (a) tensile strength, (b) tensile modulus, (c) flexural strength and (d) flexural modulus |
|
Fig. 14 Results of tensile test at elevated temperature |
|
Fig. 15 DSC results of PEEK and PEEK/MWNTs composites (a) heating cycle and (b) cooling cycle |
본 연구에서는 스텔스 항공기의 국부 손상 부위에 적용 가능한 3D 프린팅 기반 허니컴 전파흡수 샌드위치 복합재 구조를 제안하였다. PEEK에 다중벽 탄소나노튜브(MWNTs)를 슬러리 기반 초음파 분산 공정을 통해 분산시켜 필라멘트를 제작하였으며, 전자기 물성 평가 결과 MWNTs 함량 증가에 따라 유전 손실 특성이 증가함을 확인하였다. 측정된 전자기 물성을 기반으로 두께 구배 허니컴 코어를 설계하여 C, X 및 Ku 밴드에서 광대역 전파흡수가 가능하도록 하였으며, 전기장 분포와 전력 손실 밀도 분석을 통해 전자기파 흡수 메커니즘을 분석하였다.또한, 제작된 PEEK/MWNTs 필라멘트는 안정적인 3D 프린팅 공정성을 확보하였으며, 이를 이용하여 두께 구배 허니컴 코어를 실제 제작하고 자유공간 측정을 통해 설계 결과를 검증하였다. 제작된 시편은 418 GHz 구간에서 −10 dB 이하의 반사손실을 나타내어 광대역 전파흡수 성능을 확인하였으며, 기계적 물성 평가 결과 열처리와 MWNTs의 매트릭스 내 분산은 인장 및 굽힘 특성을 향상시키고 100 °C의 고온 환경에서도 우수한 기계적 특성을 유지하였다.
본 연구는 전자기 성능과 구성 소재의 기계적 특성을 함께 고려한 3D 프린팅 기반 두께 구배 허니컴 전파흡수 복합재의 설계, 제작 및 성능 검증 방법을 제시하였다는 점에서 의의가 있다. 이상의 결과를 통해 제안된 구조는 광대역 전파흡수 성능과 경량성 및 형상 적응성을 확보할 수 있으며, PEEK/MWNTs 구성 소재의 기계적 특성을 바탕으로 스텔스 항공기의 국부 영역에 적용 가능한 다기능 전파흡수 복합재 구조로 활용될 수 있을 것으로 기대된다.
본 연구는 2024년도 한국항공우주산업㈜ 재원으로 통합 사내 R&D과제(KZZ90114B)의 지원을 받아 수행된 연구임 (계약번호: CT24080055).
본 연구는 2026년도 정부(교육부)의 재원으로 한국연구재단의 지원을 받아 수행된 기초연구사업임(No.2022R1A6A1A03056784).
- 1. Dhumal, A., Bisht, M.S., Bhardwaj, A., Saikia, M., Malik, S., and Srivastava, K.V., “Screen Printed Polarization Independent Microwave Absorber for Wideband RCS Reduction,” IEEE Transactions on Electromagnetic Compatibility, Vol. 65, No. 1, 2022, pp. 96-103.
-

- 2. Shi, H., Tian, J., Chen, N., and Zhu, W., “Wideband High-Efficiency Scattering Reduction in a Graphene Based Optically Transparent and Flexible Metasurface,” Carbon, Vol. 225, 2024, 119150.
-
- 3. Chang, Q., Ji, J., Chen, K., Wu, W.C., and Ma, Y., “Transparent and Ultra-Thin Flexible Checkerboard Metasurface for Radar–Infrared Bi-Stealth,” Sensors, Vol. 24, No. 14, 2024, 4606.
-
- 4. Chen, W., Balanis, C., Birtcher, C., and Modi, A., “Cylindrically Curved Checkerboard Surfaces for Radar Cross-Section Reduction,” IEEE Antennas and Wireless Propagation Letters, Vol. 17, No. 2, 2018, pp. 343-346.
-
- 5. Ruiz-Perez, F., López-Estrada, S.M., Tolentino-Hernández, R.V., and Caballero-Briones, F., “Carbon-Based Radar Absorbing Materials: A Critical Review,” Journal of Science: Advanced Materials and Devices, Vol. 7, No. 3, 2022, 100454.
-
- 6. Jia, Z., Lan, D., Lin, K., Qin, M., Kou, K., Wu, G., and Wu, H., “Progress in Low-Frequency Microwave Absorbing Materials,” Journal of Materials Science: Materials in Electronics, Vol. 29, No. 20, 2018, pp. 17122-17136.
-
- 7. Liu, W., Tan, S., Yang, Z., and Ji, G., “Hollow Graphite Spheres Embedded in Porous Amorphous Carbon Matrices as Lightweight and Low-Frequency Microwave Absorbing Material Through Modulating Dielectric Loss,” Carbon, Vol. 138, 2018, pp. 143-153.
-
- 8. Tong, G., Wu, W., Guan, J., Qian, H., Yuan, J., and Li, W., “Synthesis and Characterization of Nanosized Urchin-Like α-Fe₂O₃ and Fe₃O₄: Microwave Electromagnetic and Absorbing Properties,” Journal of Alloys and Compounds, Vol. 509, No. 11, 2011, pp. 4516-4521.
-
- 9. Jin, D.H., Jang, M.S., Choi, J., Jang, W.H., Choi, W.H., and Kim, C.G., “Multi-Slab Hybrid Radar Absorbing Structure Containing Short Carbon Fiber Layer with Controllable Permittivity,” Composite Structures, Vol. 273, 2021, 114279.
-
- 10. Tian, H., Liu, H., and Cheng, H., “A High-Temperature Radar Absorbing Structure: Design, Fabrication, and Characterization,” Composites Science and Technology, Vol. 90, 2014, pp. 202-208.
-
- 11. Huang, H., Wang, W., Cao, T., Kuang, J., Deng, Y., Hua, M., and Xie, W., “Broadband Radar Absorbing Performance of Corrugated Structure,” Composite Structures, Vol. 253, 2020, 112779.
-
- 12. Jang, M.S., Jang, W.H., Jin, D.H., Choi, W.H., and Kim, C.G., “Circuit-Analog Radar Absorbing Structures Using a Periodic Pattern Etched on Ni-Coated Glass Fabric,” Composite Structures, Vol. 281, 2022, 115099.
-
- 13. Zhou, Q., Yin, X., Ye, F., Liu, X., Cheng, L., and Zhang, L., “A Novel Two-Layer Periodic Stepped Structure for Effective Broadband Radar Electromagnetic Absorption,” Materials & Design, Vol. 123, 2017, pp. 46-53.
-
- 14. Narayan, S., Sreeja, J., Surya, V.V., Sangeetha, B., and Nair, R.U., “Radar Absorbing Structures Using Frequency Selective Surfaces—Trends and Perspectives,” Journal of Electronic Materials, Vol. 49, No. 3, 2020, pp. 1728-1741.
-
- 15. Xiang, H., Shi, Y., Yang, Q., Wang, X., and He, Y., “Optimization Design of Honeycomb Absorbing Structure and Its Application in Aircraft Inlet Stealth,” Aerospace, Vol. 11, No. 10, 2024, 796.
-
- 16. Zhou, D., Huang, X., and Du, Z., “Analysis and Design of Multilayered Broadband Radar Absorbing Metamaterial Using the 3-D Printing Technology-Based Method,” IEEE Antennas and Wireless Propagation Letters, Vol. 16, 2017, pp. 133-136.
-
- 17. Li, D., Yang, J., Wang, X., and Gong, R., “Ultrabroadband Metamaterial Absorber Based on Effectively Coupled Multilayer HIS Loaded Structure With Dallenbach Layer,” IEEE Transactions on Microwave Theory and Techniques, Vol. 70, No. 1, 2022, pp. 232-238.
-
- 18. Ma, J., Shi, Y., Meng, Q., Yao, B., Wang, J., Duan, J., Zhang, B., and Liu, Y., “A Radar-Infrared Compatible Stealth Metamaterial with Bird's Nest Morphology,” Journal of Alloys and Compounds, Vol. 986, 2024, 174137.
-
- 19. Duan, Y., Wang, M., Chen, W., Huang, L., Jia, H., Liu, J., Pang, H., Shi, Y., Gong, J., and Wang, J., “Layered Metamaterials with Sierpinski Triangular Fractal Metasurface: Compatible Stealth for S-Band Radar and Infrared,” Materials Today Physics, Vol. 38, 2023, 101210.
-
- 20. Kjelgård, K.G., Wisland, D.T., and Lande, T.S., “3D Printed Wideband Microwave Absorbers Using Composite Graphite/PLA Filament,” Proceedings of the 48th European Microwave Conference (EuMC), IEEE, 2018, pp. 859-862.
-
- 21. Jiang, W., Yan, L., Ma, H., Fan, Y., Wang, J., Feng, M., and Qu, S., “Electromagnetic Wave Absorption and Compressive Behavior of a Three-Dimensional Metamaterial Absorber Based on 3D Printed Honeycomb,” Scientific Reports, Vol. 8, No. 1, 2018, 4817.
-
- 22. Ren, J., and Yin, J.Y., “3D-Printed Low-Cost Dielectric-Resonator-Based Ultra-Broadband Microwave Absorber Using Carbon-Loaded Acrylonitrile Butadiene Styrene Polymer,” Materials, Vol. 11, No. 8, 2018, 1275.
-
- 23. Petroff, M., Appel, J., Rostem, K., Bennett, C.L., Eimer, J., Marriage, T., Ramirez, J., and Wollack, E.J., “3D-Printed, Broadband Millimeter Wave Absorber,” Review of Scientific Instruments, Vol. 90, No. 2, 2019, 024701.
-
- 24. Abdullahi, M., and Ali, M., “Additively Manufactured Metastructure Design for Broadband Radar Absorption,” Beni-Suef University Journal of Basic and Applied Sciences, Vol. 10, No. 1, 2021, 21.
-
- 25. Yin, L., Doyhamboure, J., Tian, X., and Li, D., “Design and Characterization of Radar Absorbing Structure Based on Gradient-Refractive-Index Metamaterials,” Composites Part B: Engineering, Vol. 132, 2018, pp. 178-187.
-
- 26. Viskadourakis, Z., Vasilopoulos, K., Economou, E., Soukoulis, C.M., and Kenanakis, G., “Electromagnetic Shielding Effectiveness of 3D Printed Polymer Composites,” Applied Physics A, Vol. 123, No. 12, 2017, 736.
-
- 27. Valino, A.D., Dizon, J.R.C., Espera, A.H., Chen, Q., Messman, J., and Advincula, R.C., “Advances in 3D Printing of Thermoplastic Polymer Composites and Nanocomposites,” Progress in Polymer Science, Vol. 98, 2019, 101162.
-
- 28. Blok, L.G., Longana, M.L., Yu, H., and Woods, B.K.S., “An Investigation into 3D Printing of Fibre Reinforced Thermoplastic Composites,” Additive Manufacturing, Vol. 22, 2018, pp. 176-186.
-
- 29. Ren, T.N., Zhu, G.M., Zhang, C.S., and Hou, X., “Improving the Interface of Carbon-Fibre Reinforced Poly(Ether-Ether-Ketone) Composites with Fibre Surface Coating: A Review,” Polymer International, Vol. 71, No. 6, 2022, pp. 741-750.
-
- 30. Shu, R.W., Guan, Y., and Liu, B.H., “Preparation of Nitrogen-Doped Reduced Graphene Oxide/Zinc Ferrite Nitrogen-Doped Carbon Composite for Broadband and High Efficient Electromagnetic Wave Absorption,” Journal of Materials Science & Technology, Vol. 214, 2024, pp. 16-26.
-
- 31. Dang, J., Sun, J.Y., and Liu, Z., “Interfacial Strengthening and Processing of Carbon Fibers Reinforced Poly-Ether-Ether-Ketone Composites: A Mini-Review,” Polymer Composites, Vol. 45, No. 12, 2024, pp. 6788-6803.
-
- 32. Idriss, H., Guselnikova, O., Postnikov, P., Kolska, Z., Hausild, P., Cech, J., Lyutakov, O., and Svorcík, V., “Versatile and Scalable Icephobization of Aerospace Composite by Surface Morphology and Chemistry Tuning,” ACS Applied Polymer Materials, Vol. 2, No. 3, 2020, pp. 977-986.
-
- 33. Sun, Q., Wen, X., Yin, G., Jia, Z., and Yang, X., “Thermodynamic Coupling Forming Performance of Short Fiber-Reinforced PEEK by Additive Manufacturing,” Polymers, Vol. 16, No. 13, 2024, 1789.
-
- 34. Huang, X., Zhang, X., Wei, G., Zhang, H., Tan, S., and Ji, G., “3D Printed PEEK/CF Nanocomposites Metamaterial for Enhanced Resonances Toward Microwave Absorption and Compatible Camouflage,” Materials Today Nano, Vol. 28, 2024, 100517.
-
- 35. Lv, X., Yang, S., Pei, X., Zhang, Y., Wang, Q., and Wang, T., “Enhanced Mechanical and Tribological Properties of 3D Printed Short Carbon Fiber Reinforced Polyether Ether Ketone Composites,” Polymer Composites, Vol. 45, No. 12, 2024, pp. 8840-8860.
-
- 36. Li, S., Yang, R., Sun, S., and Niu, B., “Advances in the Analysis of Honeycomb Structures: A Comprehensive Review,” Composites Part B: Engineering, Vol. 296, 2025, 112360.
-
- 37. Han, Y., Yao, Q., Shi, S., Peng, X., Yi, B., Li, J., and Jiang, S., “Effect of Gradient Design on the Compressive and Energy Absorption Properties of 4D-Printed Deformable Honeycomb Structure,” Smart Materials and Structures, Vol. 34, No. 1, 2025, 015021.
-
- 38. Guo, Z., and Xiao, J., “In-Plane Impact Dynamics of Thickness Gradient Honeycomb Structures with Negative Poisson’s Ratio Multi-Arc Concave Cells,” Mechanics of Advanced Materials and Structures, Vol. 31, No. 11, 2024, pp. 2386-2397.
-
- 39. Kwak, B.S., Jeong, G.W., Choi, W.H., and Nam, Y.W., “Microwave-Absorbing Honeycomb Core Structure with Nickel-Coated Glass Fabric Prepared by Electroless Plating,” Composite Structures, Vol. 256, 2021, 113039.
-
- 40. Wang, C., Ma, S., Li, D., Zhao, J., Zhou, H., Wang, D., Liu, C., Wang, S., and Chen, C., “Direct Ink Writing of Thermoresistant, Lightweight Composite Polyimide Honeycombs with Tunable X-Band Electromagnetic Wave Absorption Properties,” Additive Manufacturing, Vol. 70, 2023, 03543.
-
- 41. Zhou, Q., Qi, C., Shi, T., Li, Y., Ren, W., Gu, S., Xue, B., Ye, F., Fan, X., and Du, L., “3D Printed Carbon Based All-Dielectric Honeycomb Metastructure for Thin and Broadband Electromagnetic Absorption,” Composites Part A: Applied Science and Manufacturing, Vol. 169, 2023, 107510.
-
- 42. Li, S., Huang, H., Wu, S., Wang, J., Lu, H., and Xing, L., “Study on Microwave Absorption Performance Enhancement of Metamaterial/Honeycomb Sandwich Composites in the Low Frequency Band,” Polymers, Vol. 14, No. 19, 2022, 4055.
-
- 43. Li, W., Xu, L., Zhang, X., Gong, Y., Ying, Y., Yu, J., Zheng, J., Qiao, L., and Che, S., “Investigating the Effect of Honeycomb Structure Composite on Microwave Absorption Properties,” Composites Communications, Vol. 19, 2020, pp. 182-188.
-
- 44. Xiang, H., Shi, Y., Yang, Q., Wang, X., and He, Y., “Optimization Design of Honeycomb Absorbing Structure and Its Application in Aircraft Inlet Stealth,” Aerospace, Vol. 11, No. 5, 2024, 348.
-
- 45. Li, D., Zheng, X., Gu, H., Xuan, X., Liu, B., Feng, H., and Zhang, F., “Gradient Honeycomb Metastructure with Broadband Microwave Absorption and Effective Mechanical Resistance,” Nano Materials Science, Vol. 6, No. 4, 2024, pp. 456-466.
-
- 46. Lei, Y., Jia, X., Zhang, J., Hu, J., Kang, Y., and Zou, T., “An Ultra-Broadband Multi-Layer Dielectric Gradient Honeycomb Microwave Absorber Enhanced by the Double Layer Metasurface,” Optical Materials, Vol. 156, 2024, 16103.
-
- 47. Hang, T., Zhou, L., Li, Z., Zheng, Y., Yao, Y., Cao, Y., Xu, C., Jiang, S., Chen, Y., and Zheng, J., “Constructing Gradient Reflection and Scattering Porous Framework in Composite Aerogels for Enhanced Microwave Absorption,” Carbohydrate Polymers, Vol. 329, 2024, 121729.
-
- 48. Bauhofer, W., and Kovacs, J.Z., “A Review and Analysis of Electrical Percolation in Carbon Nanotube Polymer Composites,” Composites Science and Technology, Vol. 69, No. 10, 2009, pp. 1486-1498.
-
- 49. Zhang, X., Wei, G., Huang, X., Zhang, H., Hao, X., Tan, S., Liu, K., and Ji, G., “Optimized Pyramidal Honeycomb PEEK/CF Composites Metastructure Through 3D Printing for Broadband Electromagnetic Wave Absorption,” Materials Today Physics, Vol. 45, 2025, 101620.
-
 This Article
-
2026; 39(5): 458-471
Published on Oct 31, 2026
- 10.7234/composres.2026.39.5.458
- Received on Jul 28, 2026
- Revised on Aug 19, 2026
- Accepted on Sep 4, 2026
Services
Shared
Correspondence to
- Young-Woo Nam
-
* Graduate School of Aerospace and Mechanical Engineering, Korea Aerospace University
*** Aeronautics Major, College of Engineering, Korea Aerospace University - E-mail: ywnam@kau.ac.kr
 Copyright ⓒ The Korean Society for Composite Materials. All rights reserved.
Gangnam Mirae Tower, Suite 601, 174 Saimdang-ro, Seocho-gu, Seoul 06627, South Korea
Tel: +82-2-598-1550 Fax: +82-2-598-1557 E-mail: composites@kscm.re.kr